
fechar
Escolha o seu site
Global
Mídias Sociais


Visualizações: 0 Autor: Editor do site Horário de publicação: 14/09/2026 Origem: Site


O bordado de bonés apresenta um desafio único para as oficinas de produção. Superfícies curvas e tensões variadas de tecido tornam esse processo notoriamente menos tolerante do que o bordado plano. A fase de decisão do equipamento acarreta grandes riscos. Você deve enquadrar a inspeção de aceitação como sua salvaguarda final. Ele evita futuros gargalos de produção, paradas mecânicas e custos irrecuperáveis. Estabeleça uma regra básica antes de prosseguir. Nunca assine o protocolo de aceitação final. Não pague o saldo restante até que a unidade passe por um rigoroso teste de estresse de hardware, software e saída. Iremos guiá-lo através deste processo de inspeção intransigente. Você aprenderá como validar a integridade do hardware, testar a automação do software e avaliar a qualidade do ponto vivo. Uma abordagem metódica garante que seu novo equipamento funcione exatamente como prometido desde o primeiro dia.
Concentre-se na identificação de danos no transporte, na qualidade de construção e na linha de base mecânica antes de aplicar energia.
Comece sua inspeção avaliando a desembalagem e a integridade estrutural. Inspecione cuidadosamente o suporte de aço resistente. Verifique todo o chassi da máquina quanto a fraturas finas. Procure atentamente por desalinhamento ou empenamento induzido pelo transporte. As empilhadeiras e as vibrações de trânsito muitas vezes sobrecarregam as estruturas dos equipamentos industriais. Pequenas dobras da estrutura prejudicam gravemente a costura de alta velocidade posteriormente. Certifique-se de que a máquina esteja perfeitamente nivelada no chão de fábrica. Um chassi desnivelado causa vibração desnecessária durante operações intensivas de tampas.
Em seguida, avalie o acionador do boné e a mecânica do bastidor. Anexe o driver de tampa grande angular ao pantógrafo. Deslize o anel da tampa para dentro e para fora manualmente. Você deve avaliar a suavidade do sistema ferroviário. Você quer resistência ou moagem zero. Qualquer fricção ou travamento aqui resultará em designs distorcidos. O cilindro acionador deve girar livremente sem oscilar. Wobble indica rolamentos danificados ou eixos tortos.
Avalie cuidadosamente a lançadeira rotativa e a folga da agulha. Gire manualmente o eixo principal usando a roda graduada, se possível. Verifique a folga física entre as agulhas e a ponta da lançadeira rotativa. O alinhamento adequado evita golpes catastróficos com a agulha. A ponta do gancho deve passar logo atrás do lenço da agulha. Nunca deve raspar fisicamente o metal.
Siga estas verificações essenciais de hardware antes de conectar qualquer coisa na tomada:
Perder esses defeitos físicos antes de ligar transfere a culpa para você. Documente imediatamente quaisquer falhas cosméticas ou estruturais.
Certifique-se de que a unidade entregue corresponda estritamente às capacidades técnicas e ao contrato prometidos.
Inicie sua validação verificando o motor e o sistema de acionamento. Confirme a presença de servo motores ou motores de passo. Faça referência cruzada deste detalhe com o seu documento especificações da máquina de bordar boné . Os servomotores geralmente oferecem melhor torque e operação mais silenciosa. Eles lidam com a grande resistência dos chapéus estruturados sem esforço. Os motores de passo custam menos, mas geralmente geram mais calor durante turnos contínuos.
Conte as agulhas e meça o campo máximo de bordado do boné. Não presuma que a fábrica enviou a configuração correta. Verifique fisicamente a capacidade de grande angular de 270 graus. Monte o bastidor mais largo fornecido. Varra manualmente o driver da extrema esquerda para a extrema direita. Isso garante que ele atenda às suas necessidades específicas de produção. O movimento restrito limita sua capacidade de bordar desenhos de orelha a orelha.
Realize uma auditoria acessória rigorosa imediatamente após a entrega. Faça referência cruzada com sua lista de embalagem original. Certifique-se de ter recebido o número exato de aros solicitados. Conte seus aros tubulares planos. Verifique se os tamanhos correspondem à sua folha de pedidos. Faça um inventário dos kits de ferramentas, chaves Allen e consumíveis sobressalentes. Verifique se há agulhas, bobinas e lubrificadores incluídos.
Recomendamos o uso de um gráfico de validação formal durante este processo.
Lista de verificação de validação de hardware
| de componente de máquina | padrão esperada | Indicador de falha |
|---|---|---|
| Motor de acionamento principal | Servo ou passo pesado | Calor excessivo, ruídos altos de trituração |
| Tamanho do campo de bordado | Grande angular total de 270 graus | Limites restritos de rotação esquerda/direita |
| Construção de aro de boné | Metal rígido, travas seguras | Anéis empenados, clipes de tensão soltos |
| Consumíveis sobressalentes | Agulhas de marca, bobinas novas | Kits de ferramentas ausentes, peças baratas substituídas |
Não aceite acessórios substitutos. Às vezes, as fábricas enviam aros genéricos em vez de aros de marca premium. Insista em receber exatamente os itens listados em seu contrato de compra.
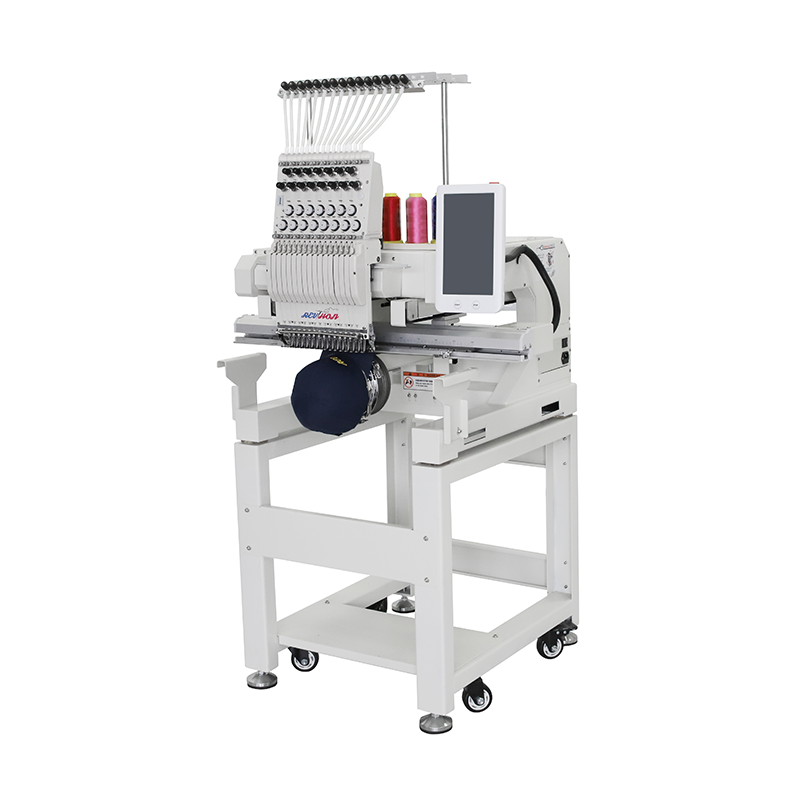
Avalie a capacidade de resposta do software, os recursos de automação e a confiabilidade elétrica.
Inicialize o máquina de bordar e navegue pela tela sensível ao toque principal. Teste rigorosamente o painel de controle e a interface do usuário. Procure atraso de entrada ao pressionar botões. Cuidado com oscilações da tela, falhas de exibição ou erros de localização de idioma. Uma interface responsiva evita a frustração do operador. Também indica uma placa-mãe interna saudável. Teste o botão de parada de emergência para garantir que ele corte a energia instantaneamente.
Verifique a transferência de design e os recursos de memória interna. Carregue um arquivo DST ou DSB altamente complexo via USB ou Wi-Fi. Verifique a capacidade da memória integrada carregando vários arquivos grandes. Avalie a velocidade de carregamento do arquivo. Transferências lentas geralmente indicam processadores internos desatualizados. Equipamentos modernos devem analisar um desenho de 50.000 pontos em segundos. Se o software congelar durante o carregamento, sinalize-o como uma falha crítica.
Verifique as funções do fluxo de trabalho automatizado. Você deve testar o específico recursos avançados de máquina de bordar com tecnologia de bordado sob carga. Inspecione o mecanismo de corte automático de linha. Ele corta os fios superior e inferior de forma limpa? Não deve deixar longas pontas de linha. Acabamentos bagunçados exigem limpeza manual dispendiosa posteriormente. Observe atentamente os mecanismos de mudança de cor. A transição entre as agulhas deve permanecer suave e mecanicamente silenciosa. Mudanças de cor bruscas ou fortes sugerem lubrificação deficiente ou cames desalinhados.
Finalmente, teste o sistema de detecção de quebra de linha. Opere a máquina a uma velocidade moderada. Corte manualmente a linha superior. Sensores ópticos ou mecânicos devem parar a máquina imediatamente. Conte quantos pontos a máquina faz antes de parar. Uma parada atrasada estraga peças de vestuário complexas. Isso força você a fazer backup manual do projeto, desperdiçando um tempo valioso de produção.
A prova definitiva de desempenho depende da costura de um desenho complexo em um substrato difícil.
Não realize o teste final em tecido plano. Use um boné rígido estruturado com 6 painéis. Os bonés estruturados apresentam um forro grosso de entretela e uma costura central volumosa. Esta costura central atua como o teste de estresse perfeito para a penetração da agulha. O tecido plano esconde erros mecânicos de temporização. Um limite estruturado os expõe imediatamente.
A seguir, avalie a capacidade do bordado puff 3D. Execute um design arrojado de ponto acetinado usando espuma EVA de alta densidade. Verifique a força do punção do motor durante este processo. A máquina deve penetrar de forma limpa na espuma espessa. Você não deverá ver nenhuma deflexão da agulha. A espuma deve rasgar facilmente após a costura. A má penetração deixa bordas de espuma irregulares e danifica as agulhas.
Examine atentamente o registro do projeto. Avalie o alinhamento de contornos e bordas. As bordas pretas envolvem perfeitamente os pontos de preenchimento coloridos? O mau registro de uma tampa implica sérios problemas mecânicos. Muitas vezes indica um conjunto de acionador de tampa solto. Também pode indicar uma sincronização imprecisa do motor do eixo X/Y. Os problemas de compensação push e pull tornam-se evidentes em painéis curvos.
Inspecione a consistência da tensão no interior da tampa. A linha branca da bobina deve ocupar exatamente um terço da largura total do ponto. Procure sinais de “birdnesting” ou aglomeração maciça de fios. Este problema indica falhas graves de tensionamento ou problemas de sincronização do gancho. Capturar isso cedo salva inúmeras roupas estragadas.
Rejeite a unidade se a saída ao vivo falhar. A perfeição da máquina cosmética não significa nada se ela não puder costurar um chapéu limpo.
Solidificar o relacionamento com o fornecedor e as redes de segurança pós-compra.
Exija um documento de aprovação de instalação e calibração. Se um técnico de fábrica instalou a unidade, faça perguntas detalhadas. Exija que eles expliquem suas calibrações de tensão específicas. O uso do boné requer configurações diferentes das roupas planas. Faça-os demonstrar como ajustar a tensão da bobina corretamente. Confirme que eles nivelaram a máquina antes de sair.
Revise o protocolo de ativação da garantia e os termos exatos. Esclareça a data precisa de início de sua cobertura. Distinguir claramente entre cobertura para peças eletrônicas e peças mecânicas. Componentes eletrônicos como telas sensíveis ao toque geralmente recebem de um a dois anos de cobertura. Peças mecânicas pesadas geralmente recebem de três a cinco anos. Pergunte quem paga o frete se uma peça falhar.
Confirme seu Acordo de Nível de Serviço e acesso ao suporte. Você precisa de um protocolo rápido para solução de problemas de emergência do seu fornecedor de máquina de bordar boné . Determine seu nível de acesso específico. Você recebe suporte direto por telefone? Você confiará em um sistema de tickets lento ou apenas em um endereço de e-mail genérico? O suporte técnico rápido evita períodos de inatividade prolongados e perda de receita.
Certifique-se de possuir recursos de treinamento adequados antes da partida do técnico. Solicite acesso aos manuais do operador digitais e físicos. Solicite gráficos de manutenção programada detalhando pontos de lubrificação diários, semanais e mensais. Obtenha tutoriais em vídeo específicos para o modelo exato entregue em seu piso. Manuais genéricos para modelos mais antigos causam enorme confusão ao operador.
Uma inspeção metódica e intransigente protege seu investimento de capital. Aceitando um A máquina de bordar bonés marca uma transferência legal de responsabilidade do vendedor para você. Você deve realizar um rigoroso teste de aceitação de fábrica diretamente no chão de fábrica. Essa diligência detalhada garante que você herde um ativo confiável e gerador de receitas, e não um passivo mecânico imprevisível.
Aconselhamos os compradores a agir com confiança durante esta fase. Retenha seu pagamento final até que a máquina atenda a todos os parâmetros de teste documentados. Não comprometa a qualidade do ponto apenas para acelerar a entrega. Exija calibração adequada para chapéus estruturados. Verifique todos os componentes físicos em relação ao seu contrato.
Siga este plano para evitar futuras dores de cabeça na produção. Treine sua equipe operacional exatamente nesses pontos de inspeção. Responsabilize totalmente seu fornecedor pelos resultados prometidos. Uma instalação perfeita cria a base para anos de bordados lucrativos.
R: As máquinas comerciais normalmente operam entre 70 e 80 decibéis. Você deverá ouvir um zumbido motor rítmico e consistente. Uma leve batida na barra da agulha é normal. No entanto, você deve investigar imediatamente ruídos bruscos, ruídos altos ou rangidos irregulares. Esses sons geralmente indicam lubrificação deficiente, correias soltas ou falha mecânica iminente.
R: Interrompa o processo de aceitação imediatamente. Documente a falha específica com fotos de alta resolução. Mostre os resultados ao técnico de instalação. Solicite a recalibração imediata da lançadeira rotativa, do acionador de tampa ou da tensão da linha. Não assine a papelada de entrega. Se o técnico não conseguir resolver o problema, exija uma unidade de substituição.
R: Sim, a física do bordado de boné naturalmente causa um pouco mais de quebra de linha. A superfície curva e o suporte rígido da entretela criam uma tensão variável no tecido. No entanto, pausas excessivas não são normais. Quebras freqüentes apontam para digitalização inadequada, mau alinhamento da agulha ou mau sincronismo da máquina. Ajuste a tensão e verifique o estado da agulha.
R: Sim, a velocidade máxima reduz significativamente a qualidade da saída em superfícies curvas. As especificações podem reivindicar de 1.000 a 1.200 pontos por minuto. A física dita uma realidade diferente. Você deve executar limites em aproximadamente 600 a 800 SPM. Essa velocidade ideal garante um registro perfeito do desenho, minimiza a deflexão da agulha e reduz quebras de linha.


