
အနီးကပ်
သင့်ဆိုဒ်ကိုရွေးချယ်ပါ။
ကမ္ဘာလုံးဆိုင်ရာ
ဆိုရှယ်မီဒီယာ


ကြည့်ရှုမှုများ- 0 စာရေးသူ- Site Editor ထုတ်ဝေချိန်- 2026-09-14 မူရင်း- ဆိုက်


ဦးထုပ်ပန်းထိုးခြင်းသည် ထုတ်လုပ်ရေးဆိုင်များအတွက် ထူးခြားသောစိန်ခေါ်မှုကို တင်ဆက်သည်။ ကွေးနေသောမျက်နှာပြင်များနှင့် မတူညီသောအထည်တင်းမာမှုများသည် ပြားချပ်သောပန်းထိုးခြင်းထက် ဤလုပ်ငန်းစဉ်ကို ခွင့်လွှတ်မှုနည်းပါးစေသည်။ စက်ပစ္စည်း ဆုံးဖြတ်ချက် အဆင့်သည် မြင့်မားသော လောင်းကြေးများ ပါဝင်သည်။ လက်ခံမှုစစ်ဆေးခြင်းကို သင်၏နောက်ဆုံးကာကွယ်မှုအဖြစ် သင်ဘောင်သွင်းရမည်။ ၎င်းသည် အနာဂတ်ထုတ်လုပ်မှုဆိုင်ရာ ပိတ်ဆို့မှုများ၊ စက်ရပ်ချိန်နှင့် ကုန်ကျစရိတ်များကို တားဆီးပေးသည်။ ရှေ့ဆက်မတိုးမီ အခြေခံစည်းမျဉ်းတစ်ခုကို ချမှတ်ပါ။ နောက်ဆုံးလက်ခံရေးပရိုတိုကောကို ဘယ်တော့မှ လက်မှတ်မထိုးပါနဲ့။ ယူနစ်သည် ပြင်းထန်သော ဟာ့ဒ်ဝဲ၊ ဆော့ဖ်ဝဲလ်နှင့် ထုတ်ပေးမှုဆိုင်ရာ ဖိစီးမှုစမ်းသပ်မှုတို့ကို မပြီးမချင်း လက်ကျန်ငွေကို ပေးချေခြင်းမပြုပါနှင့်။ ဤအလျှော့မပေးသော စစ်ဆေးရေးလုပ်ငန်းစဉ်မှတဆင့် သင့်အား လမ်းညွှန်ပါမည်။ ဟာ့ဒ်ဝဲ၏ ခိုင်မာမှုကို အတည်ပြုနည်း၊ စိတ်ဖိစီးမှု-စမ်းသပ်ဆော့ဖ်ဝဲလ် အလိုအလျောက်စနစ်ဖြင့် မှန်ကန်ကြောင်း နှင့် တိုက်ရိုက်ချုပ်ရိုးအရည်အသွေးကို အကဲဖြတ်နည်းကို သင်သည် လေ့လာနိုင်မည်ဖြစ်သည်။ နည်းစနစ်ကျသောချဉ်းကပ်မှုတစ်ခုသည် သင့်စက်ပစ္စည်းအသစ်သည် ကတိပြုထားသည့်အတိုင်း နေ့စဥ်လုပ်ဆောင်ကြောင်း သေချာစေသည်။
သင်္ဘောပျက်စီးမှုကို ခွဲခြားသတ်မှတ်ရန်၊ တည်ဆောက်မှု အရည်အသွေးနှင့် ပါဝါအသုံးမပြုမီ သင်၏စက်ပိုင်းဆိုင်ရာ အခြေခံလိုင်းကို အာရုံစိုက်ပါ။
unboxing နှင့် structural integrity ကို အကဲဖြတ်ခြင်းဖြင့် သင်၏စစ်ဆေးမှုကို စတင်ပါ။ အကြီးစားစတီးလ်မတ်တပ်ရပ်ကို သေချာစစ်ဆေးပါ။ ဆံပင်ကျိုးခြင်းအတွက် စက်ကိုယ်ထည်တစ်ခုလုံးကို စစ်ဆေးပါ။ မှားယွင်းသော ချိန်ညှိမှု သို့မဟုတ် ပို့ဆောင်မှု-ဖြစ်ပေါ်စေသော အကွေ့အကောက်များကို အနီးကပ်ကြည့်ရှုပါ။ Forklift များနှင့် ဖြတ်သန်းခြင်း တုန်ခါမှုများသည် စက်မှုပစ္စည်းဘောင်များကို ဖိစီးလေ့ရှိသည်။ သေးငယ်သောဘောင်များသည် နောက်ပိုင်းတွင် မြန်နှုန်းမြင့်ချုပ်ခြင်းအား ပြင်းထန်စွာ ထိခိုက်စေပါသည်။ စက်သည် သင့်ဆိုင်ကြမ်းပြင်တွင် အပြည့်အ၀ထိုင်ကြောင်း သေချာပါစေ။ အဆင့်မမီသော ကိုယ်ထည်သည် ပြင်းထန်သော ဦးထုပ်လည်ပတ်နေစဉ်အတွင်း မလိုအပ်သော တုန်ခါမှုကို ဖြစ်စေသည်။
ထို့နောက် cap driver နှင့် hoop mechanics ကို အကဲဖြတ်ပါ။ ထောင့်ကျယ်ဦးထုပ်ဒရိုက်ဘာကို pantograph တွင်တွဲပါ။ ဦးထုပ်ကွင်းကို ကိုယ်တိုင်အဖွင့်အပိတ် ပွတ်ဆွဲပါ။ ရထားလမ်းစနစ်၏ ချောမွေ့မှုကို အကဲဖြတ်ရမည်။ သုည ခံနိုင်ရည် သို့မဟုတ် ကြိတ်ခံလိုပါသလား။ ဤနေရာတွင် ပွတ်တိုက်မှု သို့မဟုတ် ဖမ်းမိပါက ပုံပျက်နေသော ဒီဇိုင်းများကို ဖြစ်ပေါ်စေပါသည်။ ဒရိုင်ဘာဆလင်ဒါသည် မတုန်လှုပ်ဘဲ လွတ်လပ်စွာ လှည့်ရပါမည်။ Wobble သည် ပျက်စီးနေသော bearings သို့မဟုတ် shafts များကို ညွှန်ပြသည်။
rotary ချိတ်နှင့် ဆေးထိုးအပ်ရှင်းလင်းမှုကို သေချာစွာအကဲဖြတ်ပါ။ ဖြစ်နိုင်လျှင် ဒီဂရီဘီးကို အသုံးပြု၍ ပင်မရိုးတံကို ကိုယ်တိုင်လှည့်ပါ။ အပ်များနှင့် rotary ချိတ်ပွိုင့်အကြား ရုပ်ပိုင်းဆိုင်ရာ ကင်းရှင်းမှုကို စစ်ဆေးပါ။ မှန်ကန်သော ချိန်ညှိခြင်းသည် ဘေးဥပဒ်ဖြစ်စေသော ဆေးထိုးအပ်များကို တားဆီးပေးသည်။ ချိတ်အမှတ်သည် အပ်ပဝါ၏နောက်ဘက်သို့ ဖြတ်သွားသင့်သည်။ သတ္တုကို ဘယ်တော့မှ မခြစ်သင့်ပါဘူး။
နံရံပလပ်ပေါက်တွင် မည်သည့်အရာမှ မထည့်မီ ဤမရှိမဖြစ် ဟာ့ဒ်ဝဲစစ်ဆေးမှုများကို လိုက်နာပါ-
အားမသွင်းမီ ဤရုပ်ပိုင်းဆိုင်ရာချို့ယွင်းချက်များကို လွဲချော်ပါက သင့်ထံ အပြစ်တင်မိပါသည်။ အလှကုန် သို့မဟုတ် ဖွဲ့စည်းပုံဆိုင်ရာ ချို့ယွင်းချက်မှန်သမျှကို ချက်ချင်း မှတ်တမ်းတင်ပါ။
ပေးပို့ထားသော ယူနစ်သည် ကတိပြုထားသော နည်းပညာဆိုင်ရာ စွမ်းဆောင်ရည်များနှင့် စာချုပ်ကို အတိအကျ ကိုက်ညီကြောင်း သေချာပါစေ။
မော်တာနှင့် မောင်းနှင်မှုစနစ်တို့ကို စစ်ဆေးခြင်းဖြင့် သင့်အတည်ပြုချက်ကို စတင်ပါ။ ဆာဗာမော်တာ သို့မဟုတ် stepper မော်တာများ ရှိနေကြောင်း အတည်ပြုပါ။ သင်၏ မှတ်တမ်းပြုစုထားသော ဤအသေးစိတ်အချက်ကို အပြန်အလှန် ကိုးကားပါ။ ဦးထုပ်ပန်းထိုးစက်၏သတ်မှတ်ချက်များ ။ Servo မော်တာများသည် ယေဘုယျအားဖြင့် ပိုမိုကောင်းမွန်သော torque နှင့် ပိုမိုတိတ်ဆိတ်သော လုပ်ဆောင်မှုကို ပေးဆောင်သည်။ သူတို့က ဖွဲ့စည်းတည်ဆောက်ထားတဲ့ ဦးထုပ်တွေရဲ့ လေးလံတဲ့ ခံနိုင်ရည်ကို အားစိုက်ထုတ်ရပါတယ်။ Stepper မော်တာများသည် ကုန်ကျစရိတ် သက်သာသော်လည်း အဆက်မပြတ် ရွေ့လျားနေစဉ်တွင် အပူပိုထုတ်ပေးသည်။
ဆေးထိုးအပ်များကို ရေတွက်ပြီး အမြင့်ဆုံးထုပ်ပိုးမှုအကွက်ကို တိုင်းတာပါ။ စက်ရုံမှ မှန်ကန်သော ဖွဲ့စည်းမှုပုံစံကို ပေးပို့သည်ဟု မယူဆပါနှင့်။ 270 ဒီဂရီ wide-angle စွမ်းရည်ကို ရုပ်ပိုင်းဆိုင်ရာအရ စစ်ဆေးပါ။ ပေးထားသော အကျယ်ဆုံး ဦးထုပ်ကို တပ်ဆင်ပါ။ ယာဉ်မောင်းကို ဘယ်ဘက်စွန်းမှ ညာဘက်သို့ မောင်းသူကိုယ်တိုင် မောင်းနှင်ပါ။ ၎င်းသည် သင်၏ သီးခြားထုတ်လုပ်မှု လိုအပ်ချက်များနှင့် ကိုက်ညီကြောင်း သေချာစေသည်။ ကန့်သတ်ထားသော ရွေ့လျားမှုသည် နားတစ်ခုမှနား ဒီဇိုင်းများကို အလှဆင်နိုင်မှုကို ကန့်သတ်ထားသည်။
ပေးပို့ပြီးသည်နှင့် တင်းကျပ်သော ဆက်စပ်ပစ္စည်းများ စာရင်းစစ်ကို ချက်ချင်းလုပ်ဆောင်ပါ။ သင်၏မူရင်းထုပ်ပိုးမှုစာရင်းကို အပြန်အလှန်ကိုးကားပါ။ တောင်းဆိုထားသော ဦးထုပ်အရေအတွက်အတိအကျကို သင်လက်ခံရရှိကြောင်း သေချာပါစေ။ သင်၏ပြားချပ်ချပ်ပြွန်ကွင်းများကို ရေတွက်ပါ။ အရွယ်အစားများသည် သင့်မှာယူမှုစာရွက်နှင့် ကိုက်ညီကြောင်း အတည်ပြုပါ။ ကိရိယာတန်ဆာပလာများ ၊ Allen wrenches နှင့် အပို အသုံးအဆောင်ပစ္စည်းများကို စာရင်းပြုစုပါ။ အပ်များ၊ ဘောပင်များ၊ နှင့် အဆီပါ၀င်သော ဆေးများ ရှိမရှိ စစ်ဆေးပါ။
ဤလုပ်ငန်းစဉ်အတွင်း တရားဝင်အတည်ပြုချက်ဇယားကို အသုံးပြုရန် အကြံပြုအပ်ပါသည်။
ဟာ့ဒ်ဝဲစစ်ဆေးခြင်းစာရင်း
| စက်အစိတ်အပိုင်း | မျှော်လင့်ထားသော စံမ | အောင်မြင်မှု အညွှန်း |
|---|---|---|
| Main Drive Motor | Servo သို့မဟုတ် လေးလံသော အဆင့်မြှင့်ကိရိယာ | အပူလွန်ကဲခြင်း၊ ဆူညံသံများ |
| ပန်းထိုးကွင်းအရွယ်အစား | 270 ဒီဂရီ အကျယ်အဝန်းအပြည့် | ဘယ်/ညာ လှည့်ပတ်မှုကို ကန့်သတ်ထားသည်။ |
| Cap Hoop ဆောက်လုပ်ရေး | တောင့်တင်းသောသတ္တု၊ လုံခြုံသောလက်ဆွဲများ | ပျက်နေသောကွင်းများ၊ တင်းမာမှုကလစ်များ |
| Spare Consumables များ | နာမည်ကြီး ဆေးထိုးအပ်များ၊ လတ်ဆတ်သော ဗုတ်ကျင်းများ | ပျောက်နေသော ကိရိယာအစုံ၊ စျေးပေါသော အစိတ်အပိုင်းများကို အစားထိုးပါ။ |
အစားထိုးဆက်စပ်ပစ္စည်းများကို လက်မခံပါနှင့်။ စက်ရုံများသည် တခါတရံ ပရီမီယံအမှတ်တံဆိပ်ပါသော ကြိုးများအစား ယေဘူယျကြိုးများကို တင်ပို့ကြသည်။ သင်၏ဝယ်ယူမှုသဘောတူညီချက်တွင်ဖော်ပြထားသော အတိအကျပစ္စည်းများကို လက်ခံရရှိရန် တောင်းဆိုပါ။
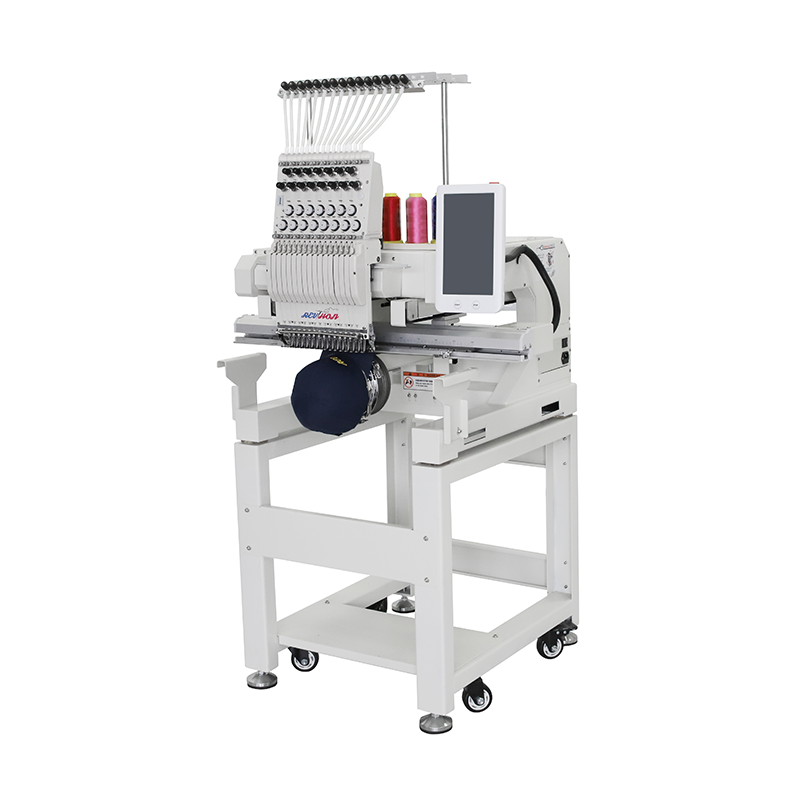
ဆော့ဖ်ဝဲတုံ့ပြန်နိုင်မှု၊ အလိုအလျောက်စနစ်ဆိုင်ရာ အင်္ဂါရပ်များနှင့် လျှပ်စစ်ဆိုင်ရာ ယုံကြည်စိတ်ချရမှုကို အကဲဖြတ်ပါ။
စက်ကိုဖွင့်ပါ။ ပန်းထိုးစက် နှင့် ပင်မထိတွေ့မျက်နှာပြင်ကို လမ်းညွှန်ပါ။ ထိန်းချုပ် panel နှင့် user interface ကို ပြင်းပြင်းထန်ထန် စမ်းသပ်ပါ။ ခလုတ်များကိုနှိပ်သည့်အခါ ထည့်သွင်းမှုနောက်ကျခြင်းကို ရှာပါ။ ဖန်သားပြင် တုန်ခါခြင်း၊ ပြသမှု ချို့ယွင်းချက်များ သို့မဟုတ် ဘာသာစကား ဒေသသတ်မှတ်ခြင်း အမှားအယွင်းများကို သတိထားပါ။ တုံ့ပြန်မှုရှိသော အင်တာဖေ့စ်သည် အော်ပရေတာစိတ်ပျက်မှုကို ကာကွယ်ပေးသည်။ ၎င်းသည် ကျန်းမာသော အတွင်းပိုင်း မားသားဘုတ်ကိုလည်း ညွှန်ပြသည်။ ပါဝါချက်ချင်းပြတ်တောက်ကြောင်း သေချာစေရန် အရေးပေါ်ရပ်တန့်ခလုတ်ကို စမ်းသပ်ပါ။
ဒီဇိုင်းလွှဲပြောင်းခြင်းနှင့် အတွင်းမှတ်ဉာဏ်စွမ်းရည်များကို စစ်ဆေးပါ။ USB သို့မဟုတ် Wi-Fi မှတဆင့် အလွန်ရှုပ်ထွေးသော DST သို့မဟုတ် DSB ဖိုင်ကို တင်ပါ။ ကြီးမားသောဖိုင်များစွာကို တင်ခြင်းဖြင့် onboard memory ပမာဏကို စစ်ဆေးပါ။ ဖိုင်တင်ခြင်းအမြန်နှုန်းကို အကဲဖြတ်ပါ။ နှေးကွေးသော လွှဲပြောင်းမှုများသည် ခေတ်မမီတော့သော အတွင်းပရိုဆက်ဆာများကို ညွှန်ပြလေ့ရှိသည်။ ခေတ်မီစက်ကိရိယာများသည် စက္ကန့် ၅၀,၀၀၀ ချုပ်ရိုးဒီဇိုင်းကို ပိုင်းခြားသင့်သည်။ loading လုပ်နေစဉ် ဆော့ဖ်ဝဲလ် ရပ်တန့်သွားပါက၊ ၎င်းအား အရေးကြီးသော ချို့ယွင်းချက်အဖြစ် အလံပြပါ။
အလိုအလျောက် အလုပ်အသွားအလာ လုပ်ဆောင်ချက်များကို အတည်ပြုပါ။ အတိအကျ စမ်းသပ်ရမယ်။ အဆင့်မြင့်ပန်းထိုးနည်းပညာဖြင့် ချည်ထိုးစက်၏ အင်္ဂါရပ်များကို ပေးဆောင်နိုင်သည်။ အလိုအလျောက် ကြိုးဖြတ်ခြင်း ယန္တရားကို စစ်ဆေးပါ။ အပေါ်နှင့် အောက်ချည်များကို သန့်ရှင်းစွာ ဖြတ်ထားပါသလား။ ချည်အမြီးရှည် မထားခဲ့သင့်ပါဘူး။ ရှုပ်ထွေးသောဖြတ်တောက်မှုများသည် နောက်ပိုင်းတွင် ငွေကုန်ကြေးကျများသော လူကိုယ်တိုင် သန့်ရှင်းရေးပြုလုပ်ရန် လိုအပ်သည်။ အရောင်ပြောင်းလဲမှု ယန္တရားများကို အနီးကပ်ကြည့်ရှုပါ။ ဆေးထိုးအပ်များကြား အကူးအပြောင်းသည် ချောမွေ့ပြီး စက်ပိုင်းဆိုင်ရာ ငြိမ်သက်နေရပါမည်။ တဆတ်ဆတ်ဆတ် သို့မဟုတ် ကျယ်လောင်သော အရောင်ပြောင်းလဲမှုများသည် ချောဆီညံ့ဖျင်းခြင်း သို့မဟုတ် မှားယွင်းနေသော ကင်မရာများကို ညွှန်ပြသည်။
နောက်ဆုံးတွင် thread break detection system ကို စမ်းသပ်ပါ။ စက်ကို အလယ်အလတ်အမြန်နှုန်းဖြင့် မောင်းနှင်ပါ။ အပေါ်ကြိုးကို ကိုယ်တိုင်ရိုက်ပါ။ Optical သို့မဟုတ် Mechanical Sensors များသည် စက်ကို ချက်ချင်းရပ်ရပါမည်။ စက်မရပ်မီ ချုပ်ရိုးမည်မျှကြာသည်ကို ရေတွက်ပါ။ နှောင့်နှေးမှုတစ်ခုသည် ရှုပ်ထွေးသောအဝတ်များကို ပျက်စီးစေသည်။ ၎င်းသည် သင့်အား တန်ဖိုးရှိသော ထုတ်လုပ်မှုအချိန်ကို ဖြုန်းတီးကာ ဒီဇိုင်းကို ကိုယ်တိုင်အရန်ကူးရန် တွန်းအားပေးသည်။
စွမ်းဆောင်ရည်၏ အဆုံးစွန်သောသက်သေမှာ ခက်ခဲသောအလွှာပေါ်တွင် ရှုပ်ထွေးသောဒီဇိုင်းကို ချုပ်လုပ်ခြင်းအပေါ် မူတည်သည်။
ပြားချပ်ချပ်ထည်ပေါ်တွင် သင်၏နောက်ဆုံးစမ်းသပ်မှုကို မပြုလုပ်ပါနှင့်။ တောင့်တင်းသော 6-အကန့်ဖွဲ့စည်းထားသော ဦးထုပ်ကိုသုံးပါ။ ဖွဲ့စည်းတည်ဆောက်ထားသော ဦးထုပ်များတွင် ထူထဲသော ဘက်ခရမ် ကျောထောက်နောက်ခံနှင့် ထုထည်ကြီးမားသော အလယ်ချုပ်ရိုးပါရှိသည်။ ဤဗဟိုချုပ်ရိုးသည် အပ်ဖြင့်ထိုးဖောက်ခြင်းအတွက် ပြီးပြည့်စုံသောဖိအားစမ်းသပ်မှုအဖြစ် လုပ်ဆောင်သည်။ Flat Fabric သည် စက်ပိုင်းဆိုင်ရာ အချိန်ကိုက်အမှားများကို ဖုံးကွယ်ထားသည်။ ဖွဲ့စည်းတည်ဆောက်ထားသော ဦးထုပ်သည် ၎င်းတို့ကို ချက်ချင်းဖော်ထုတ်သည်။
နောက်တွင် 3D puff ချည်ထိုးစွမ်းရည်ကို အကဲဖြတ်ပါ။ မြင့်မားသောသိပ်သည်းဆ EVA အမြှုပ်ကို အသုံးပြု၍ ရဲရင့်ပြီး ဖဲချုပ်ဒီဇိုင်းကို လုပ်ဆောင်ပါ။ ဤလုပ်ငန်းစဉ်အတွင်း motor punch force ကိုစစ်ဆေးပါ။ စက်သည် ထူထဲသော အမြှုပ်များကို သန့်ရှင်းစွာ ထိုးဖောက်ရမည်။ ဆေးထိုးအပ် ကွဲလွဲမှု မတွေ့ရ။ ချုပ်ပြီးနောက် အမြှုပ်သည် အလွယ်တကူ ဆုတ်သွားသင့်သည်။ ထိုးဖောက်ဝင်ရောက်မှု ညံ့ဖျင်းပါက ပွက်ပွက်အစွန်းများ ထွက်သွားပြီး အပ်များကို ပျက်စီးစေသည်။
ဒီဇိုင်းမှတ်ပုံတင်ခြင်းကို အနီးကပ်စစ်ဆေးပါ။ အကွက်များနှင့် နယ်နိမိတ်များ ချိန်ညှိမှုကို အကဲဖြတ်ပါ။ အနက်ရောင်ဘောင်များသည် ရောင်စုံဖြည့်စွက်ချုပ်ရိုးများကို စုံလင်စွာ ဖုံးအုပ်ထားပါသလား။ ဦးထုပ်ပေါ်တွင် မှတ်ပုံတင်ခြင်း ညံ့ဖျင်းခြင်းသည် စက်ပိုင်းဆိုင်ရာ ပြဿနာများကို ဆိုလိုသည်။ ၎င်းသည် ဦးထုပ်လျော့ရဲသော ဒရိုင်ဘာတပ်ဆင်မှုကို မကြာခဏညွှန်ပြသည်။ ၎င်းသည် မမှန်ကန်သော X/Y ဝင်ရိုးမော်တာအချိန်ကို ညွှန်ပြနိုင်သည်။ အကွေးအကောက်အကွက်များပေါ်တွင် တွန်းအားနှင့်ဆွဲခြင်း လျော်ကြေးပေးခြင်းဆိုင်ရာ ပြဿနာများသည် သိသိသာသာ ထင်ရှားလာပါသည်။
ဦးထုပ်၏အတွင်းပိုင်းရှိ တင်းမာမှုကို စစ်ဆေးပါ။ အဖြူရောင် ဘိုင်ချည်ကြိုးသည် စုစုပေါင်းချုပ်ရိုးအကျယ်၏ သုံးပုံတစ်ပုံတိတိ သိမ်းပိုက်သင့်သည်။ 'ငှက်သိုက်' သို့မဟုတ် ကြီးမားသော ကြိုးချည်ခြင်း၏ လက္ခဏာများကို ရှာဖွေပါ။ ဤပြဿနာသည် ပြင်းထန်သော တင်းမာမှု ချို့ယွင်းချက်များ သို့မဟုတ် ချိတ်ချိန်ကိုက်ခြင်း ပြဿနာများကို ညွှန်ပြသည်။ ဤအရာကို စောစီးစွာဖမ်းခြင်းက မရေမတွက်နိုင်သော ပျက်စီးနေသော အဝတ်များကို ကယ်တင်သည်။
တိုက်ရိုက်ထွက်ရှိမှု မအောင်မြင်ပါက ယူနစ်ကို ငြင်းပယ်ပါ။ သန့်ရှင်းသောဦးထုပ်ကို မချုပ်နိုင်ပါက အလှကုန်စက်၏ ပြီးပြည့်စုံမှုသည် ဘာမှမဖြစ်ပါ။
ရောင်းသူ၏ဆက်ဆံရေးနှင့် ဝယ်ယူပြီးနောက်ပိုင်း လုံခြုံရေးပိုက်ကွန်များကို ခိုင်မာစေပါ။
တပ်ဆင်ခြင်းနှင့် ချိန်ညှိခြင်းလက်မှတ်ထိုးခြင်း-ပိတ်စာရွက်စာတမ်းကို တောင်းဆိုပါ။ စက်ရုံမှ ပညာရှင်တစ်ဦးသည် စက်ကို တပ်ဆင်ပါက အသေးစိတ်မေးခွန်းများကို မေးပါ။ ၎င်းတို့၏ တင်းမာမှု သတ်မှတ်ချိန်ညှိမှုများကို ရှင်းပြရန် ၎င်းတို့ကို တောင်းဆိုပါ။ ဦးထုပ်အသုံးပြုမှုသည် ပြားချပ်ချပ်အဝတ်များထက် မတူညီသော ဆက်တင်များ လိုအပ်သည်။ ဘော်ဘိုင်တင်းအားကို မှန်ကန်စွာ ချိန်ညှိနည်းကို သရုပ်ပြသပေးပါ။ မထွက်ခွာမီ စက်ကို ညှိထားကြောင်း အတည်ပြုပါ။
အာမခံအသက်သွင်းခြင်းပရိုတိုကောနှင့် တိကျသောစည်းကမ်းချက်များကို ပြန်လည်သုံးသပ်ပါ။ သင့်လွှမ်းခြုံမှုအတွက် တိကျသော စတင်ရက်စွဲကို ရှင်းလင်းပါ။ အီလက်ထရွန်နစ် အစိတ်အပိုင်းများနှင့် စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများအတွက် လွှမ်းခြုံမှုကြားကို ရှင်းလင်းစွာ ပိုင်းခြားပါ။ ထိတွေ့မျက်နှာပြင်များကဲ့သို့ အီလက်ထရွန်နစ် အစိတ်အပိုင်းများသည် တစ်နှစ်မှ နှစ်နှစ်အထိ အကျုံးဝင်သည်။ လေးလံသော စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများသည် များသောအားဖြင့် သုံးနှစ်မှ ငါးနှစ်အထိ ရရှိကြသည်။ တစ်စိတ်တစ်ပိုင်းပျက်ကွက်ပါက ပို့ဆောင်ခကို မည်သူပေးဆောင်ရမည်နည်း။
သင်၏ ဝန်ဆောင်မှုအဆင့် သဘောတူညီချက်ကို အတည်ပြုပြီး ပံ့ပိုးမှုရယူပါ။ သင့်ထံမှ အရေးပေါ် ပြဿနာဖြေရှင်းခြင်းအတွက် အမြန်ပရိုတိုကော လိုအပ်ပါသည်။ ဦးထုပ်ပန်းထိုးစက် ပေးသွင်းသူ ။ သင်၏ သီးခြားဝင်ရောက်ခွင့်အဆင့်ကို သတ်မှတ်ပါ။ တိုက်ရိုက်ဖုန်းပံ့ပိုးမှုရပါသလား။ နှေးကွေးသော လက်မှတ်ရောင်းသည့်စနစ် သို့မဟုတ် ယေဘူယျအီးမေးလ်လိပ်စာကို သင်အားကိုးမည်လား။ မြန်ဆန်သော နည်းပညာပံ့ပိုးမှုမှ သက်တမ်းရှည်စက်ရပ်ခြင်းနှင့် ဝင်ငွေဆုံးရှုံးခြင်းကို တားဆီးပေးသည်။
နည်းပညာရှင် မထွက်ခွာမီ သင့်တွင် သင့်လျော်သော လေ့ကျင့်ရေးအရင်းအမြစ်များ ပိုင်ဆိုင်ကြောင်း သေချာပါစေ။ ဒစ်ဂျစ်တယ်နှင့် ရုပ်ပိုင်းဆိုင်ရာ အော်ပရေတာလက်စွဲများထံ ဝင်ရောက်ခွင့် တောင်းဆိုပါ။ နေ့စဥ်၊ အပတ်စဉ်နှင့် လစဉ် ဆီလိမ်းသည့်အချက်များအကြောင်း အသေးစိတ်စီစဉ်ထားသည့် ပြုပြင်ထိန်းသိမ်းမှုဇယားများကို မေးမြန်းပါ။ သင့်ကြမ်းပြင်သို့ ပို့ဆောင်ပေးသည့် မော်ဒယ်အတိအကျအတွက် သီးခြားဗီဒီယိုသင်ခန်းစာများကို ရယူပါ။ မော်ဒယ်ဟောင်းများအတွက် ယေဘူယျလက်စွဲစာအုပ်များသည် အော်ပရေတာ၏ ရှုပ်ထွေးမှုကို ဖြစ်စေသည်။
နည်းလမ်းကျသော၊ အလျှော့မပေးသော စစ်ဆေးခြင်းသည် သင်၏အရင်းအနှီးရင်းနှီးမြှုပ်နှံမှုကို ကာကွယ်ပေးပါသည်။ လက်ခံခြင်း။ ဦးထုပ်ပန်းထိုးစက်သည် ရောင်းသူထံမှ သင့်ထံသို့ တရားဝင်လွှဲပြောင်းပေးမှုတစ်ခု အမှတ်အသားဖြစ်သည်။ သင့်ဆိုင်ကြမ်းပြင်တွင် ပြင်းထန်သော Factory Acceptance Test ကို ဖြေဆိုရပါမည်။ ဤအသေးစိတ်သောလုံ့လဝီရိယသည် သင့်အား ခန့်မှန်း၍မရသော စက်ပိုင်းဆိုင်ရာတာဝန်များမဟုတ်ဘဲ ယုံကြည်စိတ်ချရသော၊ ဝင်ငွေထုတ်ပေးနိုင်သည့် ပိုင်ဆိုင်မှုတစ်ခုကို အမွေဆက်ခံကြောင်း သေချာစေသည်။
ဤအဆင့်တွင် ယုံကြည်မှုရှိရှိ လုပ်ဆောင်ရန် ဝယ်ယူသူများအား ကျွန်ုပ်တို့ အကြံပြုအပ်ပါသည်။ စက်သည် မှတ်တမ်းတင်ထားသော စမ်းသပ်မှုဘောင်များအားလုံး ပြည့်မီသည်အထိ သင်၏နောက်ဆုံးပေးချေမှုကို ဆိုင်းငံ့ထားပါ။ ပေးပို့မှုမြန်ဆန်စေရန်အတွက် ချုပ်ရိုးအရည်အသွေးကို အလျှော့မပေးပါနှင့်။ ဖွဲ့စည်းထားသော ဦးထုပ်များအတွက် သင့်လျော်သော ချိန်ညှိမှုကို တောင်းဆိုပါ။ သင့်စာချုပ်နှင့် ပတ် သက်၍ ရုပ်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းတိုင်းကို စစ်ဆေးပါ။
အနာဂတ်ထုတ်လုပ်မှု ခေါင်းကိုက်ခြင်းကို ရှောင်ရှားရန် ဤအသေးစိတ်ပုံစံကို လိုက်နာပါ။ ဤအတိအကျစစ်ဆေးရေးအချက်များကို သင့်လုပ်ငန်းလည်ပတ်ဝန်ထမ်းများကို လေ့ကျင့်ပေးပါ။ သင့်ရောင်းချသူသည် ၎င်းတို့၏ ကတိပြုထားသော ပေးအပ်နိုင်မှုများအတွက် လုံးလုံးလျားလျား တာဝန်ခံမှု ရှိစေပါ။ ပြီးပြည့်စုံသော တပ်ဆင်ခြင်းသည် နှစ်ပေါင်းများစွာ အကျိုးအမြတ်ရှိသော ပန်းထိုးခြင်းအတွက် အခြေခံအုတ်မြစ်ကို ဖန်တီးပေးသည်။
A- လုပ်ငန်းသုံးစက်များသည် ပုံမှန်အားဖြင့် 70 မှ 80 decibels အကြား လည်ပတ်ပါသည်။ တစ်သမတ်တည်း စည်းချက်ညီသော မော်တာဟမ်သံကို သင်ကြားရမည်။ ပင်အပ်ဘားမှ အနည်းငယ်ထိခြင်းသည် ပုံမှန်ဖြစ်သည်။ သို့သော်၊ ပြင်းထန်သောကြိတ်ခြင်း၊ ကျယ်လောင်စွာ အော်ဟစ်ခြင်း သို့မဟုတ် ပုံမှန်မဟုတ်သော အော်ဟစ်ခြင်းကို ချက်ချင်းစုံစမ်းရပါမည်။ ဤအသံများသည် ချောဆီညံ့ဖျင်းခြင်း၊ ခါးပတ်များ လျော့ရဲခြင်း သို့မဟုတ် စက်ပိုင်းဆိုင်ရာ ချို့ယွင်းမှုကို မကြာခဏ ညွှန်ပြနေပါသည်။
A- လက်ခံမှုလုပ်ငန်းစဉ်ကို ချက်ချင်းရပ်ပါ။ ကြည်လင်ပြတ်သားသော ဓာတ်ပုံများဖြင့် သတ်မှတ်ထားသော ချို့ယွင်းချက်ကို မှတ်တမ်းတင်ပါ။ ရလဒ်များကို တပ်ဆင်နည်းပညာရှင်ထံ ပြသပါ။ rotary ချိတ်၊ cap driver သို့မဟုတ် thread tension ကို ချက်ချင်းပြန်လည်ချိန်ညှိရန် တောင်းဆိုပါ။ ပေးပို့သည့်စာရွက်စာတမ်းကို လက်မှတ်မထိုးပါနှင့်။ နည်းပညာရှင်သည် ပြဿနာကို မဖြေရှင်းနိုင်ပါက အစားထိုးယူနစ်ကို တောင်းဆိုပါ။
A: ဟုတ်တယ်၊ ဦးထုပ်ပန်းထိုးတဲ့ ရူပဗေဒဟာ သဘာဝအားဖြင့် ချည်ကွဲထွက်တာကို အနည်းငယ် ပိုဖြစ်စေတယ်။ ကွေးညွှတ်သောမျက်နှာပြင်နှင့် တင်းကျပ်သော buckram ကျောထောက်နောက်ခံသည် ပြောင်းလဲနိုင်သော အထည်တင်းအားကို ဖန်တီးပေးသည်။ သို့သော် အလွန်အကျွံ အနားယူခြင်းသည် ပုံမှန်မဟုတ်ပေ။ မှားယွင်းသော ဒစ်ဂျစ်တယ်စနစ်၊ ပင်အပ်ချိန်ညှိမှု ညံ့ဖျင်းခြင်း သို့မဟုတ် စက်ချိန်ကိုက်ခြင်းအတွက် မကြာခဏ လျှပ်တစ်ပြက်အချက်များ။ သင်၏ တင်းအားကို ချိန်ညှိပြီး အပ်၏ အခြေအနေကို စစ်ဆေးပါ။
A- ဟုတ်တယ်၊ အမြင့်ဆုံးအမြန်နှုန်းက ကွေးညွတ်ထားတဲ့ မျက်နှာပြင်တွေမှာ ထုတ်ပေးတဲ့ အရည်အသွေးကို သိသိသာသာ လျော့ကျစေပါတယ်။ သတ်မှတ်ချက်များသည် တစ်မိနစ်လျှင် ချုပ်ရိုး ၁၀၀၀ မှ ၁၂၀၀ အထိ တောင်းဆိုနိုင်သည်။ ရူပဗေဒသည် မတူညီသော အဖြစ်မှန်ကို ညွှန်ပြသည်။ အကြမ်းဖျင်းအားဖြင့် 600 မှ 800 SPM တွင် ဦးထုပ်များကို အသုံးပြုသင့်သည်။ ဤအကောင်းဆုံးအမြန်နှုန်းသည် ပြီးပြည့်စုံသော ဒီဇိုင်းစာရင်းသွင်းမှုကို သေချာစေပြီး အပ်ချည်မျှင်ကွဲထွက်မှုကို လျှော့ချပေးပြီး ကြိုးပြတ်တောက်မှုများကို လျှော့ချပေးသည်။


