
dichtbij
Kies uw site
Globaal
Sociale media


Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 14-09-2026 Herkomst: Locatie


Het borduren van petten vormt een unieke uitdaging voor productiewinkels. Gebogen oppervlakken en variërende stofspanningen maken dit proces notoir minder vergevingsgezind dan plat borduurwerk. In de beslissingsfase voor apparatuur staat veel op het spel. U moet de acceptatie-inspectie als uw laatste waarborg beschouwen. Het voorkomt toekomstige productieknelpunten, mechanische stilstand en verzonken kosten. Stel één basisregel vast voordat u verder gaat. Onderteken nooit het definitieve acceptatieprotocol. Betaal het resterende saldo pas als het apparaat een strenge hardware-, software- en uitgangsstresstest heeft doorstaan. Wij begeleiden u door dit compromisloze inspectieproces. Je leert hoe je de hardware-integriteit valideert, software-automatisering stresstests uitvoert en de live stitch-kwaliteit beoordeelt. Een methodische aanpak zorgt ervoor dat uw nieuwe apparatuur vanaf dag één precies werkt zoals beloofd.
Concentreer u op het identificeren van transportschade, de bouwkwaliteit en uw mechanische basislijn voordat u de stroom inschakelt.
Begin uw inspectie met het evalueren van het uitpakken en de structurele integriteit. Inspecteer de robuuste stalen standaard zorgvuldig. Controleer het gehele machinechassis op haarscheurtjes. Let goed op verkeerde uitlijning of door verzending veroorzaakte kromtrekken. Vorkheftrucks en transporttrillingen zetten vaak de frames van industriële apparatuur onder druk. Kleine framebuigingen verstoren later het snelle stiksel ernstig. Zorg ervoor dat de machine perfect waterpas op uw werkvloer staat. Een ongelijkmatig chassis veroorzaakt onnodige trillingen tijdens intensieve dopritten.
Evalueer vervolgens de dopaandrijver en de hoepelmechanica. Bevestig de groothoekdopaandrijving aan de stroomafnemer. Schuif de dopring handmatig aan en uit. U moet de gladheid van het railsysteem evalueren. Je wilt nul weerstand of slijpen. Elke wrijving of vastlopen hier zal resulteren in vervormde ontwerpen. De aandrijfcilinder moet vrij kunnen draaien zonder te wiebelen. Wiebelen duidt op beschadigde lagers of verbogen assen.
Beoordeel de speling van de roterende grijper en de naald grondig. Draai de hoofdas indien mogelijk handmatig met behulp van het gradenwiel. Controleer de fysieke speling tussen de naalden en het roterende haakpunt. Een juiste uitlijning voorkomt catastrofale naaldinslagen. Het haakpunt moet net achter de naaldsjaal passeren. Het mag nooit fysiek over het metaal schrapen.
Volg deze essentiële hardwarecontroles voordat u iets op een stopcontact aansluit:
Als u deze fysieke defecten mist voordat u de computer inschakelt, wordt de schuld op u overgedragen. Documenteer eventuele cosmetische of structurele gebreken onmiddellijk.
Zorg ervoor dat de geleverde eenheid strikt overeenkomt met de beloofde technische mogelijkheden en het contract.
Begin uw validatie door het motor- en aandrijfsysteem te controleren. Bevestig de aanwezigheid van servomotoren of stappenmotoren. Vergelijk dit detail met uw gedocumenteerde gegevens specificaties van de borduurmachine voor petten . Servomotoren bieden over het algemeen een beter koppel en een stillere werking. Ze kunnen moeiteloos de zware weerstand van gestructureerde hoeden aan. Stappenmotoren kosten minder, maar genereren vaak meer warmte tijdens continue diensten.
Tel de naalden en meet het maximale borduurveld voor de pet. Ga er niet vanuit dat de fabriek de juiste configuratie heeft verzonden. Controleer fysiek de groothoekfunctie van 270 graden. Monteer de breedste meegeleverde petring. Veeg de bestuurder handmatig van extreem links naar extreem rechts. Hierdoor voldoet het aan uw specifieke productiebehoeften. Beperkte bewegingsvrijheid beperkt uw vermogen om oor-tot-oor-ontwerpen te borduren.
Voer direct bij levering een strenge accessoire-audit uit. Verwijs naar uw originele paklijst. Zorg ervoor dat u het exacte aantal gevraagde pethoepels heeft ontvangen. Tel uw platte buisvormige hoepels. Controleer of de maten overeenkomen met uw bestelformulier. Inventariseer de gereedschapssets, inbussleutels en reserveverbruiksartikelen. Controleer of de meegeleverde naalden, spoeltjes en oliespuitjes aanwezig zijn.
We raden u aan tijdens dit proces een formeel validatieschema te gebruiken.
Controlelijst voor hardwarevalidatie
| Machineonderdeel | Verwachte | standaardfoutindicator |
|---|---|---|
| Hoofdaandrijfmotor | Servo of zware stepper | Overmatige hitte, luide knarsende geluiden |
| Grootte borduurveld | Volledige groothoek van 270 graden | Beperkte links/rechts-rotatielimieten |
| Cap Hoop-constructie | Stevig metaal, veilige grendels | Kromgetrokken ringen, losse spanclips |
| Reserve verbruiksartikelen | Merknaalden, verse spoeltjes | Ontbrekende toolkits, vervangende goedkope onderdelen |
Accepteer geen vervangende accessoires. Fabrieken verzenden soms generieke hoepels in plaats van hoepels van het premium merk. Sta erop dat u precies de artikelen ontvangt die in uw koopovereenkomst staan vermeld.
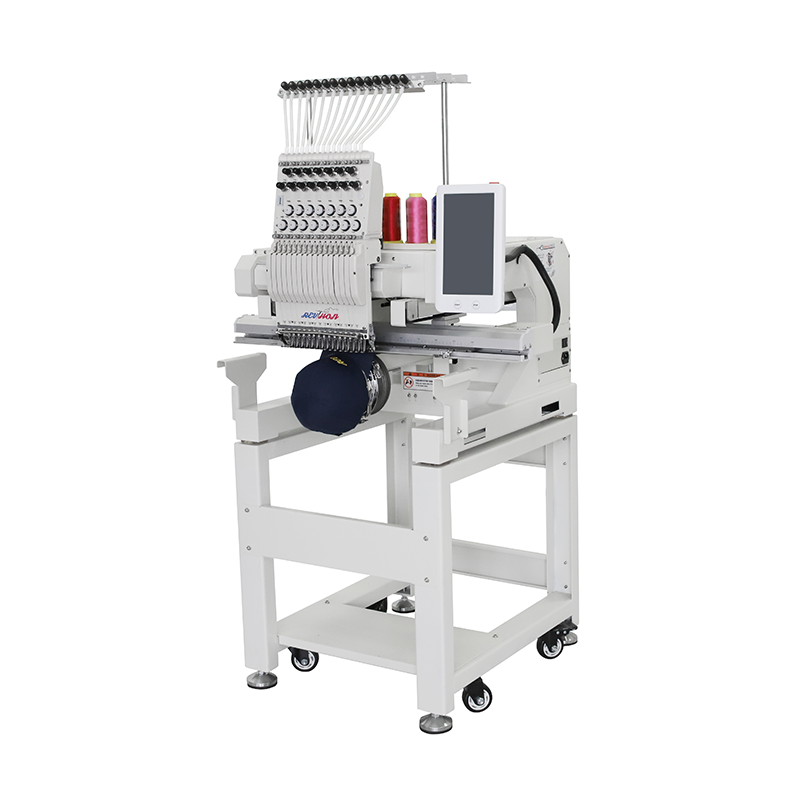
Evalueer het reactievermogen van software, automatiseringsfuncties en elektrische betrouwbaarheid.
Start de borduurmachine en navigeer op het primaire touchscreen. Test het bedieningspaneel en de gebruikersinterface uitvoerig. Let op invoervertraging bij het indrukken van knoppen. Pas op voor schermflikkering, weergavestoringen of taallokalisatiefouten. Een responsieve interface voorkomt frustratie bij de operator. Het duidt ook op een gezond intern moederbord. Test de noodstopknop om er zeker van te zijn dat de stroom onmiddellijk wordt uitgeschakeld.
Controleer ontwerpoverdracht en interne geheugenmogelijkheden. Laad een zeer complex DST- of DSB-bestand via USB of Wi-Fi. Controleer de interne geheugencapaciteit door meerdere grote bestanden te laden. Beoordeel de laadsnelheid van het bestand. Trage overdrachten duiden vaak op verouderde interne processors. Moderne apparatuur zou een ontwerp met 50.000 steken in enkele seconden moeten ontleden. Als de software tijdens het laden vastloopt, markeert u deze als een kritieke fout.
Controleer de geautomatiseerde workflowfuncties. Je moet het specifieke testen geavanceerde borduurtechnologie borduurmachinefuncties onder belasting. Inspecteer het automatische draadafsnijmechanisme. Snijdt hij de boven- en onderdraad netjes af? Er mogen geen lange draadstaarten achterblijven. Rommelige versieringen vereisen later een kostbare handmatige opruiming. Houd de kleurveranderingsmechanismen nauwlettend in de gaten. De overgang tussen de naalden moet soepel en mechanisch stil blijven. Schokkerige of luide kleurveranderingen duiden op een slechte smering of niet goed uitgelijnde nokken.
Test ten slotte het draadbreukdetectiesysteem. Laat de machine met gematigde snelheid draaien. Knip de bovendraad handmatig af. Optische of mechanische sensoren moeten de machine onmiddellijk stoppen. Tel hoeveel steken de machine nodig heeft voordat hij stopt. Een uitgestelde stop ruïneert complexe kledingstukken. Het dwingt u om handmatig een back-up van het ontwerp te maken, waardoor kostbare productietijd wordt verspild.
Het ultieme bewijs van prestatie berust op het naaien van een complex ontwerp op een moeilijke ondergrond.
Voer uw laatste test niet uit op vlakke stof. Gebruik een stijve, gestructureerde pet met 6 panelen. Gestructureerde petten hebben een dikke buckram-achterkant en een dikke middennaad. Deze middennaad fungeert als de perfecte stresstest voor naaldpenetratie. Platte stof verbergt mechanische timingfouten. Een gestructureerde dop maakt ze onmiddellijk zichtbaar.
Evalueer vervolgens de mogelijkheden voor 3D-bladerborduurwerk. Kies voor een opvallend ontwerp met satijnsteken en gebruik van EVA-schuim met hoge dichtheid. Controleer tijdens dit proces de slagkracht van de motor. De machine moet het dikke schuim schoon doordringen. U zou geen naaldafbuiging moeten zien. Het schuim moet na het naaien gemakkelijk afscheuren. Slechte penetratie laat rafelige schuimranden achter en beschadigt de naalden.
Onderzoek de modelregistratie nauwkeurig. Evalueer de uitlijning van contouren en randen. Omsluiten de zwarte randen de gekleurde vulsteken perfect? Een slechte registratie op een dop impliceert ernstige mechanische problemen. Het wijst vaak op een losse dopaandrijver. Het kan ook duiden op een onnauwkeurige motortiming op de X/Y-as. Problemen met duw- en trekcompensatie worden overduidelijk op gebogen panelen.
Controleer de consistentie van de spanning aan de binnenkant van de dop. De witte onderdraad moet precies een derde van de totale steekbreedte in beslag nemen. Zoek naar tekenen van 'vogelnesten' of enorme draadophopingen. Dit probleem duidt op ernstige spanningsfouten of problemen met de timing van de haak. Door dit vroeg op te merken, worden talloze geruïneerde kledingstukken bespaard.
Weiger de eenheid als de live-uitvoer mislukt. Cosmetische machine-perfectie betekent niets als er geen schone hoed mee kan worden genaaid.
Versterk de relatie met de leverancier en de vangnetten na aankoop.
Vraag een aftekendocument voor installatie en kalibratie aan. Als een fabriekstechnicus het apparaat heeft geïnstalleerd, stel dan gedetailleerde vragen. Vraag hen om hun specifieke spanningskalibraties uit te leggen. Het gebruik van petten vereist andere instellingen dan platte kledingstukken. Laat ze demonstreren hoe u de spoelspanning op de juiste manier afstelt. Bevestig dat ze de machine waterpas hebben gezet voordat ze vertrokken.
Bekijk het garantie-activeringsprotocol en de exacte voorwaarden. Verduidelijk de precieze ingangsdatum van uw dekking. Maak duidelijk onderscheid tussen dekking voor elektronische onderdelen en mechanische onderdelen. Elektronische componenten zoals touchscreens krijgen vaak een tot twee jaar dekking. Zware mechanische onderdelen krijgen doorgaans drie tot vijf jaar. Vraag wie de verzendkosten betaalt als een onderdeel defect raakt.
Bevestig uw Service Level Agreement en ondersteuningstoegang. U heeft een snel protocol nodig voor het oplossen van noodproblemen van uw leverancier van petborduurmachines . Bepaal uw specifieke toegangsniveau. Krijgt u directe telefonische ondersteuning? Vertrouw je op een langzaam ticketingsysteem of gewoon op een generiek e-mailadres? Snelle technische ondersteuning voorkomt langdurige downtime en omzetverlies.
Zorg ervoor dat u over de juiste opleidingsmiddelen beschikt voordat de technicus vertrekt. Vraag toegang tot digitale en fysieke bedieningshandleidingen. Vraag naar schema's voor gepland onderhoud met details over de dagelijkse, wekelijkse en maandelijkse smeerpunten. Verkrijg video-tutorials die specifiek zijn voor het exacte model dat op uw vloer wordt afgeleverd. Algemene handleidingen voor oudere modellen veroorzaken enorme verwarring bij de operator.
Een methodische, compromisloze inspectie beschermt uw kapitaalinvestering. Het accepteren van een pet-borduurmachine markeert een wettelijke overdracht van aansprakelijkheid van de verkoper naar u. U moet op uw werkvloer een strenge fabrieksacceptatietest uitvoeren. Deze gedetailleerde zorgvuldigheid zorgt ervoor dat u een betrouwbaar, inkomstengenererend bezit erft, en niet een onvoorspelbare mechanische verplichting.
Wij adviseren kopers om tijdens deze fase met vertrouwen te handelen. Wacht met uw laatste betaling totdat de machine aan alle gedocumenteerde testparameters voldoet. Doe geen concessies aan de steekkwaliteit alleen maar om de levering te versnellen. Eis een goede kalibratie voor gestructureerde hoeden. Controleer elk fysiek onderdeel aan de hand van uw contract.
Volg deze blauwdruk om toekomstige productieproblemen te voorkomen. Train uw bedieningspersoneel op deze exacte inspectiepunten. Houd uw leverancier volledig verantwoordelijk voor de beloofde resultaten. Een perfecte installatie legt de basis voor jarenlang winstgevend borduren.
A: Commerciële machines werken doorgaans tussen de 70 en 80 decibel. U hoort een consistent, ritmisch motorgezoem. Licht tikken op de naaldstang is normaal. U moet echter onmiddellijk onderzoek doen naar hard knarsen, luid rammelen of onregelmatig piepen. Deze geluiden duiden vaak op een slechte smering, losse riemen of een dreigend mechanisch defect.
A: Stop het acceptatieproces onmiddellijk. Documenteer de specifieke fout met foto's met een hoge resolutie. Toon de resultaten aan de installatiemonteur. Vraag onmiddellijke herkalibratie van de roterende grijper, dopaandrijver of draadspanning aan. Onderteken de leveringspapieren niet. Als de technicus het probleem niet kan oplossen, vraag dan om een vervangend apparaat.
A: Ja, de fysica van het borduren van petten veroorzaakt natuurlijk iets meer draadbreuken. Het gebogen oppervlak en de stijve buckram-rug zorgen voor een variabele doekspanning. Overmatige pauzes zijn echter niet normaal. Frequente breuken wijzen op onjuist digitaliseren, slechte uitlijning van de naald of slechte machinetiming. Pas uw spanning aan en controleer de staat van uw naald.
A: Ja, de maximale snelheid vermindert de uitvoerkwaliteit op gebogen oppervlakken aanzienlijk. Specificaties kunnen 1000 tot 1200 steken per minuut claimen. De natuurkunde dicteert een andere realiteit. U moet caps gebruiken op ongeveer 600 tot 800 SPM. Deze optimale snelheid zorgt voor een perfecte ontwerpregistratie, minimaliseert de doorbuiging van de naald en vermindert draadbreuken.


