
közeli
Válassza ki a webhelyét
Globális
Közösségi média


Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-09-14 Eredet: Telek


A sapkák hímzése egyedülálló kihívást jelent a gyártóüzemek számára. Az ívelt felületek és a változó szövetfeszesség miatt ez a folyamat köztudottan kevésbé megbocsátó, mint a lapos hímzés. A berendezés döntési szakaszának nagy tétje van. Az átvételi ellenőrzést végső biztosítékként kell megfogalmaznia. Megakadályozza a jövőbeni termelési szűk keresztmetszeteket, a mechanikai leállásokat és az elesett költségeket. A továbblépés előtt határozzon meg egy alapszabályt. Soha ne írja alá a végleges átvételi jegyzőkönyvet. Ne fizesse ki a fennmaradó egyenleget, amíg az egység át nem megy egy szigorú hardver-, szoftver- és kimeneti stresszteszten. Végigvezetjük Önt ezen a kompromisszumok nélküli ellenőrzési folyamaton. Megtanulja, hogyan ellenőrizheti a hardver integritását, hogyan tesztelheti a szoftverek automatizálását, és hogyan értékelheti az élő öltés minőségét. A módszeres megközelítés biztosítja, hogy új berendezése az első naptól kezdve pontosan az ígéretek szerint működjön.
Koncentráljon a szállítási sérülések azonosítására, az építési minőségre és a mechanikai alapállapotra, mielőtt bekapcsolja az áramot.
Kezdje az ellenőrzést a kicsomagolás és a szerkezeti integritás értékelésével. Gondosan ellenőrizze a nagy teherbírású acél állványt. Ellenőrizze a gép teljes alvázát, hogy nincs-e hajszálrepedés. Gondosan vizsgálja meg az eltolódást vagy a szállítás okozta vetemedést. A targoncák és a szállítási rezgések gyakran megterhelik az ipari berendezések kereteit. A keret kisebb ívei súlyosan megzavarják a későbbi nagysebességű varrást. Győződjön meg arról, hogy a gép tökéletesen vízszintesen áll a műhely padlóján. A nem vízszintes alváz szükségtelen vibrációt okoz intenzív kupakfutás közben.
Ezután értékelje a sapka meghajtó és a karika mechanikáját. Rögzítse a nagylátószögű sapkameghajtót az áramszedőhöz. Csúsztassa be és le a kupakgyűrűt kézzel. Értékelnie kell a sínrendszer simaságát. Nulla ellenállást vagy köszörülést szeretne. Bármilyen súrlódás vagy beszorulás itt torz mintát eredményez. A meghajtó hengernek szabadon kell forognia, ingadozás nélkül. Az ingadozás sérült csapágyakat vagy elgörbült tengelyeket jelez.
Alaposan mérje fel a forgóhorog és a tű hézagát. Ha lehetséges, kézzel forgassa el a főtengelyt a fokos kerék segítségével. Ellenőrizze a fizikai hézagot a tűk és a forgó horogpont között. A megfelelő beállítás megakadályozza a katasztrofális tűütéseket. A horog pontnak közvetlenül a tűkendő mögött kell áthaladnia. Soha nem szabad fizikailag megkarcolnia a fémet.
Kövesse az alábbi alapvető hardverellenőrzéseket, mielőtt bármit csatlakoztatna a fali aljzathoz:
Ha hiányzik ezek a fizikai hibák a bekapcsolás előtt, az Önre hárítja a felelősséget. Azonnal dokumentáljon minden esztétikai vagy szerkezeti hibát.
Győződjön meg arról, hogy a leszállított egység szigorúan megfelel az ígért műszaki képességeknek és a szerződésnek.
Kezdje el az érvényesítést a motor és a hajtásrendszer ellenőrzésével. Ellenőrizze a szervomotorok vagy léptetőmotorok jelenlétét. Hivatkozzon erre a részletre a dokumentált adatokkal sapka hímzőgép specifikációi . A szervomotorok általában jobb nyomatékot és csendesebb működést biztosítanak. Könnyedén kezelik a strukturált kalapok nehéz ellenállását. A léptetőmotorok olcsóbbak, de gyakran több hőt termelnek a folyamatos műszakok során.
Számolja meg a tűket, és mérje meg a sapka maximális hímzőmezőjét. Ne feltételezze, hogy a gyár a megfelelő konfigurációt küldte. Fizikailag ellenőrizze a 270 fokos széles látószögű képességet. Szerelje fel a mellékelt legszélesebb sapkás karikát. Kézzel söpörje át a vezetőt a bal szélső széltől a jobb szélső felé. Ez biztosítja, hogy megfeleljen az Ön speciális gyártási igényeinek. A korlátozott mozgás korlátozza a fültől-fülig érő minták hímzésének lehetőségét.
A szállítás után azonnal végezzen szigorú tartozék-ellenőrzést. Hivatkozás az eredeti csomagolási listára. Győződjön meg arról, hogy a kért kupakkarikák pontos számát megkapta. Számolja meg lapos cső alakú karikáját. Ellenőrizze, hogy a méretek megfelelnek-e a rendelési lapnak. Készítse el a szerszámkészleteket, az imbuszkulcsokat és a tartalék fogyóeszközöket. Ellenőrizze a mellékelt tűket, orsókat és olajozókat.
Javasoljuk, hogy ehhez a folyamathoz használjon formális érvényesítési diagramot.
Hardverellenőrzési ellenőrzőlista
| A gépösszetevő | várható szabványos | hibajelzője |
|---|---|---|
| Fő hajtómotor | Szervo vagy nagy teherbírású léptető | Túlzott hőség, hangos csiszolási zajok |
| Hímzőmező mérete | Teljes 270 fokos széles látószög | Korlátozott bal/jobb forgatási korlátok |
| Cap Hoop építése | Merev fém, biztonságos reteszek | Elvetemült gyűrűk, laza feszítőkapcsok |
| Tartalék fogyóeszközök | Márkás tűk, friss orsók | Hiányzó szerszámkészletek, pótolt olcsó alkatrészek |
Ne fogadjon el helyettesítő tartozékokat. A gyárak néha általános karikákat szállítanak a prémium márkás karikák helyett. Ragaszkodjon ahhoz, hogy pontosan a vásárlási szerződésben felsorolt tételeket kapja meg.
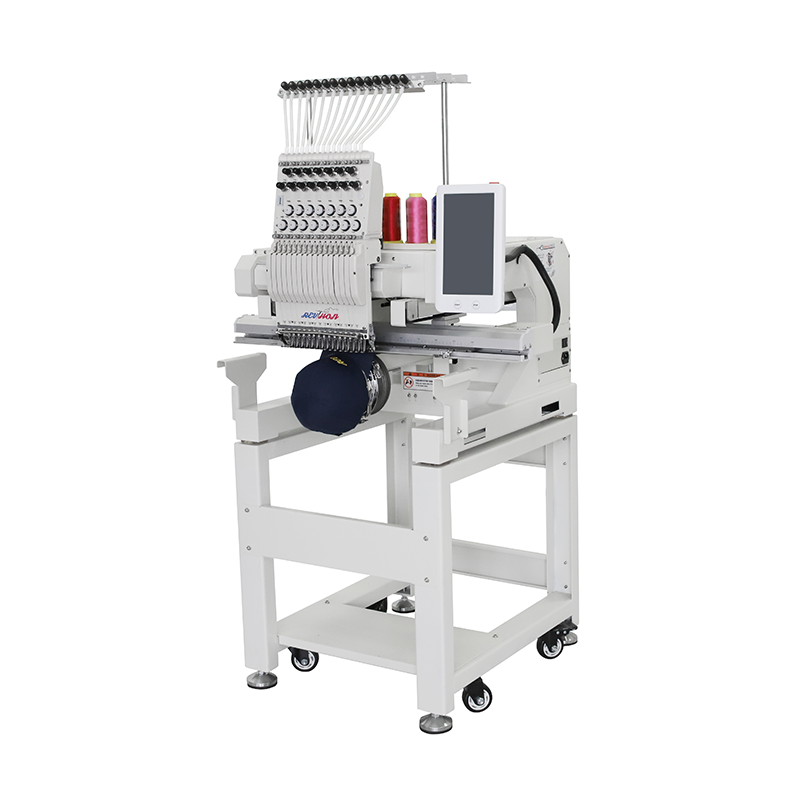
Értékelje a szoftver érzékenységét, az automatizálási funkciókat és az elektromos megbízhatóságot.
Indítsa el a hímzőgépet , és navigáljon az elsődleges érintőképernyőn. Szigorúan tesztelje a vezérlőpanelt és a felhasználói felületet. Keresse meg a bemeneti késést a gombok megnyomásakor. Ügyeljen a képernyő villogására, a kijelző hibáira vagy a nyelvi lokalizációs hibákra. Az érzékeny interfész megakadályozza a kezelő frusztrációját. Ez is egészséges belső alaplapot jelez. Tesztelje a vészleállító gombot, hogy megbizonyosodjon arról, hogy azonnal lekapcsolja az áramellátást.
Ellenőrizze a tervezési átvitelt és a belső memória képességeit. Töltsön be egy rendkívül összetett DST- vagy DSB-fájlt USB-n vagy Wi-Fi-n keresztül. Több nagy fájl betöltésével ellenőrizze a beépített memória kapacitását. Mérje fel a fájl betöltési sebességét. A lassú átvitel gyakran elavult belső processzorokat jelez. A modern berendezéseknek másodpercek alatt kell elemezniük az 50 000 öltésből álló tervet. Ha a szoftver lefagy betöltés közben, jelölje meg kritikus hibaként.
Ellenőrizze az automatizált munkafolyamat-funkciókat. Ki kell próbálnia a konkrétat fejlett hímzéstechnológiás hímzőgép jellemzői terhelés alatt. Ellenőrizze az automatikus menetvágó mechanizmust. Tisztán vágja a felső és alsó szálat? Nem hagyhat hosszú fonalat. A rendetlen burkolatok később költséges kézi tisztítást igényelnek. Figyelje meg alaposan a színváltozás mechanizmusait. A tűk közötti átmenetnek simának és mechanikailag csendesnek kell lennie. A rángatózó vagy hangos színváltozások rossz kenésre vagy rosszul beállított bütykökre utalnak.
Végül tesztelje a menetszakadás-érzékelő rendszert. Járassa a gépet mérsékelt sebességgel. Pattintsa be kézzel a felső szálat. Az optikai vagy mechanikus érzékelőknek azonnal le kell állítaniuk a gépet. Számolja meg, hány öltést végez a gép, mielőtt leállna. A késleltetett megállás tönkreteszi az összetett ruhákat. Ez arra kényszeríti, hogy manuálisan készítsen biztonsági másolatot a tervről, értékes gyártási időt pazarolva.
A teljesítmény végső bizonyítéka egy bonyolult konstrukció nehéz aljzaton történő varrásán múlik.
Ne végezze el az utolsó tesztet lapos anyagon. Használjon merev, 6 paneles szerkezetű sapkát. A strukturált sapkák vastag hátlappal és terjedelmes középső varrással rendelkeznek. Ez a középső varrás tökéletes terhelési tesztként működik a tű behatolásához. A lapos szövet elrejti a mechanikai időzítési hibákat. A strukturált sapka azonnal feltárja őket.
Ezután értékelje a 3D puffadásos hímzés képességét. Futtasson merész, szaténöltéses dizájnt nagy sűrűségű EVA habbal. A folyamat során ellenőrizze a motor ütési erejét. A gépnek tisztán át kell hatolnia a sűrű habon. Nem szabad látnia a tű elhajlását. A varrás után a habnak könnyen el kell szakadnia. A gyenge behatolás rongyos habéleket hagy maga után, és károsítja a tűket.
Gondosan vizsgálja meg a formatervezési minta regisztrációját. Értékelje a körvonalak és a szegélyek igazítását. A fekete szegélyek tökéletesen körbezárják a színes kitöltő öltéseket? A kupak nem megfelelő regisztrációja komoly mechanikai problémákat jelent. Gyakran egy laza kupak meghajtó szerelvényre utal. Ez azt is jelezheti, hogy az X/Y tengely motorja pontatlan. A tolás és húzás kompenzációja szembetűnően nyilvánvalóvá válik az ívelt paneleken.
Ellenőrizze a feszességet a kupak belsejében. A fehér orsószálnak a teljes öltésszélesség pontosan egyharmadát kell elfoglalnia. Keresse a 'madárfészkelés' vagy masszív szálcsomósodás jeleit. Ez a probléma súlyos feszítési hibákat vagy horogidőzítési problémákat jelez. Ha ezt korán elkapja, számtalan tönkrement ruhadarabot menthet meg.
Ha az élő kimenet meghibásodik, utasítsa el az egységet. A kozmetikai gép tökéletessége semmit sem jelent, ha nem tud tiszta kalapot varrni.
Erősítse meg a szállítói kapcsolatot és a vásárlás utáni biztonsági hálókat.
Kérjen egy telepítési és kalibrálási aláíró dokumentumot. Ha egy gyári szakember telepítette az egységet, tegye fel részletes kérdéseit. Kérje meg tőlük, hogy magyarázzák el a feszültségkalibrálásukat. A sapka használata más beállításokat igényel, mint a lapos ruhák esetében. Mutassa meg velük, hogyan kell megfelelően beállítani az orsófeszességet. Indulás előtt erősítse meg, hogy vízszintbe hozták a gépet.
Tekintse át a garanciaaktiválási protokollt és a pontos feltételeket. Tisztázza a fedezet pontos kezdő dátumát. Tegyen világosan különbséget az elektronikus és a mechanikus alkatrészek lefedettsége között. Az elektronikus alkatrészek, például az érintőképernyők gyakran egy-két év lefedettséggel rendelkeznek. A nehéz mechanikai alkatrészek általában három-öt évet kapnak. Kérdezze meg, ki fizeti a szállítást, ha egy alkatrész meghibásodik.
Erősítse meg szolgáltatási szintre vonatkozó szerződését és hozzáférését a támogatáshoz. Szüksége van egy gyors protokollra a vészhelyzeti hibaelhárításhoz sapka hímzőgép szállítója . Határozza meg az adott hozzáférési szintet. Kapsz közvetlen telefonos támogatást? Lassú jegyértékesítő rendszerre támaszkodik, vagy csak egy általános e-mail címre? A gyors műszaki támogatás megakadályozza a hosszabb állásidőt és a bevételkiesést.
Győződjön meg róla, hogy rendelkezik megfelelő képzési erőforrásokkal, mielőtt a technikus távozna. Kérjen hozzáférést a digitális és fizikai kezelői kézikönyvekhez. Kérjen ütemezett karbantartási táblázatot, amely részletezi a napi, heti és havi olajozási pontokat. Szerezzen oktatóvideókat a padlóra szállított pontos modellhez. A régebbi modellek általános kézikönyvei hatalmas zavart okoznak a kezelőben.
A módszeres, megalkuvást nem ismerő ellenőrzés megóvja tőkebefektetését. Elfogadása a sapkahímzőgép jelzi a felelősség jogi átszállását az eladótól Önre. Szigorú gyári átvételi tesztet kell végrehajtania közvetlenül az üzletében. Ez a részletes gondosság biztosítja, hogy Ön egy megbízható, bevételt generáló eszközt örököljön, nem pedig egy előre nem látható mechanikai felelősséget.
Azt tanácsoljuk a vásárlóknak, hogy ebben a szakaszban magabiztosan járjanak el. Tartsa vissza a végső kifizetést, amíg a gép nem teljesíti az összes dokumentált tesztparamétert. Ne kössön kompromisszumot az öltés minőségében, csak a szállítás felgyorsítása érdekében. A strukturált kalapok megfelelő kalibrálása szükséges. Ellenőrizze, hogy minden fizikai összetevő megfelel-e a szerződésének.
Kövesse ezt a tervezetet, hogy elkerülje a jövőbeni gyártási fejfájást. Tanítsa meg kezelő személyzetét ezekre a pontos ellenőrzési pontokra. Teljes mértékben elszámoltathatja eladóját az ígért teljesítésekért. A tökéletes telepítés megalapozza az évekig tartó jövedelmező hímzést.
V: A kereskedelmi gépek általában 70 és 80 decibel között működnek. Egyenletes, ritmikus motorzúgást kell hallania. A tűrúd enyhe kopogtatása normális. Mindazonáltal azonnal ki kell vizsgálnia az erős köszörülést, a hangos csörömpölést vagy a szabálytalan csikorgást. Ezek a hangok gyakran rossz kenést, meglazult szíjakat vagy közelgő mechanikai meghibásodást jeleznek.
V: Azonnal állítsa le az elfogadási folyamatot. Dokumentálja a konkrét hibát nagy felbontású fotókkal. Mutassa meg az eredményeket a telepítő technikusnak. Kérje azonnali újrakalibrálását a forgóhorognak, a sapkacsavarnak vagy a menetfeszítésnek. Ne írja alá a szállítási papírokat. Ha a technikus nem tudja megoldani a problémát, kérjen csereegységet.
V: Igen, a sapkahímzés fizika természetesen valamivel több cérnatörést okoz. Az ívelt felület és a merev buckram hátlap változtatható szövetfeszültséget eredményez. A túlzott szünetek azonban nem normálisak. Gyakori kattanási pontok helytelen digitalizálásra, rossz tűigazításra vagy rossz gépidőzítésre. Állítsa be a feszességet, és ellenőrizze a tű állapotát.
V: Igen, a maximális sebesség jelentősen csökkenti a kimeneti minőséget ívelt felületeken. A specifikáció 1000-1200 öltés/perc lehet. A fizika más valóságot diktál. Körülbelül 600 és 800 SPM közötti sebességgel kell futnia. Ez az optimális sebesség biztosítja a tökéletes tervezési rögzítést, minimalizálja a tű elhajlását és csökkenti a cérnatörést.


