
vicino
Scegli il tuo sito
Globale
Mezzi sociali


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-14 Origine: Sito


Il ricamo dei cappelli rappresenta una sfida unica per i laboratori di produzione. Le superfici curve e le diverse tensioni del tessuto rendono questo processo notoriamente meno tollerante del ricamo piatto. La fase decisionale relativa alle attrezzature comporta una posta in gioco elevata. È necessario inquadrare l'ispezione di accettazione come salvaguardia finale. Previene futuri colli di bottiglia nella produzione, tempi di inattività meccanica e costi sommersi. Stabilisci una regola di base prima di andare avanti. Non firmare mai il protocollo di accettazione finale. Non pagare il saldo rimanente finché l'unità non supera un rigoroso stress test hardware, software e di output. Ti guideremo attraverso questo processo di ispezione senza compromessi. Imparerai come convalidare l'integrità dell'hardware, sottoporre a stress test l'automazione del software e valutare la qualità dei punti dal vivo. Un approccio metodico garantisce che la vostra nuova attrezzatura funzioni esattamente come promesso fin dal primo giorno.
Concentrati sull'identificazione dei danni di spedizione, sulla qualità costruttiva e sulla base meccanica prima di applicare l'alimentazione.
Inizia la tua ispezione valutando l'unboxing e l'integrità strutturale. Ispezionare attentamente il supporto in acciaio per carichi pesanti. Controllare l'intero telaio della macchina per eventuali fratture sottili. Controllare attentamente eventuali disallineamenti o deformazioni indotte dalla spedizione. I carrelli elevatori e le vibrazioni durante il trasporto spesso sollecitano i telai delle apparecchiature industriali. Piccole piegature del telaio interrompono gravemente la successiva cucitura ad alta velocità. Assicurati che la macchina sia perfettamente in piano sulla tua officina. Un telaio non livellato provoca vibrazioni inutili durante i giri intensivi.
Successivamente, valuta il cap driver e la meccanica del telaio. Collegare l'avvitatore grandangolare al pantografo. Far scorrere manualmente l'anello del cappuccio. È necessario valutare la scorrevolezza del sistema ferroviario. Vuoi zero resistenza o macinazione. Qualsiasi attrito o incastro qui si tradurrà in disegni distorti. Il cilindro motore deve ruotare liberamente senza oscillazioni. L'oscillazione indica cuscinetti danneggiati o alberi piegati.
Valutare attentamente il crochet rotante e la distanza dell'ago. Se possibile, ruotare manualmente l'albero principale utilizzando la ruota graduata. Controllare lo spazio fisico tra gli aghi e la punta del crochet rotante. Un corretto allineamento previene colpi catastrofici dell'ago. La punta del gancio dovrebbe passare proprio dietro la sciarpa dell'ago. Non dovrebbe mai raschiare fisicamente il metallo.
Segui questi controlli hardware essenziali prima di collegare qualsiasi cosa a una presa a muro:
Perdere questi difetti fisici prima dell'accensione trasferisce la colpa a te. Documentare immediatamente eventuali difetti estetici o strutturali.
Garantire che l'unità consegnata corrisponda rigorosamente alle capacità tecniche e al contratto promessi.
Inizia la convalida controllando il motore e il sistema di azionamento. Confermare la presenza di servomotori o motori passo-passo. Confronta questo dettaglio con la tua documentazione specifiche della macchina da ricamo per cappelli . I servomotori generalmente offrono una coppia migliore e un funzionamento più silenzioso. Gestiscono senza sforzo la pesante resistenza dei cappelli strutturati. I motori passo-passo costano meno ma spesso generano più calore durante i turni continui.
Contare gli aghi e misurare il campo massimo di ricamo del cappuccio. Non dare per scontato che la fabbrica abbia inviato la configurazione corretta. Verificare fisicamente la capacità grandangolare di 270 gradi. Montare il telaio per cappelli più largo fornito. Spostare manualmente il conducente dall'estrema sinistra all'estrema destra. Ciò garantisce che soddisfi le vostre specifiche esigenze di produzione. I movimenti limitati limitano la capacità di ricamare disegni da orecchio a orecchio.
Eseguire un rigoroso controllo accessorio immediatamente dopo la consegna. Fai un riferimento incrociato alla tua lista di imballaggio originale. Assicurati di aver ricevuto il numero esatto di cerchi per cappelli richiesti. Conta i tuoi cerchi tubolari piatti. Verifica che le dimensioni corrispondano al foglio dell'ordine. Inventariare i kit di strumenti, le chiavi a brugola e i materiali di consumo di ricambio. Verificare la presenza di aghi, bobine e oliatori inclusi.
Ti consigliamo di utilizzare un grafico di convalida formale durante questo processo.
Elenco di controllo per la convalida dell'hardware
| per il componente della macchina | standard previsto | Indicatore di guasto |
|---|---|---|
| Motore di azionamento principale | Servo o stepper per carichi pesanti | Calore eccessivo, forti rumori stridenti |
| Dimensioni del campo di ricamo | Grandangolo completo di 270 gradi | Limiti di rotazione sinistra/destra limitati |
| Costruzione del cerchio per cappelli | Metallo rigido, chiusure sicure | Anelli deformati, clip di tensione allentate |
| Materiali di consumo di ricambio | Aghi di marca, bobine nuove | Kit di attrezzi mancanti, parti economiche sostituite |
Non accettare accessori sostitutivi. Le fabbriche a volte spediscono telai generici invece di telai di marca premium. Insistere per ricevere esattamente gli articoli elencati nel contratto di acquisto.
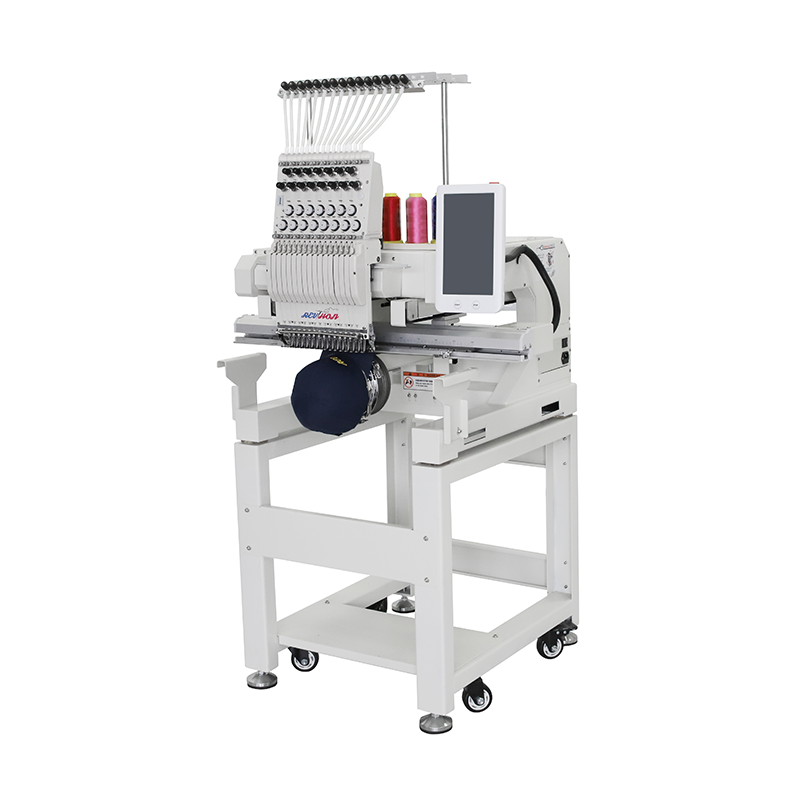
Valutare la reattività del software, le funzionalità di automazione e l'affidabilità elettrica.
Avvia il macchina da ricamo e navigare sul touchscreen principale. Testare rigorosamente il pannello di controllo e l'interfaccia utente. Cerca il ritardo di input quando premi i pulsanti. Fai attenzione allo sfarfallio dello schermo, ai problemi di visualizzazione o agli errori di localizzazione della lingua. Un'interfaccia reattiva previene la frustrazione dell'operatore. Indica anche una scheda madre interna sana. Testare il pulsante di arresto di emergenza per assicurarsi che interrompa immediatamente l'alimentazione.
Controlla il trasferimento del progetto e le capacità della memoria interna. Carica un file DST o DSB altamente complesso tramite USB o Wi-Fi. Verifica la capacità della memoria integrata caricando più file di grandi dimensioni. Valutare la velocità di caricamento del file. I trasferimenti lenti spesso indicano processori interni obsoleti. Le attrezzature moderne dovrebbero analizzare un disegno da 50.000 punti in pochi secondi. Se il software si blocca durante il caricamento, segnalalo come errore critico.
Verificare le funzioni del flusso di lavoro automatizzato. Devi testare lo specifico Caratteristiche avanzate della macchina da ricamo con tecnologia di ricamo sotto carico. Ispezionare il meccanismo di taglio automatico del filo. Taglia i fili superiore e inferiore in modo netto? Non dovrebbe lasciare lunghe code di filo. Le rifiniture disordinate richiedono una successiva pulizia manuale costosa. Osservare attentamente i meccanismi di cambiamento del colore. La transizione tra gli aghi deve rimanere fluida e meccanicamente silenziosa. Cambiamenti di colore a scatti o forti suggeriscono una scarsa lubrificazione o camme disallineate.
Infine, testare il sistema di rilevamento della rottura del filo. Far funzionare la macchina a velocità moderata. Snap manualmente il filo superiore. I sensori ottici o meccanici devono arrestare immediatamente la macchina. Contare quanti punti fa la macchina prima di fermarsi. Una sosta ritardata rovina capi complessi. Ti costringe a eseguire manualmente il backup del progetto, sprecando tempo prezioso nella produzione.
La prova definitiva delle prestazioni si basa sulla cucitura di un disegno complesso su un substrato difficile.
Non eseguire il test finale su un tessuto piatto. Utilizzare un berretto rigido strutturato a 6 pannelli. I berretti strutturati presentano uno spesso supporto in tela di canapa e una cucitura centrale voluminosa. Questa cucitura centrale funge da test di stress perfetto per la penetrazione dell'ago. Il tessuto piatto nasconde gli errori di temporizzazione meccanica. Un cappuccio strutturato li espone immediatamente.
Successivamente valutare la capacità di ricamo a sbuffo 3D. Esegui un design audace e con cuciture satinate utilizzando schiuma EVA ad alta densità. Controllare la forza di punzonatura del motore durante questo processo. La macchina deve penetrare in modo pulito nella spessa schiuma. Non dovresti vedere alcuna deflessione dell'ago. La schiuma dovrebbe staccarsi facilmente dopo la cucitura. Una scarsa penetrazione lascia bordi irregolari della schiuma e danneggia gli aghi.
Esaminare attentamente la registrazione del disegno. Valutare l'allineamento dei contorni e dei bordi. I bordi neri racchiudono perfettamente i punti di riempimento colorati? Una registrazione inadeguata su un tappo implica seri problemi meccanici. Spesso indica un gruppo driver del cappuccio allentato. Potrebbe anche indicare una temporizzazione imprecisa del motore dell'asse X/Y. I problemi di compensazione di spinta e trazione diventano palesemente evidenti sui pannelli curvi.
Controllare la consistenza della tensione all'interno del cappuccio. Il filo inferiore bianco dovrebbe occupare esattamente un terzo della larghezza totale del punto. Cerca segni di 'nidificazione' o di un massiccio raggruppamento di fili. Questo problema indica gravi difetti di tensionamento o problemi di fasatura del gancio. Prenderlo presto salva innumerevoli indumenti rovinati.
Rifiutare l'unità se l'uscita live fallisce. La perfezione della macchina cosmetica non significa nulla se non riesce a cucire un cappello pulito.
Consolidare il rapporto con il fornitore e le reti di sicurezza post-acquisto.
Richiedere un documento di approvazione dell'installazione e della calibrazione. Se l'unità è stata installata da un tecnico di fabbrica, porre domande dettagliate. Richiedere loro di spiegare le loro specifiche calibrazioni di tensione. L'utilizzo del berretto richiede impostazioni diverse rispetto agli indumenti piatti. Fategli dimostrare come regolare correttamente la tensione della bobina. Conferma che abbiano livellato la macchina prima di partire.
Esamina il protocollo di attivazione della garanzia e i termini esatti. Chiarisci la data precisa di inizio della tua copertura. Distinguere chiaramente tra copertura per parti elettroniche e parti meccaniche. I componenti elettronici come i touchscreen spesso ricevono uno o due anni di copertura. Le parti meccaniche pesanti durano solitamente dai tre ai cinque anni. Chiedi chi paga la spedizione se una parte si guasta.
Conferma il tuo contratto di servizio e l'accesso al supporto. Hai bisogno di un protocollo veloce per la risoluzione dei problemi di emergenza dal tuo fornitore di macchine da ricamo per cappelli . Determina il tuo livello di accesso specifico. Hai supporto telefonico diretto? Farai affidamento su un sistema di ticketing lento o solo su un indirizzo email generico? Il supporto tecnico rapido previene tempi di inattività prolungati e perdite di entrate.
Assicurati di possedere risorse di formazione adeguate prima che il tecnico parta. Richiedi l'accesso ai manuali operatore digitali e fisici. Richiedi grafici di manutenzione programmata che descrivono in dettaglio i punti di lubrificazione giornalieri, settimanali e mensili. Ottieni tutorial video specifici per il modello esatto consegnato al tuo piano. I manuali generici per i modelli più vecchi causano un'enorme confusione per l'operatore.
Un'ispezione metodica e senza compromessi protegge il vostro investimento di capitale. Accettare a La macchina da ricamo per cappelli segna un trasferimento legale di responsabilità dal venditore a te. È necessario eseguire un rigoroso test di accettazione in fabbrica direttamente in officina. Questa diligenza dettagliata ti garantisce di ereditare una risorsa affidabile e generatrice di entrate, non una responsabilità meccanica imprevedibile.
Consigliamo agli acquirenti di agire con fiducia durante questa fase. Trattenete il pagamento finale finché la macchina non soddisfa tutti i parametri di test documentati. Non scendere a compromessi sulla qualità del punto solo per accelerare la consegna. Richiedere una calibrazione adeguata per i cappelli strutturati. Verifica ogni componente fisico rispetto al tuo contratto.
Segui questo progetto per evitare futuri problemi di produzione. Forma il tuo personale operativo su questi esatti punti di ispezione. Ritieni il tuo fornitore completamente responsabile dei risultati promessi. Un'installazione perfetta crea le basi per anni di ricami redditizi.
R: Le macchine commerciali normalmente funzionano tra 70 e 80 decibel. Dovresti sentire un ronzio motorio coerente e ritmico. Un leggero colpo sulla barra dell'ago è normale. Tuttavia, è necessario verificare immediatamente una macinazione forte, un forte rumore metallico o un cigolio irregolare. Questi suoni spesso indicano una scarsa lubrificazione, cinghie allentate o un imminente guasto meccanico.
R: Interrompere immediatamente il processo di accettazione. Documenta il difetto specifico con foto ad alta risoluzione. Mostrare i risultati al tecnico installatore. Richiedere la ricalibrazione immediata del crochet rotante, dell'elemento guida per cappelli o della tensione del filo. Non firmare la documentazione di consegna. Se il tecnico non riesce a risolvere il problema, richiedere un'unità sostitutiva.
R: Sì, la fisica del ricamo del berretto provoca naturalmente un numero leggermente maggiore di rotture del filo. La superficie curva e il supporto rigido in tela di canapa creano una tensione variabile del tessuto. Tuttavia, le pause eccessive non sono normali. Frequenti scatti indicano una digitalizzazione errata, un cattivo allineamento dell'ago o un tempismo della macchina inadeguato. Regola la tensione e controlla le condizioni dell'ago.
R: Sì, la velocità massima riduce significativamente la qualità dell'output su superfici curve. Le specifiche potrebbero richiedere da 1000 a 1200 punti al minuto. La fisica detta una realtà diversa. Dovresti eseguire i limiti a circa 600-800 SPM. Questa velocità ottimale garantisce una registrazione perfetta del disegno, riduce al minimo la deflessione dell'ago e riduce le rotture del filo.


