
zamknąć
Wybierz swoją witrynę
Światowy
Media społecznościowe


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-14 Pochodzenie: Strona


Haft na czapkę stanowi wyjątkowe wyzwanie dla zakładów produkcyjnych. Zakrzywione powierzchnie i zmienne naprężenie tkaniny sprawiają, że proces ten jest mniej wymagający niż haft płaski. Etap decyzji dotyczący sprzętu niesie ze sobą wysoką stawkę. Musisz potraktować kontrolę odbiorczą jako ostateczne zabezpieczenie. Zapobiega przyszłym wąskim gardłom produkcji, przestojom mechanicznym i utopionym kosztom. Zanim przejdziesz dalej, ustal jedną podstawową zasadę. Nigdy nie podpisuj protokołu odbioru końcowego. Nie spłacaj pozostałego salda, dopóki urządzenie nie przejdzie rygorystycznego testu obciążenia sprzętu, oprogramowania i wyjścia. Przeprowadzimy Cię przez ten bezkompromisowy proces kontroli. Dowiesz się, jak sprawdzać integralność sprzętu, automatykę oprogramowania do testów obciążeniowych i oceniać jakość ściegu na żywo. Metodyczne podejście gwarantuje, że nowy sprzęt będzie działał dokładnie tak, jak obiecano od pierwszego dnia.
Przed podłączeniem zasilania skup się na identyfikacji uszkodzeń transportowych, jakości wykonania i stanu mechanicznego.
Rozpocznij kontrolę od oceny rozpakowania i integralności strukturalnej. Dokładnie sprawdź wytrzymały stalowy stojak. Sprawdź całe podwozie maszyny pod kątem pęknięć włoskowatych. Przyjrzyj się uważnie, czy nie występuje niewspółosiowość lub wypaczenia spowodowane transportem. Wibracje wózków widłowych i transportu często obciążają ramy urządzeń przemysłowych. Drobne zagięcia ramy poważnie zakłócają późniejsze szycie z dużą prędkością. Upewnij się, że maszyna stoi idealnie poziomo na podłodze warsztatu. Nierówne podwozie powoduje niepotrzebne wibracje podczas intensywnych prac zasypowych.
Następnie oceń mechanizm nasadki i mechanikę obręczy. Przymocuj szerokokątny zabierak do pantografu. Wsuń i zdejmij ręcznie pierścień nasadki. Należy ocenić płynność systemu kolei. Chcesz zerowego oporu lub szlifowania. Wszelkie tarcia lub zaczepienia w tym miejscu spowodują zniekształcenie projektów. Cylinder napędowy musi obracać się swobodnie, bez drgań. Chybanie wskazuje na uszkodzone łożyska lub wygięte wały.
Dokładnie oceń chwytacz obrotowy i prześwit igły. Jeśli to możliwe, ręcznie obróć wał główny za pomocą pokrętła. Sprawdź luz fizyczny pomiędzy igłami a obrotowym punktem chwytacza. Właściwe ustawienie zapobiega katastrofalnym uderzeniom igły. Punkt haka powinien przechodzić tuż za szalikiem z igłą. Nigdy nie powinien fizycznie zarysowywać metalu.
Przed podłączeniem czegokolwiek do gniazdka ściennego wykonaj poniższe niezbędne kontrole sprzętu:
Pominięcie tych wad fizycznych przed włączeniem zasilania powoduje przeniesienie winy na Ciebie. Natychmiast dokumentuj wszelkie wady kosmetyczne lub strukturalne.
Upewnij się, że dostarczone urządzenie jest ściśle zgodne z obiecanymi możliwościami technicznymi i umową.
Rozpocznij weryfikację od sprawdzenia silnika i układu napędowego. Potwierdź obecność serwomotorów lub silników krokowych. Porównaj ten szczegół z dokumentacją Dane techniczne maszyny do haftowania czapek . Serwosilniki generalnie oferują lepszy moment obrotowy i cichszą pracę. Bez trudu radzą sobie z dużym oporem kapeluszy strukturalnych. Silniki krokowe kosztują mniej, ale często generują więcej ciepła podczas ciągłych zmian.
Policz igły i zmierz maksymalne pole haftu czapki. Nie zakładaj, że fabryka wysłała poprawną konfigurację. Sprawdź fizycznie możliwość korzystania z szerokiego kąta 270 stopni. Zamontuj najszerszą dostarczoną obręcz na czapkę. Ręcznie przesuń sterownik od skrajnej lewej strony do skrajnej prawej. Dzięki temu masz pewność, że spełnia on Twoje specyficzne potrzeby produkcyjne. Ograniczony ruch ogranicza możliwość haftowania wzorów od ucha do ucha.
Przeprowadź rygorystyczny audyt akcesoriów natychmiast po dostawie. Porównaj z oryginalnym listem przewozowym. Upewnij się, że otrzymałeś dokładnie żądaną liczbę obręczy na czapki. Policz swoje płaskie rurowe obręcze. Sprawdź, czy rozmiary zgadzają się z arkuszem zamówienia. Zrób inwentarz zestawów narzędzi, kluczy imbusowych i zapasowych materiałów eksploatacyjnych. Sprawdź, czy dołączone są igły, szpulki i olejarki.
Zalecamy korzystanie z formalnej karty walidacyjnej podczas tego procesu.
Lista kontrolna sprawdzania poprawności sprzętu.
| Element maszyny | Oczekiwany standardowy | wskaźnik awarii. |
|---|---|---|
| Główny silnik napędowy | Serwo lub mocny stepper | Nadmierne ciepło, głośne odgłosy zgrzytania |
| Rozmiar pola haftu | Pełny szeroki kąt 270 stopni | Ograniczone limity obrotu w lewo/prawo |
| Konstrukcja obręczy czapki | Sztywne metalowe, bezpieczne zatrzaski | Wypaczone pierścienie, luźne zaciski napinające |
| Zapasowe materiały eksploatacyjne | Markowe igły, świeże szpulki | Brakujące zestawy narzędzi, zastąpione tanimi częściami |
Nie przyjmuj akcesoriów zastępczych. Fabryki czasami wysyłają obręcze standardowe zamiast obręczy markowych premium. Nalegaj, aby otrzymać dokładnie te pozycje, które są wymienione w umowie zakupu.
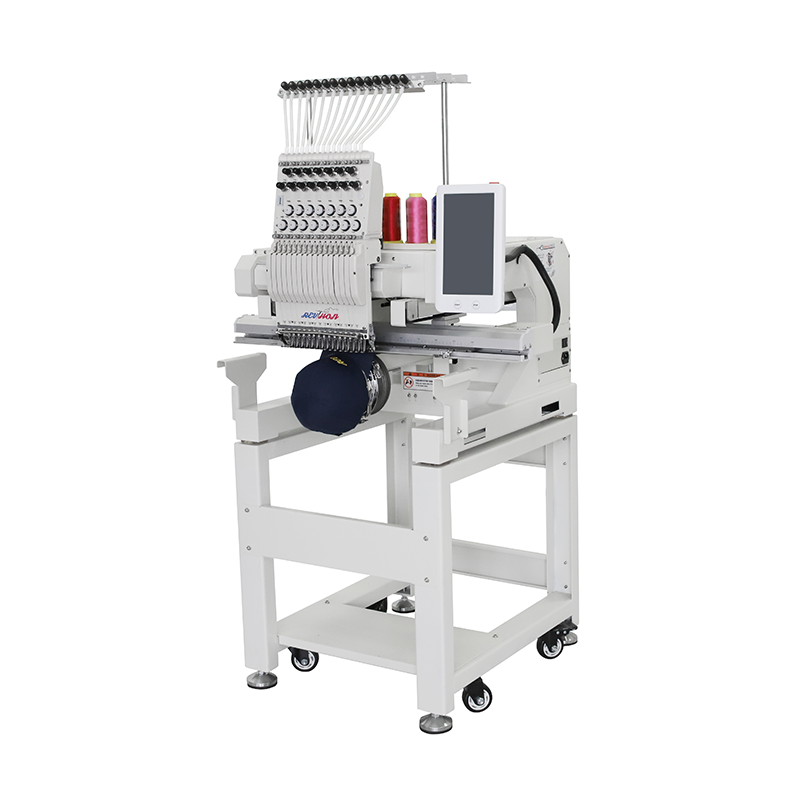
Oceń responsywność oprogramowania, funkcje automatyzacji i niezawodność elektryczną.
Uruchom hafciarkę i poruszaj się po głównym ekranie dotykowym. Dokładnie przetestuj panel sterowania i interfejs użytkownika. Zwróć uwagę na opóźnienie sygnału wejściowego podczas naciskania przycisków. Uważaj na migotanie ekranu, zakłócenia wyświetlania lub błędy lokalizacji językowej. Responsywny interfejs zapobiega frustracji operatora. Wskazuje również na sprawną wewnętrzną płytę główną. Przetestuj przycisk zatrzymania awaryjnego, aby upewnić się, że natychmiast odcina zasilanie.
Sprawdź transfer projektu i możliwości pamięci wewnętrznej. Załaduj bardzo złożony plik DST lub DSB przez USB lub Wi-Fi. Sprawdź pojemność wbudowanej pamięci, ładując wiele dużych plików. Oceń prędkość ładowania pliku. Powolne transfery często wskazują na przestarzałe procesory wewnętrzne. Nowoczesny sprzęt powinien przeanalizować projekt składający się z 50 000 ściegów w ciągu kilku sekund. Jeśli oprogramowanie zawiesza się podczas ładowania, oznacz je jako awarię krytyczną.
Sprawdź funkcje zautomatyzowanego przepływu pracy. Musisz przetestować konkret Zaawansowana technologia haftowania Funkcje maszyny hafciarskiej pod obciążeniem. Sprawdź mechanizm automatycznego obcinania nici. Czy obcina równo górną i dolną nić? Nie powinien pozostawiać długich ogonków nici. Brudne wykończenia wymagają późniejszego kosztownego ręcznego czyszczenia. Uważnie obserwuj mechanizmy zmiany koloru. Przejście pomiędzy igłami musi pozostać gładkie i mechanicznie ciche. Gwałtowne lub głośne zmiany koloru sugerują słabe smarowanie lub źle ustawione krzywki.
Na koniec przetestuj system wykrywania zerwania nici. Uruchom maszynę z umiarkowaną prędkością. Ręcznie zatrzaśnij górną nić. Czujniki optyczne lub mechaniczne muszą natychmiast zatrzymać maszynę. Policz, ile ściegów wykona maszyna przed zatrzymaniem. Opóźnione zatrzymanie niszczy skomplikowane ubrania. Zmusza to do ręcznego tworzenia kopii zapasowych projektu, marnując cenny czas produkcji.
Ostateczny dowód wydajności polega na zszyciu złożonego projektu na trudnym podłożu.
Nie wykonuj testu końcowego na płaskiej tkaninie. Użyj sztywnej, 6-panelowej czapki strukturalnej. Strukturalne czapki mają grubą warstwę bukramową i obszerny szew środkowy. Ten środkowy szew stanowi doskonały test wytrzymałościowy na penetrację igły. Płaski materiał ukrywa mechaniczne błędy synchronizacji. Strukturalna czapka natychmiast je eksponuje.
Następnie oceń możliwości haftu puchowego 3D. Stwórz odważny, satynowy projekt przy użyciu pianki EVA o dużej gęstości. Sprawdź siłę uderzenia silnika podczas tego procesu. Maszyna musi dokładnie penetrować grubą pianę. Nie powinno być widać odchylenia igły. Po zszyciu pianka powinna łatwo się oderwać. Słaba penetracja pozostawia postrzępione krawędzie pianki i uszkadza igły.
Dokładnie sprawdź rejestrację projektu. Oceń wyrównanie konturów i granic. Czy czarne obramowania idealnie zamykają kolorowe ściegi wypełniające? Zła rejestracja na nakrętce oznacza poważne problemy mechaniczne. Często wskazuje to na poluzowany zespół sterownika nasadki. Może to również wskazywać na niedokładne taktowanie silnika osi X/Y. Problemy z kompensacją pchania i ciągnięcia stają się wyraźnie widoczne w przypadku zakrzywionych paneli.
Sprawdź konsystencję napięcia po wewnętrznej stronie nasadki. Biała nić dolna powinna zajmować dokładnie jedną trzecią całkowitej szerokości ściegu. Poszukaj oznak „zagnieżdżenia się ptaków” lub masywnego zlepiania się nitek. Ten problem wskazuje na poważne wady naprężenia lub problemy z synchronizacją haka. Złapanie tego wcześnie pozwala uratować niezliczoną ilość zniszczonych ubrań.
Odrzuć urządzenie, jeśli nie działa wyjście na żywo. Perfekcja maszyny kosmetycznej nic nie znaczy, jeśli nie potrafi uszyć czystej czapki.
Umocnij relacje z dostawcami i sieci bezpieczeństwa po zakupie.
Zażądaj dokumentu potwierdzającego instalację i kalibrację. Jeśli technik fabryczny instalował urządzenie, zadaj szczegółowe pytania. Wymagaj od nich wyjaśnienia konkretnych kalibracji napięcia. Używanie czapki wymaga innych ustawień niż w przypadku odzieży płaskiej. Niech zademonstrują, jak prawidłowo wyregulować naprężenie szpulki. Przed wyjściem upewnij się, że wypoziomowano maszynę.
Zapoznaj się z protokołem aktywacji gwarancji i dokładnymi warunkami. Wyjaśnij dokładną datę rozpoczęcia ubezpieczenia. Należy wyraźnie rozróżnić zakres ubezpieczenia części elektronicznych od części mechanicznych. Elementy elektroniczne, takie jak ekrany dotykowe, często są objęte gwarancją od jednego do dwóch lat. Ciężkie części mechaniczne zwykle otrzymują od trzech do pięciu lat. Zapytaj, kto płaci za wysyłkę, jeśli część ulegnie awarii.
Potwierdź umowę dotyczącą poziomu usług i dostęp do pomocy technicznej. Potrzebujesz szybkiego protokołu do rozwiązywania problemów awaryjnych z poziomu swojego dostawca maszyn do haftowania czapek . Określ swój konkretny poziom dostępu. Czy otrzymujesz bezpośrednie wsparcie telefoniczne? Czy będziesz polegać na powolnym systemie sprzedaży biletów, czy tylko na ogólnym adresie e-mail? Szybka pomoc techniczna zapobiega przedłużającym się przestojom i utracie przychodów.
Zanim technik odejdzie, upewnij się, że posiadasz odpowiednie zasoby szkoleniowe. Poproś o dostęp do cyfrowych i fizycznych instrukcji obsługi. Poproś o wykresy planowej konserwacji zawierające szczegółowe informacje na temat dziennych, tygodniowych i miesięcznych punktów smarowania. Uzyskaj samouczki wideo dotyczące konkretnego modelu dostarczonego na Twoją podłogę. Ogólne instrukcje obsługi starszych modeli powodują ogromne zamieszanie wśród operatorów.
Metodyczna i bezkompromisowa kontrola chroni Twoją inwestycję kapitałową. Akceptacja A Maszyna do haftowania czapek oznacza prawne przeniesienie odpowiedzialności ze sprzedawcy na Ciebie. Musisz przeprowadzić rygorystyczny test akceptacji fabrycznej bezpośrednio w hali produkcyjnej. Ta szczegółowa staranność gwarantuje, że odziedziczysz niezawodny, generujący dochód składnik aktywów, a nie nieprzewidywalne mechaniczne zobowiązanie.
Radzimy kupującym, aby na tym etapie zachowywali się pewnie. Wstrzymaj się z płatnością końcową do czasu, aż maszyna spełni wszystkie udokumentowane parametry testowe. Nie idź na kompromis w sprawie jakości ściegu, aby przyspieszyć dostawę. Zażądaj odpowiedniej kalibracji dla kapeluszy strukturalnych. Sprawdź, czy każdy element fizyczny jest zgodny z umową.
Postępuj zgodnie z tym planem, aby uniknąć przyszłych problemów produkcyjnych. Przeszkol swój personel operacyjny w zakresie dokładnie tych punktów kontroli. Pociągnij dostawcę do pełnej odpowiedzialności za obiecane produkty. Perfekcyjny montaż tworzy podstawę na lata opłacalnego haftu.
Odp.: Maszyny komercyjne zazwyczaj działają w zakresie od 70 do 80 decybeli. Powinieneś usłyszeć spójny, rytmiczny szum silnika. Lekkie stukanie igielnicy jest normalne. Należy jednak natychmiast zbadać ostre zgrzytanie, głośne brzęczenie lub nieregularne piski. Dźwięki te często wskazują na słabe smarowanie, luźne paski lub zbliżającą się awarię mechaniczną.
Odpowiedź: Natychmiast zatrzymaj proces akceptacji. Udokumentuj konkretną wadę za pomocą zdjęć w wysokiej rozdzielczości. Pokaż wyniki instalatorowi. Poproś o natychmiastową ponowną kalibrację chwytacza obrotowego, zabieraka do nasadek lub naprężenia nici. Nie podpisuj dokumentów dostawy. Jeśli technik nie może rozwiązać problemu, zażądaj wymiany urządzenia.
Odp.: Tak, fizyka haftu na czapce w naturalny sposób powoduje nieco więcej zerwań nici. Zakrzywiona powierzchnia i sztywny spód z bukramu tworzą zmienne napięcie tkaniny. Jednak nadmierne przerwy nie są normalne. Częste przyciąganie wskazuje na niewłaściwą digitalizację, złe ustawienie igieł lub złe wyczucie czasu maszyny. Dostosuj napięcie i sprawdź stan igły.
Odp.: Tak, maksymalna prędkość znacznie obniża jakość wydruku na zakrzywionych powierzchniach. Specyfikacje mogą podawać od 1000 do 1200 ściegów na minutę. Fizyka dyktuje inną rzeczywistość. Powinieneś ustawić limity na około 600 do 800 SPM. Ta optymalna prędkość zapewnia doskonałe dopasowanie projektu, minimalizuje ugięcie igły i ogranicza zrywanie nici.


