
kapalı
Sitenizi Seçin
Küresel
Sosyal Medya


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-18 Kaynak: Alan


Ticari tekstil üretiminde bir operasyon ancak günlük güvenilirliği kadar karlıdır. A Payet nakış makinesi, sık sık aksamalara neden olmadan çeşitli malzemeleri işleyemezse büyük bir sorumluluk haline gelir. Malzeme seçimleri, temel makine kalibrasyon adımlarını doğrudan belirler. Pullarınızın kimyasal bileşimi maksimum üretim hızını kontrol eder. Bu arada, temel kumaşınızın yoğunluğu genel kusur oranlarını etkiler. Bu kritik değişkenlerin göz ardı edilmesi kaçınılmaz olarak dikişlerin atlanmasına, iğnelerin kırılmasına ve giysilerin mahvolmasına neden olur. Bu kılavuz, üretim yöneticileri ve satın alma ekipleri için pratik bir teknik değerlendirme çerçevesi görevi görür. Ekipman yeteneklerini doğru bir şekilde nasıl değerlendireceğinizi keşfedeceksiniz. Donanım özelliklerini karmaşık malzeme ihtiyaçlarıyla uyumlu hale getirmenize yardımcı olacağız. Bu mekanik etkileşimleri anlayarak net, verilere dayalı satın alma kararları verebilirsiniz. Kumaş davranışının ve payet kimyasının fabrika ortamındaki mekanik başarıyı tam olarak nasıl etkilediğini keşfedelim.
Uyumluluk Verim Sağlar: Uyumsuz payet türleri (örneğin, PVC ve PET) ve besleyici mekanizmaları, atlanan dikişlerin ve iplik kopmalarının çoğunluğundan sorumludur.
Temel Kumaş Kalibrasyonu Zorlaştırır: Sert dokumalardan yüksek esnekliğe sahip örgülere geçiş, pullu tasarımların ağırlığı altında büzülmeyi önlemek için özel gerginlik ayarları ve uygun dengeleyiciler gerektirir.
Şartname Hizalaması Kritiktir: Ölçeklenebilir üretim için çift pullu besleyiciler ve motorlu baskı ayakları gibi pullu nakış makinesi spesifikasyonlarının hassas bir şekilde değerlendirilmesi zorunludur.
Tedarikçi Doğrulaması: Güvenilir bir payet nakış makinesi tedarikçisi, yalnızca standart test numuneleri değil, özel hedef malzemeleriniz üzerinde özel numune alma yoluyla konsept kanıtını sağlamalıdır.
Malzeme uyumluluğunun göz ardı edilmesi, üretim alanınızda ciddi gizli maliyetlere neden olur. Sık iğne değişimleri günlük bakım bütçenizi hızla tüketir. Kırılan her iğne makineyi tamamen durdurur. Operatörler sistemi yeniden işlemeli ve tasarımı dikkatli bir şekilde yeniden hizalamalıdır. Yüksek hurda oranları pahalı temel giysileri israf eder. Harap olmuş kumaşlar, iğne yanlış bir şekilde delindiğinde kurtarılamaz. Bu koşullar altında operatörün yorgunluğu hızla artar. Çalışanlar sürekli olarak bozuk konuları düzeltmek zorunda kaldıklarında hayal kırıklığına uğrarlar. Bu gizli maliyetler kar marjlarını temel hizmet giderlerinden daha hızlı aşındırır.
Ticari operasyonlarınız için net başarı kriterleri tanımlamanız gerekir. Başarılı bir kurulum, seri üretim için güvenilir bir temel oluşturur. Ekipmanınız dakikada 700'den fazla devir (RPM) hızını kolayca korumalıdır. Bu hıza pulları düşürmeden ulaşması gerekiyor. Ayrıca ani iplik gerginliği arızalarından da kaçınılmalıdır. Tutarlı hız, öngörülebilir teslimat programlarını garanti eder. Tahmin edilebilir programlar birincil müşterilerinizi memnun eder. Donanımınız sizi hızları 500 RPM'nin altına düşürmeye zorlarsa önemli rekabet avantajlarınızı kaybedersiniz.
Birçok alıcı, modern donanımın her üretim sorununu otomatik olarak çözdüğünü varsayıyor. Ticari üretimin gerçekliği oldukça farklıdır. Büyük bir yatırım yapabilirsiniz gelişmiş nakış teknolojisi nakış makinesi . Ancak üstün donanım, zayıf malzeme seçimini telafi edemez. Karmaşık makinelerin doğru çalışması için hassas girdiler gerekir. Donanım yanlış sayısallaştırma parametrelerini düzeltemez. Ağır bir pulu dayanıksız bir kumaşa sihirli bir şekilde zorlayamaz. Malzemelerinizi aktif olarak ekipmanınızın mekanik limitleriyle eşleştirmelisiniz. Bilgili operatörler, yüksek getiriyi korumak için en iyi varlığınız olmaya devam ediyor.
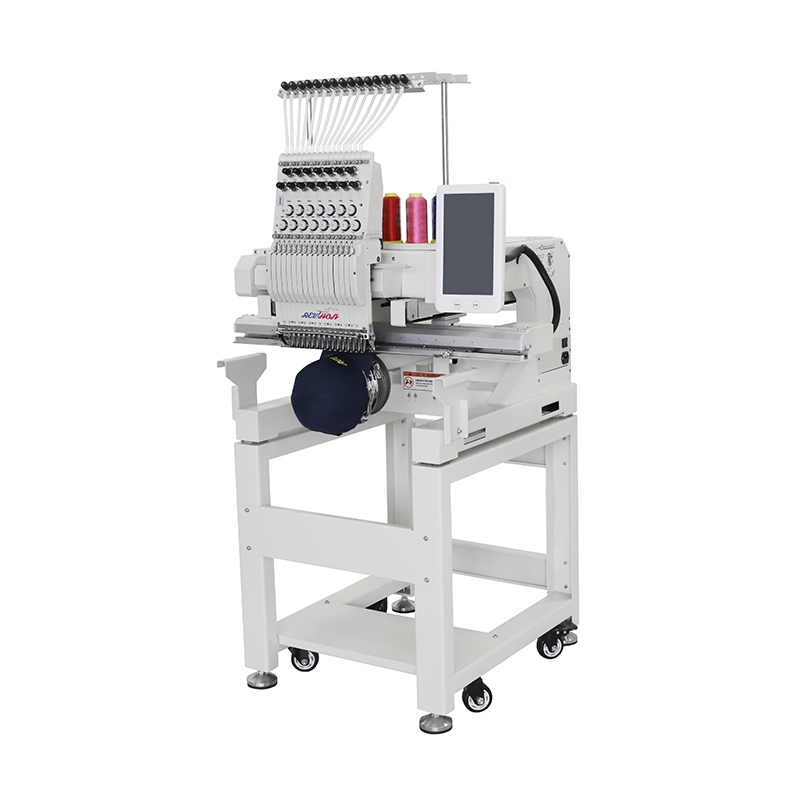
Pul kimyası günlük besleyici kalibrasyonunu önemli ölçüde etkiler. Yaygın PET ve PVC malzemeleri karşılaştıralım. PVC, yüksek hızlı besleme sırasında belirgin mekanik sertlik sunar. Temiz bir şekilde keser ve bükülmeye karşı dayanıklıdır. PET mükemmel bir çevre dostu alternatif sunar. Ancak PET genellikle ısıya oldukça duyarlıdır. Bu hassasiyet özel kalibrasyon ayarlamaları gerektirir. PET için kesicinizin ve besleyicinizin farklı çalışması gerekir. Kesici bıçak hızlı vuruşlar sırasında sürtünme oluşturur. Bu sürtünme PET kenarlarını hafifçe eritir. Statik elektrik daha sonra besleyici yolunda hızla birikir. Statik, eksik kesimlere neden olur ve dağıtım ünitesinin tamamen sıkışmasına neden olur. Operatörlerin bu statik birikimle mücadele etmek için fabrika nemini düzenlemesi gerekir.
Boyut ve şekil farklılıkları dikkatli mekanik dikkat gerektirir. 2 mm'den 3 mm'ye kadar mikro payetlerin beslenmesi son derece hassas bir işlem gerektirir. Besleyicinin bu küçük parçaları ortadaki deliği yanlış hizalamadan itmesi gerekir. 9 mm'ye kadar büyük veya özel şekiller, daha geniş besleyici açıklıkları gerektirir. Ağır payetler dağıtım sırasında daha fazla atalet taşır. Makineyi çok hızlı çalıştırırsanız, atalet pulu iğnenin üzerinden fırlatır. Daha büyük çaplar için daha yavaş ilerleme hızları programlamanız gerekir.
Kupalı payetler düz payetlerden tamamen farklı davranır. Kaplı çeşitler farklı baskı ayağı yükseklik ayarları gerektirir. Kaplı şekil, kumaş yüzeyine üç boyutlu hacim katar. Baskı ayağının bu yükseltilmiş kenardan güvenli bir şekilde kurtulması gerekir. Yüksek hızlı çalışmalar, yüksekliklerin yanlış kalması durumunda kaplanmış malzemeleri kolayca ezecektir. Ezilmiş plastik, son giysinin görsel çekiciliğini bozar.
Tüm operatörler için sıkı risk azaltma protokolleri öneriyoruz. Personelinize kesin tolerans seviyelerini günlük olarak doğrulamaları talimatını verin. Payet dağıtım ünitesini iyice test etmeleri gerekir. Büyük üretim çalışmalarını kabul etmeden önce bunu yapın. Tam tasarım dosyasını kullanarak küçük bir numune şeridi çalıştırın. Bu basit doğrulama adımı, büyük toplu iş hatalarını önler. Ayrıca aşınmış kesme bıçaklarını büyük sıkışmalara neden olmadan tespit eder.
Ağır pullu desenlerin uygulanması yoğun mekanik stres yaratır. Bir Nakış makinesi hafif veya çok esnek kumaşları işlerken sorun yaşıyor. İpek ve spandeks, hızlı iğne delikleri altında tahmin edilemeyecek şekilde gerilir. Plastik disklerin ağırlığı kumaşı aşağı doğru sürükler. Her zaman uygun çerçeveleme gerginliğini korumalısınız. Operatörler hassas streç örgüler için özel manyetik halkalar kullanmalıdır. Bu çemberler, lifleri ezmeden gerilimi eşit şekilde dağıtır.
Bu süreçte dengeleyicilerin rolü kesinlikle tartışılamaz. Yüksek kaliteli yırtılabilir veya kesilebilir stabilizatörler kullanmalısınız. Kesilip çıkarılabilen arkalıklar, esnek giysiler için kalıcı yapısal destek sağlar. Yırtılabilir arkalıklar sert dokuma kumaşlarda en iyi sonucu verir. Bu katmanlar yoğun tasarımlar altında agresif büzülmeyi önler. Dengeleyiciyi atlarsanız tasarım içe doğru çökecektir.
Sürtünme ve iğne ısısı ayrı operasyonel zorluklara neden olur. Yoğun taban malzemeleri uzun çalışmalarda aşırı ısıyı hapseder. Ağır denim veya kalın deri giysileri düşünün. Bunları payet ekleriyle birleştirmek iğne sürtünmesini katlanarak artırır. Bu yoğun sürtünme, standart polyester iplikleri hızla parçalar. İplik parçalama, üretimi anında durdurur.
Bu uygulamalar için özel iğne türlerinin kullanılmasını önemle tavsiye ederiz. Titanyum kaplı iğneler ısı oluşumuna etkili bir şekilde direnç gösterir. Yoğun malzemelerin içinden minimum dirençle kayarlar. Ayrıca uygun iğne boyutlarını da seçmelisiniz. Denim uygulamaları için 90/14 gibi daha büyük bir iğne kullanın. Doğru boyutlandırma doğrudan iplik parçalanmasını azaltır. Ayrıca hızlı çerçeve hareketleri sırasında kötü kumaş yırtılmasını da önler.
Baz Kumaş Tipi |
Önerilen Sabitleyici |
Optimum İğne Boyutu / Tipi |
Gerginlik Gereksinimi |
|---|---|---|---|
Hafif Örgüler (Spandex) |
Orta Kesme |
75/11 Tükenmez Nokta |
Düşük ila Orta |
Standart Dokuma (Pamuk) |
Standart Yırtılabilir |
75/11 Keskin |
Orta |
Ağır (Kot/Tuval) |
Ağır Kesme |
90/14 Titanyum Keskin |
Yüksek |
Narin (İpek/Organze) |
Suda çözünür |
70/10 Mikroteks |
Çok Düşük |
Ekipman değerlendirmeniz sırasında şeffaf donanım lenslerine ihtiyacınız vardır. Öncelikle mevcut besleyici türlerini yakından inceleyin. Tek iğne üzerindeki tek, ikili veya çoklu pullu cihazlar farklı yetenekler sunar. Çift besleyiciler, tek bir tasarımda iki farklı boyut veya renge izin verir. Pnömatik besleyiciler sağlam, tutarlı itme gücü sağlar. Ancak harici hava kompresörlerine ve özel havayollarına ihtiyaç duyarlar. Elektronik motorlu besleyiciler üstün hassasiyet sağlar. Malzemeyi her seferinde mükemmel şekilde itmek için adım motorları kullanıyorlar. Bu hassasiyet, 3 mm'lik mikro payetler çalıştırılırken büyük önem taşır.
Baskı ayağı mekaniği, malzeme çok yönlülüğü açısından aynı derecede kritik öneme sahiptir. Bağımsız olarak ayarlanabilen baskı ayağını arayın. Bazı gelişmiş modellerde motorlu baskı ayağı yükseklik kontrolü bulunur. Değişen kumaş kalınlıklarına kusursuz bir şekilde uyum sağlamaları gerekir. Temel kumaşlar ve pullu katmanlar tek bir tasarımda hızla değişiyor. Kesin payet nakış makinesinin özellikleri, donanımınızın bu varyasyonları tam olarak ne kadar iyi idare edeceğini belirler. Bağımsız ayak, standart dikiş tarafının hassas plastik tarafı ezmemesini sağlar.
Yazılım ve kontrol sistemleri, fiziksel donanım kadar önemlidir. Gösterimleriniz sırasında yerleşik kontrol panelini dikkatlice değerlendirin. Aktif koşular sırasında gerçek zamanlı gerilim ayarlamalarına izin vermelidir. Güçlü hata teşhis yetenekleri operatörler için hayati önem taşıyor. Otomatik pullu düşme algılama özelliği, harap olmuş sayısız giysiyi kurtarır. Bir parçanın beslenememesi durumunda yazılımın makineyi derhal durdurması gerekir. Bu, bitmiş tasarımınızda büyük boşlukların oluşmasını önler.
Ölçeklenebilirlik ve karmaşıklık arasındaki hassas dengeyi göz önünde bulundurun. Çok yönlü makineler daha yüksek bakım bütçeleri gerektirir. Daha fazla hareketli parça ve karmaşık devre kartları içerirler. Ayrıca bu özellikleri yönetmek için yüksek vasıflı operatörler talep ediyorlar. Bu operasyonel talepleri gerçek üretim ihtiyaçlarınızla karşılaştırmalısınız. Yalnızca temel düz tasarımları çalıştırıyorsanız karmaşık bir çoklu besleyici sistemi satın almayın.
Özellik |
Pnömatik Tahrik Sistemleri |
Elektronik Motor Sürücü Sistemleri |
|---|---|---|
Güç Kaynağı |
Harici Hava Kompresörü |
Dahili Adım Motorları |
Hassasiyet Seviyesi |
Orta (Hava basıncı düşüşlerine eğilimli) |
Çok Yüksek (Dijital olarak kontrol edilir) |
Bakım İhtiyaçları |
Hava hatlarını kontrol edin, nem valflerinin havasını alın |
Sensörleri temiz tutun, yazılımı güncelleyin |
En İyi Kullanım Durumu |
Standart 5mm-7mm düz payetler |
Mikro payetler (2 mm) ve karmaşık şekiller |
Satın alma kararınızı asla yalnızca parlak satış broşürlerine dayandırmayın. Sıkı bir 'kavram kanıtı' testi talep etmelisiniz. Güvenilir payet nakış makinesi tedarikçisi pazarlama iddialarını memnuniyetle kanıtlayacaktır. Standart test numuneleri genellikle mükemmel, sert arkalıklar kullanır. Gerçek dünyadaki fabrika koşullarını temsil etmiyorlar. Satıcının karmaşık, yoğun bir dijitalleştirilmiş dosyayı çalıştırmasını sağlayın. Özel payetlerinizi ve taban kumaşlarınızı kullanmaları gerekir. Özel örneklemeyi reddederlerse, onları hemen kısa listenizden çıkarın.
Satış sonrası destek ve hizmet düzeyi anlaşmaları (SLA'lar) uzun vadeli başarıyı tanımlar. Tedarikçinin operatör eğitimine olan gerçek bağlılığını değerlendirin. Temel manuel devir teslimler yetersizdir. Personelinize malzemeye özel kalibrasyon tekniklerini öğretmeleri gerekir. PET malzemeleri için kesici zamanlamasını nasıl ayarlayacaklarını sorun. Cevaplarına göre teknik bilgilerini ölçün. İyi bir ortak, ilk günden itibaren verimi en üst düzeye çıkarmanıza yardımcı olur.
Garanti şartları ve parça bulunabilirliği yakından incelenmelidir. Sarf malzemeleri, günlük malzeme sürtünmesi nedeniyle hızla aşınır. Kesici bıçaklar birkaç milyon darbeden sonra körelir. Ağır denim çalışmaları sırasında özel iğneler kırılır. Besleyici ayakları sürekli plastik temas nedeniyle aşınıyor. Bu spesifik parçalar için yerel stok seviyelerini kontrol edin. Yedek bileşenlerin bölgenizde kolayca bulunabildiğinden emin olun. Küçücük bir bıçak için iki hafta beklemek üretim programını mahveder.
En zor kumaşınızı kullanarak özel bir numune çalışması talep edin.
Hata teşhis sistemlerinin canlı gösterimini talep edin.
Besleyici mekanizmaları için önleyici bakım programını gözden geçirin.
Sarf malzemesi kesme bıçakları için yerel envanter seviyelerini doğrulayın.
Tedarik ekibiniz için standartlaştırılmış bir teknik değerlendirme kontrol listesi oluşturun. Bu aracı tüm canlı makine gösterimleri sırasında kullanmalıdırlar. Sıkı bir kontrol listesi, tedarikçileri gerçek dünyadaki operasyonel zorluklarla mücadele etmeye zorlar. Satış temsilcilerinin dikkati mekanik sınırlamalardan uzaklaştırmasını engeller. Daha sonra karşılaştırmak için her test sonucunu titizlikle belgeleyin.
Ekipmanınızın gerçek yatırım getirisi tamamen malzeme sinerjisine bağlıdır. Donanım özellikleri, amaçladığınız üretim malzemeleriyle mükemmel şekilde uyumlu olmalıdır. Uyumsuz kurulumlar sonsuz hayal kırıklığına ve mali kayba neden olur. Dikkatli planlama bu sonuçları tamamen önler.
Hiçbir ticari makinenin sihirli bir 'tak ve çalıştır' çözümü olmadığını unutmayın. Mekanik ayarlamalar yapmadan tüm kumaşları kusursuz bir şekilde işleyemezsiniz. Yüksek verimli çalışmalar için bilgili operatör müdahalesi kesinlikle gereklidir. Çalışanlarınızı eğitmek, iyi donanım satın almak kadar önemlidir.
Derhal harekete geçmenizi öneririz. Kısa listedeki tedarikçilerinizden bugün özel malzeme numunesi çalıştırmaları talep edin. Stresli koşullar altında gerçek donanım yeteneklerini göstermeleri için onları zorlayın. Canlı gösterimleri planlamadan önce teknik değerlendirme kontrol listesini indirin. İşletmeniz için kârlı, ölçeklenebilir üretimi güvence altına almak için bilinçli seçimler yapın.
C: Çoğu standart makine katı fiziksel kısıtlamalarla karşı karşıyadır. Cıvatalı pullu cihazlar kesinlikle mevcut olsa da, çoğu zaman zamanlama konusunda zorluk yaşıyorlar. Fabrikada entegre payet besleme protokolleriyle üretilen makineler genellikle üstün senkronizasyon sunar. Önemli ölçüde daha düşük kusur oranlarıyla karşılaşıyorlar. Cıvatalı cihazlar genellikle yüksek hızlı çalışmalar sırasında düşen parçaları doğru bir şekilde algılamak için gereken karmaşık yazılım entegrasyonundan yoksundur.
C: Sayısallaştırma yazılımı payetin belirli fiziksel çapını hesaba katmalıdır. Bu, iğnenin dış plastik kenara çarpmasını önler. Bir iğne darbesi parçayı anında paramparça eder. Daha kalın malzemeler daha geniş dikiş aralığı gerektirir. Yerleştirmeler arasındaki besleyici hareketine uyum sağlamak için belirli atlama dikişlerini de programlamanız gerekir.
C: Bu sorunlara birkaç yaygın neden neden oluyor. Besleyicide sıklıkla statik elektrik oluşur. Bu özellikle kuru PET malzemelerde yaygındır. Aşınmış kesme bıçakları parçaları temiz bir şekilde ayıramaz. Ayrıca mekanik bir uyumsuzluk da yaşayabilirsiniz. Makinenin devir sayısı besleyicinin maksimum mekanik dağıtım hızını aşabilir.


