
近い
サイトを選択してください
グローバル
ソーシャルメディア


商業的な繊維生産では、操業の収益性は日々の信頼性によって決まります。あ スパンコール刺繍機は、 頻繁なダウンタイムを発生させずにさまざまな素材を処理できない場合、大きな問題となります。材料の選択は、重要な機械の校正手順に直接影響します。スパンコールの化学組成によって、最大の生産速度が決まります。一方、ベースファブリックの密度は全体的な不良率に影響します。これらの重要な変数を無視すると、必然的に縫い目が飛んだり、針が折れたり、衣類が傷んだりします。このガイドは、生産管理者と調達チームのための実践的な技術評価フレームワークとして機能します。機器の機能を正確に評価する方法がわかります。当社は、複雑な材料ニーズに合わせてハードウェア仕様を調整するお手伝いをします。これらの機械的な相互作用を理解することで、データに基づいた明確な購入意思決定を行うことができます。生地の挙動とスパンコールの化学的性質が工場現場での機械の成功にどのような影響を与えるかを正確に探ってみましょう。
互換性が歩留まりを左右する: シークインの種類 (PVC と PET など) とフィーダー機構の不一致が、ステッチ飛びや糸切れの大部分の原因となります。
ベースファブリックはキャリブレーションを決定します: 硬い織物から高伸縮性ニットへの移行には、スパンコールデザインの重みによるしわを防ぐための特殊な張力設定と適切なスタビライザーが必要です。
仕様の調整が重要: スパンコール刺繍機の仕様を正確に評価することが必須です。拡張可能な生産には、デュアル スパンコール フィーダーや電動押えなどの
サプライヤーの検証: 信頼できる スパンコール刺繍機のサプライヤーは、 標準のテスト見本だけでなく、特定のターゲット素材のカスタム サンプリングを通じて概念実証を提供する必要があります。
材料の適合性を無視すると、生産現場全体に深刻な隠れたコストが発生します。針を頻繁に交換すると、毎日のメンテナンス予算が急速に消耗します。針が折れると機械は完全に停止します。オペレーターはシステムを再スレッドし、設計を慎重に再調整する必要があります。スクラップ率が高いと、高価なベース衣類が無駄になります。針が間違って刺さってしまうと、傷んだ生地を取り戻すことはできません。このような状況では、オペレータの疲労が急速に高まります。壊れたスレッドを常に修正しなければならないと、スタッフはイライラしてしまいます。これらの隠れたコストは、基本的な光熱費よりも早く利益率を侵食します。
商業事業の明確な成功基準を定義する必要があります。セットアップが成功すると、大量生産の信頼できるベースラインが確立されます。機器は 700 回転/分 (RPM) 以上の速度を容易に維持できる必要があります。スパンコールを落とさずにこの速度を達成する必要があります。また、突然の糸調子不良も避けなければなりません。一貫した速度により、予測可能な配送スケジュールが保証されます。予測可能なスケジュールにより、主要な顧客を満足させ続けることができます。ハードウェアによって速度が 500 RPM 未満に低下するよう強制されると、重要な競争上の優位性が失われます。
多くの購入者は、最新のハードウェアがあらゆる生産上の問題を自動的に解決すると考えています。商業製造の現実は全く異なります。 ~に多額の投資をするかもしれません 高度な刺繍技術刺繍機。ただし、優れたハードウェアでは、不適切な材料選択を補うことはできません。複雑なマシンが正しく機能するには、正確な入力が必要です。ハードウェアは誤ったデジタイズパラメータを修正できません。魔法のように薄い生地に重いスパンコールを押し付けることはできません。材料を機器の機械的制限に積極的に適合させる必要があります。知識豊富なオペレーターは、高い収量を維持するための最良の資産であり続けます。
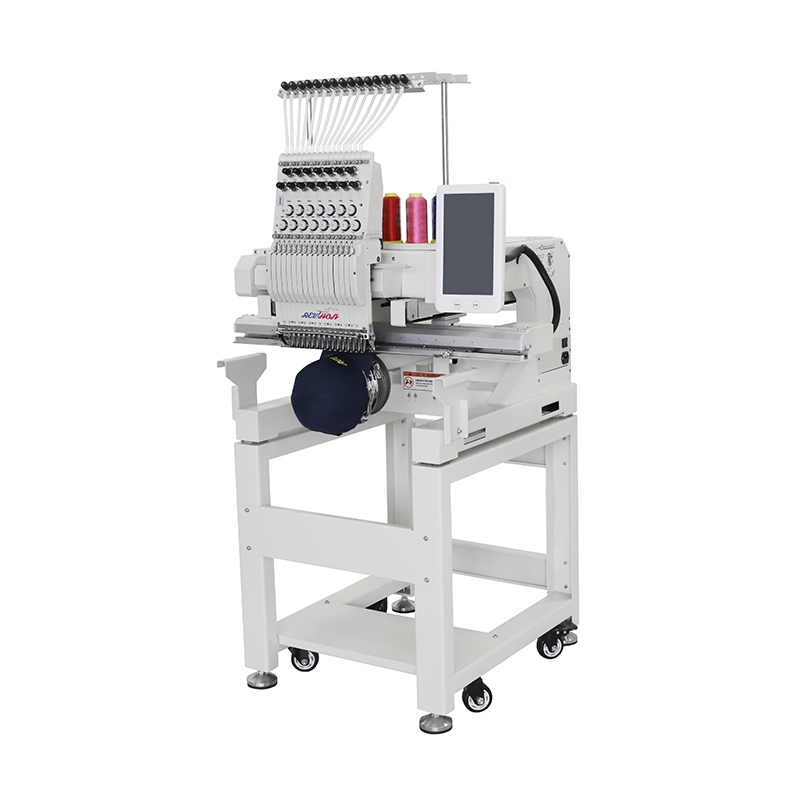
スパンコールの化学的性質は、毎日のフィーダーの校正に大きな影響を与えます。一般的な PET と PVC の素材を比較してみましょう。 PVC は、高速送り時に独特の機械的剛性を発揮します。きれいに切れて曲がりにも強いです。 PET は環境に優しい優れた代替品です。ただし、PET は熱に非常に弱いことがよくあります。この感度には、特定のキャリブレーション調整が必要です。 PET ではカッターとフィーダーの動作が異なる必要があります。切断刃は、素早い打撃の際に摩擦を発生させます。この摩擦により、PET のエッジがわずかに溶けます。その後、静電気が給電経路内に急速に蓄積します。静電気により切断が不完全になり、ディスペンスユニット全体が詰まります。オペレータは、この静電気の蓄積に対処するために工場の湿度を調整する必要があります。
サイズや形状の変化には、機械的な注意が必要です。 2mm ~ 3mm のマイクロスパンコールを供給するには、非常に高い精度が必要です。フィーダーは、中心穴の位置をずらすことなく、これらの小さなピースを押し込む必要があります。最大 9 mm の大型またはカスタム形状には、より広いフィーダー クリアランスが必要です。重いスパンコールは塗布中により多くの慣性を伝えます。機械の回転速度が速すぎると、慣性によりスパンコールが針を越えて飛んでしまいます。直径が大きい場合は、より遅い送り速度をプログラムする必要があります。
カップ状のスパンコールは、平らなスパンコールとはまったく異なる動作をします。カップ型の品種では、押え金の高さを個別に調整する必要があります。カップ状にすることで生地表面に立体的なボリュームを与えます。押え金はこの盛り上がった端を安全に乗り越えなければなりません。高さが不正確なままだと、高速運転によりカップ状の材料が簡単に粉砕されてしまいます。粉砕されたプラスチックは、最終的な衣服の視覚的な魅力を台無しにします。
すべてのオペレーターに対して厳格なリスク軽減プロトコルを推奨します。正確な許容レベルを毎日確認するようスタッフに指示してください。シークイン塗布ユニットを徹底的にテストする必要があります。これは、大規模な本番稼働を受け入れる前に行ってください。正確な設計ファイルを使用して小さなサンプル ストリップを実行します。この簡単な検証手順により、大規模なバッチ障害が防止されます。また、大きな詰まりが発生する前に、摩耗した切断刃を特定します。
重いスパンコール パターンを適用すると、強い機械的ストレスが発生します。アン 刺繍機は、 軽量の生地や伸縮性の高い生地を処理する場合に苦労します。シルクとスパンデックスは、針を急速に穿刺すると予想外に伸びます。プラスチックディスクの重みで生地が下に引っ張られます。常に適切なフレーム張力を維持する必要があります。オペレーターは、繊細なストレッチニットには特殊な磁気フープを使用する必要があります。これらのフープは繊維を潰すことなく張力を均一に分散します。
このプロセスでは、安定剤の役割はまったく交渉の余地がありません。高品質のティアアウェイまたはカットアウェイスタビライザーを使用する必要があります。切り取られた裏地は、伸縮性のある衣類を永続的に構造的にサポートします。切り離せる裏地は、硬い織物に最適です。これらの層は、緻密なデザインの下での激しいしわを防ぎます。スタビライザーをスキップすると、デザインが内側に崩れてしまいます。
摩擦と針の熱により、個別の操作上の課題が生じます。高密度のベース素材が長時間の走行中に過剰な熱を閉じ込めます。厚手のデニムや厚い革の衣類を思い浮かべてください。これらとスパンコールアタッチメントを組み合わせると、針の摩擦が飛躍的に増加します。この激しい摩擦により、標準的なポリエステル糸はすぐに細断されます。糸が細断されると生産が即座に停止します。
これらの用途には、特定の種類の針を使用することを強くお勧めします。チタンコーティングされた針は、熱の蓄積を効果的に防ぎます。最小限の抵抗で高密度の素材を滑ります。適切な針のサイズも選択する必要があります。デニム用途には 90/14 などの大きな針を使用してください。適切なサイジングは、糸の切れを直接軽減します。また、フレームの素早い動きによる不快な生地の破れも防ぎます。
基布の種類 |
推奨スタビライザー |
最適な針のサイズ/種類 |
張力の要件 |
|---|---|---|---|
軽量ニット(スパンデックス) |
ミディアムカットアウェイ |
75/11 ボールペン |
低から中程度 |
標準織物(綿) |
標準ティアアウェイ |
75/11 シャープ |
中くらい |
厚手(デニム/キャンバス) |
ヘビーカットアウェイ |
90/14 チタンシャープ |
高い |
デリケート (シルク/オーガンジー) |
水溶性 |
70/10 マイクロテックス |
非常に低い |
機器の評価時には、透明なハードウェア レンズが必要です。まず、利用可能なフィーダーのタイプを詳しく調べます。 1 本の針にシングル、デュアル、またはマルチシークイン デバイスを搭載すると、さまざまな機能が提供されます。デュアルフィーダーにより、1 つのデザインで 2 つの異なるサイズまたは色が可能になります。空気圧フィーダーは、堅牢で安定した押し込み力を提供します。ただし、外部のエアコンプレッサーと専用の航空会社が必要です。電子モーター駆動フィーダーにより優れた精度を実現します。ステッピングモーターを使用して、毎回材料を完璧に押し込みます。 3mm マイクロスパンコールを実行する場合、この精度は非常に重要です。
押え金の機構も材料の多用途性にとって同様に重要です。独立して調整可能な押え金を探してください。一部の上級モデルには、電動押え高さ制御機能が備わっています。さまざまな生地の厚さにシームレスに適応する必要があります。ベースファブリックとスパンコールレイヤーは、単一のデザイン全体で急速に変化します。正確な スパンコール刺繍機の仕様により、 ハードウェアがこれらの変動をどの程度うまく処理できるかが決まります。独立した足により、標準のステッチ面がデリケートなプラスチック面を押しつぶすことがなくなります。
ソフトウェアと制御システムは物理的なハードウェアと同じくらい重要です。デモンストレーション中にオンボード コントロール パネルを注意深く評価してください。アクティブな走行中にリアルタイムで張力を調整できるようにする必要があります。強力なエラー診断機能は依然としてオペレーターにとって不可欠です。自動スパンコール落下検出機能により、無数の破れた衣類が救われます。ピースの供給に失敗した場合、ソフトウェアは機械を直ちに停止します。これにより、完成したデザインに大きなギャップが生じるのを防ぎます。
スケーラビリティと複雑さの間の微妙なバランスを考慮してください。汎用性の高いマシンには、より多くのメンテナンス予算が必要です。より多くの可動部品と複雑な回路基板が含まれています。また、これらの機能を管理するには高度なスキルを持ったオペレーターも必要です。これらの運用上の要求と実際の運用上のニーズを比較検討する必要があります。基本的なフラット デザインのみを実行する場合は、複雑なマルチフィーダ システムを購入しないでください。
特徴 |
空気圧駆動システム |
電子モーター駆動システム |
|---|---|---|
電源 |
外部エアコンプレッサー |
内蔵ステッピングモーター |
精度レベル |
中程度(空気圧が低下しやすい) |
非常に高い (デジタル制御) |
メンテナンスの必要性 |
エアライン、ブリード水分バルブをチェックしてください |
センサーを清潔に保ち、ソフトウェアを更新する |
ベストユースケース |
標準的な5mm~7mmのフラットスパンコール |
マイクロスパンコール(2mm)と複雑な形状 |
光沢のある販売パンフレットのみに基づいて購入を決定しないでください。厳密な「概念実証」テストを要求する必要があります。信頼できる スパンコール刺繍機のサプライヤーは 、マーケティング上の主張を喜んで証明するでしょう。標準的なテスト見本では、多くの場合、完璧で硬い裏材が使用されます。これらは実際の工場の状態を表すものではありません。ベンダーに複雑で高密度のデジタル化ファイルを実行させます。特定のスパンコールとベース生地を使用する必要があります。カスタム サンプリングを拒否した場合は、すぐに候補リストから削除してください。
販売後のサポートとサービス レベル アグリーメント (SLA) が長期的な成功を定義します。オペレーターのトレーニングに対するサプライヤーの真の取り組みを評価します。基本的な手動引き継ぎでは不十分です。彼らはスタッフに材料固有の校正テクニックを教えなければなりません。 PET素材のカッターのタイミングを調整する方法を尋ねます。回答に基づいて技術的な知識を評価します。優れたパートナーは、初日から収益を最大化するのに役立ちます。
保証条件と部品の入手可能性については綿密な精査が必要です。消耗部品は毎日の摩擦により急速に摩耗します。カッターの刃は数百万回の打撃で鈍くなります。激しいデニムの走行中に特殊な針が切れてしまいます。フィーダーの脚はプラスチックとの絶え間ない接触により磨耗します。これらの特定の部品については、現地の在庫レベルを確認してください。交換用コンポーネントをお住まいの地域ですぐに入手できるようにしてください。小さなブレードを作るのに 2 週間も待たされると、生産スケジュールが台無しになってしまいます。
最も難しい生地を使用したカスタム サンプル実行をリクエストしてください。
エラー診断システムのライブ デモンストレーションを要求します。
フィーダー機構の予防保守スケジュールを確認してください。
消耗品の切断ブレードの現地在庫レベルを確認します。
調達チーム向けに標準化された技術評価チェックリストを作成します。すべてのマシンのライブ デモンストレーション中にこのツールを使用する必要があります。厳格なチェックリストにより、サプライヤーは現実の運用上の課題に対処する必要があります。これにより、営業担当者が機械的な制限から注意をそらすことを防ぎます。後で比較できるように、すべてのテスト結果を注意深く文書化します。
機器の真の投資収益率は、材料の相乗効果に完全に依存します。ハードウェア仕様は、意図した制作材料と完全に一致している必要があります。設定が一致しないと、終わりのないフラストレーションと経済的損失が発生します。慎重に計画を立てれば、こうした結果は完全に回避できます。
魔法のような「プラグアンドプレイ」ソリューションとして機能する商用マシンはないことに注意してください。機械的な調整を行わずに、すべての生地を完璧に加工することはできません。高収率の運転には、知識豊富なオペレーターの介入が依然として不可欠です。スタッフのトレーニングは、優れたハードウェアを購入するのと同じくらい重要です。
すぐに行動を起こすことをお勧めします。今すぐ、最終候補に挙げられたサプライヤーにカスタム材料サンプルの実行をリクエストしてください。ストレスの多い状況下でも真のハードウェア機能を発揮できるように促します。ライブ デモンストレーションをスケジュールする前に、技術評価チェックリストをダウンロードしてください。情報に基づいた選択を行って、ビジネスの収益性と拡張性を確保した生産を確保します。
A: ほとんどの標準的なマシンは、厳しい物理的制約に直面しています。ボルトオンのシークイン デバイスは確かに存在しますが、タイミングに苦労することがよくあります。統合されたシークイン供給プロトコルを備えて工場で製造された機械は、通常、優れた同期を提供します。不良率が大幅に低くなります。ボルトオンデバイスには、高速走行中に落下した破片を正確に検出するために必要な複雑なソフトウェア統合が欠けていることがよくあります。
A: デジタル化ソフトウェアは、シークインの特定の物理直径を考慮する必要があります。これにより、針が外側のプラスチックの縁に当たるのを防ぎます。針を打つと瞬時に部品が粉砕されます。厚い素材では、より広いステッチ間隔が必要になります。また、配置間のフィーダーの動きに対応するために、特定のジャンプステッチをプログラムする必要があります。
A: これらの問題は、いくつかの一般的な原因によって引き起こされます。フィーダ内には静電気が頻繁に発生します。これは、乾燥した PET 材料で特に一般的です。切れ刃が摩耗すると、ピースをきれいに分離できなくなります。さらに、機械的に不一致がある可能性があります。機械の RPM がフィーダーの最大機械的塗布速度を単純に超えている可能性があります。


