
zamknąć
Wybierz swoją witrynę
Światowy
Media społecznościowe


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-18 Pochodzenie: Strona


W komercyjnej produkcji tekstyliów operacja jest tak opłacalna, jak jej codzienna niezawodność. A maszyna do haftowania cekinów staje się poważnym problemem, jeśli nie może przetwarzać różnorodnych materiałów bez powodowania częstych przestojów. Wybór materiałów bezpośrednio narzuca istotne kroki kalibracji maszyny. Skład chemiczny cekinów kontroluje maksymalne prędkości produkcji. Tymczasem gęstość tkaniny podstawowej wpływa na ogólny wskaźnik defektów. Ignorowanie tych krytycznych zmiennych nieuchronnie prowadzi do pomijania ściegów, łamania igieł i niszczenia odzieży. Przewodnik ten służy jako praktyczna ramowa ocena techniczna dla kierowników produkcji i zespołów zaopatrzeniowych. Dowiesz się jak trafnie ocenić możliwości sprzętu. Pomożemy Ci dostosować specyfikacje sprzętu do złożonych potrzeb materiałowych. Rozumiejąc te mechaniczne interakcje, możesz podejmować jasne decyzje zakupowe poparte danymi. Przyjrzyjmy się dokładnie, jak zachowanie tkanin i skład cekinów wpływają na sukces mechaniczny w hali produkcyjnej.
Zgodność wpływa na wydajność: Niedopasowane typy cekinów (np. PVC i PET) oraz mechanizmy podajnika są przyczyną większości pomijanych ściegów i zrywań nici.
Tkanina podstawowa wymaga kalibracji: Przejście z tkanin sztywnych na dzianiny o dużej rozciągliwości wymaga specjalistycznych ustawień naprężenia i odpowiednich stabilizatorów, aby zapobiec marszczeniu się pod ciężarem wzorów z cekinami.
Dopasowanie specyfikacji ma kluczowe znaczenie: ocena precyzyjnych specyfikacji maszyny do haftowania cekinów — takich jak podwójne podajniki cekinów i napędzane silnikiem stopki dociskowe — jest obowiązkowa w przypadku skalowalnej produkcji.
Walidacja dostawcy: Niezawodny dostawca maszyn do haftowania cekinami musi przedstawić dowód słuszności koncepcji poprzez niestandardowe pobieranie próbek z określonych materiałów docelowych, a nie tylko standardowe próbki testowe.
Ignorowanie kompatybilności materiałów powoduje poważne ukryte koszty w całej hali produkcyjnej. Częsta wymiana igieł szybko wyczerpuje Twój codzienny budżet na konserwację. Każda złamana igła całkowicie zatrzymuje maszynę. Operatorzy muszą ponownie nawlec system i dokładnie dopasować projekt. Wysoki poziom złomu powoduje marnowanie drogiej odzieży podstawowej. Zniszczonych tkanin nie da się uratować, jeśli igła przebije je nieprawidłowo. W takich warunkach zmęczenie operatora szybko wzrasta. Pracownicy stają się sfrustrowani, gdy muszą stale naprawiać zepsute wątki. Te ukryte koszty zmniejszają marże zysku szybciej niż podstawowe wydatki na media.
Musisz zdefiniować jasne kryteria sukcesu swoich operacji komercyjnych. Pomyślna konfiguracja stanowi niezawodną podstawę do masowej produkcji. Twój sprzęt powinien z łatwością utrzymać prędkość ponad 700 obrotów na minutę (RPM). Musi osiągnąć tę prędkość bez upuszczania cekinów. Należy również unikać nagłych awarii naprężenia nici. Stała prędkość gwarantuje przewidywalne harmonogramy dostaw. Przewidywalne harmonogramy sprawiają, że Twoi główni klienci są zadowoleni. Jeśli Twój sprzęt zmusza Cię do spadku prędkości poniżej 500 obr./min, tracisz kluczową przewagę konkurencyjną.
Wielu nabywców zakłada, że nowoczesny sprzęt automatycznie rozwiązuje każdy problem produkcyjny. Rzeczywistość produkcji komercyjnej jest zupełnie inna. Możesz dużo zainwestować w np zaawansowana maszyna do haftowania . Jednak doskonały sprzęt nie może zrekompensować złego doboru materiałów. Złożone maszyny wymagają precyzyjnych danych wejściowych, aby działać prawidłowo. Sprzęt nie może naprawić nieprawidłowych parametrów digitalizacji. Nie może magicznie wcisnąć ciężkiego cekinu na słaby materiał. Musisz aktywnie dopasowywać swoje materiały do mechanicznych ograniczeń swojego sprzętu. Doświadczeni operatorzy pozostają Twoim najlepszym atutem w utrzymaniu wysokich plonów.
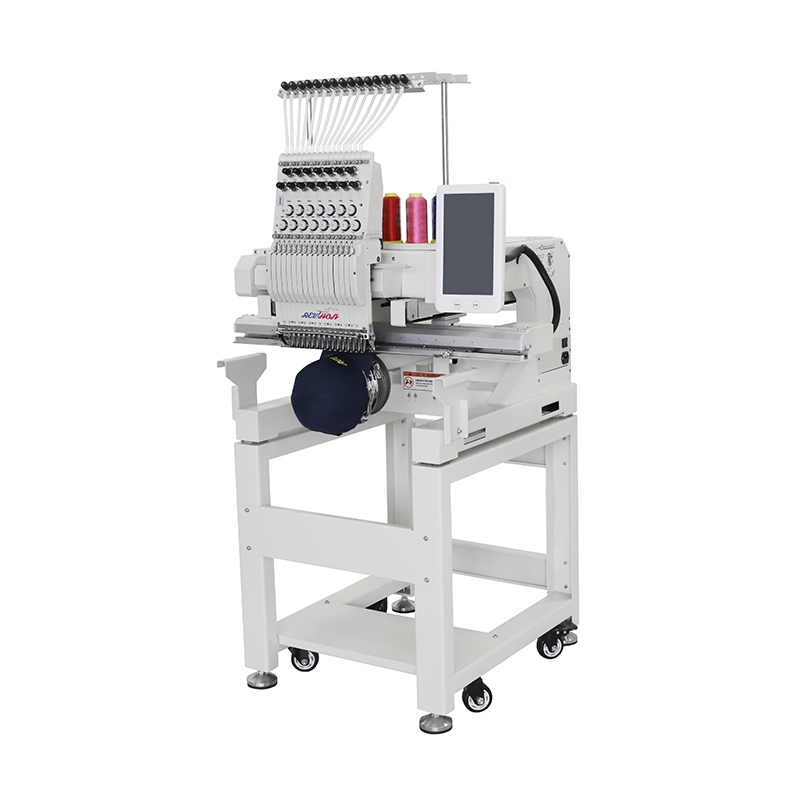
Skład cekinów znacząco wpływa na codzienną kalibrację podajnika. Porównajmy popularne materiały PET i PVC. PVC zapewnia wyraźną sztywność mechaniczną podczas szybkiego podawania. Tnie czysto i jest odporny na zginanie. PET stanowi doskonałą, przyjazną dla środowiska alternatywę. Jednakże PET jest często bardzo wrażliwy na ciepło. Czułość ta wymaga specjalnych ustawień kalibracyjnych. Twoja obcinarka i podajnik muszą działać inaczej w przypadku PET. Ostrze tnące wytwarza tarcie podczas szybkich uderzeń. Tarcie to lekko topi krawędzie PET. Następnie w ścieżce podajnika szybko gromadzi się elektryczność statyczna. Ładunek elektrostatyczny powoduje niekompletne cięcie i całkowite zablokowanie modułu dozującego. Operatorzy muszą regulować wilgotność w fabryce, aby przeciwdziałać gromadzeniu się ładunków elektrostatycznych.
Różnice w rozmiarach i kształtach wymagają szczególnej uwagi mechanicznej. Podawanie mikrocekinów o średnicy od 2 mm do 3 mm wymaga niezwykłej precyzji. Podajnik musi przepychać te małe kawałki bez przesuwania środkowego otworu. Duże lub niestandardowe kształty do 9 mm wymagają większych prześwitów podajnika. Ciężkie cekiny przenoszą większą bezwładność podczas dozowania. Jeśli uruchomisz maszynę zbyt szybko, bezwładność przerzuci cekin obok igły. Dla większych średnic należy zaprogramować mniejsze posuwy.
Cekiny miseczkowe zachowują się zupełnie inaczej niż cekiny płaskie. Odmiany miseczkowe wymagają odrębnej regulacji wysokości stopki dociskowej. Miseczkowy kształt dodaje trójwymiarowej objętości powierzchni tkaniny. Stopka dociskowa musi bezpiecznie przejść przez tę podniesioną krawędź. Przebiegi z dużą prędkością z łatwością zmiażdżą zbite materiały, jeśli wysokość pozostanie nieprawidłowa. Zgnieciony plastik psuje atrakcyjność wizualną finalnego ubrania.
Zalecamy rygorystyczne protokoły ograniczania ryzyka dla wszystkich operatorów. Poinstruuj swój personel, aby codziennie sprawdzał dokładne poziomy tolerancji. Powinni dokładnie przetestować moduł dozujący cekiny. Zrób to przed zaakceptowaniem dużych serii produkcyjnych. Uruchom mały pasek próbny, korzystając z dokładnego pliku projektu. Ten prosty etap weryfikacji zapobiega masowym błędom wsadowym. Identyfikuje także zużyte ostrza tnące, zanim spowodują one poważne zacięcia.
Nakładanie ciężkich cekinowych wzorów powoduje intensywne naprężenia mechaniczne. Jakiś hafciarka ma trudności z obróbką lekkich lub bardzo rozciągliwych tkanin. Jedwab i spandex rozciągają się w nieprzewidywalny sposób pod wpływem szybkiego nakłucia igłą. Ciężar plastikowych krążków ciągnie tkaninę w dół. Należy przez cały czas utrzymywać odpowiednie napięcie kadru. W przypadku delikatnych, rozciągliwych dzianin operatorzy powinni używać specjalistycznych obręczy magnetycznych. Obręcze te równomiernie rozkładają napięcie, nie miażdżąc włókien.
Rola stabilizatorów w tym procesie jest całkowicie niepodlegająca negocjacjom. Należy zastosować wysokiej jakości stabilizatory odrywane lub wycinane. Wycięte podkładki zapewniają trwałe wsparcie strukturalne odzieży rozciągliwej. Odrywane podkłady najlepiej sprawdzają się w przypadku sztywnych tkanin. Warstwy te zapobiegają agresywnemu marszczeniu pod gęstymi konstrukcjami. Jeśli pominiesz stabilizator, konstrukcja zapadnie się do wewnątrz.
Tarcie i ciepło igły stwarzają odrębne wyzwania operacyjne. Gęste materiały podstawowe zatrzymują nadmierne ciepło podczas długich biegów. Pomyśl o grubych dżinsach lub grubych skórzanych ubraniach. Połączenie ich i cekinowych dodatków wykładniczo zwiększa tarcie igły. To intensywne tarcie szybko niszczy standardowe nici poliestrowe. Rozdrabnianie nici natychmiast zatrzymuje produkcję.
Do tych zastosowań zdecydowanie zalecamy stosowanie określonych typów igieł. Igły pokryte tytanem skutecznie zapobiegają gromadzeniu się ciepła. Przesuwają się przez gęste materiały z minimalnym oporem. Należy także wybrać odpowiedni rozmiar igieł. Do aplikacji dżinsowych użyj większej igły, np. 90/14. Właściwy rozmiar bezpośrednio zapobiega strzępieniu nici. Zapobiega również nieprzyjemnemu rozdzieraniu się tkaniny podczas szybkich ruchów stelaża.
Podstawowy typ tkaniny |
Zalecany stabilizator |
Optymalny rozmiar/typ igły |
Wymagane napięcie |
|---|---|---|---|
Lekkie dzianiny (elastan) |
Średnie wycięcie |
Długopis 75/11 |
Niski do średniego |
Tkaniny standardowe (bawełna) |
Standardowe odrywanie |
75/11 Ostry |
Średni |
Waga ciężka (Denim/Płótno) |
Ciężkie wycięcie |
Ostrze tytanowe 90/14 |
Wysoki |
Delikatny (Jedwab/Organza) |
Rozpuszczalny w wodzie |
70/10 Mikrotex |
Bardzo niski |
Podczas oceny sprzętu potrzebne są przezroczyste soczewki sprzętowe. Najpierw dokładnie przeanalizuj dostępne typy podajników. Urządzenia z pojedynczą, podwójną lub wieloma cekinami na jednej igle oferują różne możliwości. Podwójne podajniki pozwalają na użycie dwóch różnych rozmiarów i kolorów w jednym projekcie. Podajniki pneumatyczne zapewniają solidną, stałą siłę pchania. Wymagają jednak zewnętrznych sprężarek powietrza i dedykowanych linii lotniczych. Podajniki napędzane silnikiem elektronicznym zapewniają najwyższą precyzję. Używają silników krokowych, aby za każdym razem idealnie popychać materiał. Ta precyzja ma ogromne znaczenie przy drukowaniu mikrocekinów o średnicy 3 mm.
Mechanika stopki jest równie istotna dla wszechstronności materiału. Poszukaj niezależnie regulowanych stopek. Niektóre zaawansowane modele posiadają elektryczną regulację wysokości stopki. Muszą płynnie dopasowywać się do różnych grubości tkanin. Tkaniny bazowe i warstwy cekinów szybko się zmieniają w ramach jednego projektu. Dokładny Specyfikacje maszyn do haftowania cekinów określają dokładnie, jak dobrze Twój sprzęt radzi sobie z tymi odmianami. Niezależna stopka sprawia, że standardowa strona przeszycia nie zmiażdży delikatnej strony z tworzywa sztucznego.
Oprogramowanie i systemy sterowania są tak samo ważne jak sprzęt fizyczny. Podczas demonstracji dokładnie oceń pokładowy panel sterowania. Powinno umożliwiać regulację napięcia w czasie rzeczywistym podczas aktywnych biegów. Duże możliwości diagnostyki błędów pozostają niezbędne dla operatorów. Automatyczne wykrywanie kropli cekinów pozwala zaoszczędzić niezliczoną ilość zniszczonych ubrań. Oprogramowanie powinno natychmiast zatrzymać maszynę, jeśli element nie zostanie podany. Zapobiega to powstawaniu dużych luk w gotowym projekcie.
Weź pod uwagę delikatną równowagę między skalowalnością a złożonością. Wysoce wszechstronne maszyny wymagają wyższych budżetów na konserwację. Zawierają więcej ruchomych części i skomplikowanych płytek drukowanych. Wymagają również wysoko wykwalifikowanych operatorów do zarządzania tymi funkcjami. Należy porównać te wymagania operacyjne z rzeczywistymi potrzebami produkcyjnymi. Nie kupuj złożonego systemu z wieloma podajnikami, jeśli korzystasz tylko z podstawowych, płaskich projektów.
Funkcja |
Pneumatyczne układy napędowe |
Elektroniczne układy napędowe silników |
|---|---|---|
Źródło zasilania |
Zewnętrzna sprężarka powietrza |
Wewnętrzne silniki krokowe |
Poziom precyzji |
Umiarkowany (podatny na spadki ciśnienia powietrza) |
Bardzo wysoka (sterowana cyfrowo) |
Potrzeby konserwacyjne |
Sprawdź przewody powietrzne, odpowietrz zawory wilgoci |
Utrzymuj czujniki w czystości, aktualizuj oprogramowanie |
Najlepszy przypadek użycia |
Standardowe płaskie cekiny o średnicy 5mm-7mm |
Mikrocekiny (2mm) i skomplikowane kształty |
Nigdy nie opieraj swojej decyzji o zakupie wyłącznie na błyszczących broszurach sprzedażowych. Musisz zażądać rygorystycznego testu „weryfikacji koncepcji”. Niezawodny dostawca maszyn do haftowania cekinów z radością udowodni swoje twierdzenia marketingowe. Standardowe próbki testowe często korzystają z doskonałych, sztywnych podkładów. Nie odzwierciedlają one rzeczywistych warunków fabrycznych. Spraw, aby dostawca uruchomił złożony, gęsty plik cyfrowy. Muszą używać konkretnych cekinów i tkanin podstawowych. Jeśli odmówią pobrania próbek niestandardowych, natychmiast usuń ich z krótkiej listy.
Umowy dotyczące wsparcia posprzedażowego i poziomu usług (SLA) definiują długoterminowy sukces. Oceń prawdziwe zaangażowanie dostawcy w szkolenie operatorów. Podstawowe ręczne przełączenia są niewystarczające. Muszą nauczyć personel technik kalibracji specyficznych dla materiału. Zapytaj ich, jak wyregulować czas cięcia materiałów PET. Oceń ich wiedzę techniczną na podstawie ich odpowiedzi. Dobry partner pomoże Ci zmaksymalizować plony już od pierwszego dnia.
Warunki gwarancji i dostępność części wymagają dokładnej analizy. Części eksploatacyjne szybko się zużywają na skutek codziennego tarcia materiału. Ostrza tnące stępiają się po kilku milionach uderzeń. Specjalistyczne igły trzaskają podczas biegu z ciężkim dżinsem. Stopki podajnika zużywają się pod wpływem ciągłego kontaktu z tworzywem sztucznym. Sprawdź lokalne poziomy zapasów tych konkretnych części. Upewnij się, że części zamienne są łatwo dostępne w Twoim regionie. Dwa tygodnie oczekiwania na maleńkie ostrze rujnują harmonogramy produkcji.
Poproś o niestandardowy przebieg próbny przy użyciu najtrudniejszego materiału.
Zażądaj demonstracji na żywo systemów diagnostyki błędów.
Przejrzyj harmonogram konserwacji zapobiegawczej mechanizmów podajnika.
Sprawdź poziom lokalnych zapasów materiałów eksploatacyjnych ostrzy tnących.
Utwórz standardową listę kontrolną oceny technicznej dla swojego zespołu zaopatrzenia. Powinni używać tego narzędzia podczas wszystkich demonstracji maszyn na żywo. Ścisła lista kontrolna zmusza dostawców do stawienia czoła rzeczywistym wyzwaniom operacyjnym. Uniemożliwia to odwrócenie uwagi przedstawicieli handlowych od ograniczeń mechanicznych. Skrupulatnie dokumentuj każdy wynik testu w celu późniejszego porównania.
Prawdziwy zwrot z inwestycji w Twój sprzęt zależy całkowicie od synergii materiałowej. Specyfikacje sprzętu muszą idealnie odpowiadać zamierzonym materiałom produkcyjnym. Niedopasowane konfiguracje powodują niekończącą się frustrację i straty finansowe. Dokładne planowanie całkowicie zapobiega takim skutkom.
Pamiętaj, że żadna komercyjna maszyna nie działa jak magiczne rozwiązanie typu „plug and play”. Nie można bezbłędnie obrabiać wszystkich tkanin bez dokonywania mechanicznych regulacji. W przypadku serii wysokowydajnych absolutnie niezbędna jest interwencja kompetentnego operatora. Szkolenie personelu jest tak samo ważne, jak zakup dobrego sprzętu.
Zachęcamy do podjęcia natychmiastowych działań. Już dziś zamów niestandardowe próbki materiałów od wybranych dostawców. Zmuś ich, aby zademonstrowali prawdziwe możliwości sprzętu w stresujących warunkach. Pobierz listę kontrolną oceny technicznej przed zaplanowaniem demonstracji na żywo. Dokonuj świadomych wyborów, aby zapewnić opłacalną i skalowalną produkcję dla swojej firmy.
Odp.: Większość standardowych maszyn podlega surowym ograniczeniom fizycznym. Chociaż przykręcane cekiny z pewnością istnieją, często mają problemy z wyczuciem czasu. Fabrycznie zbudowane maszyny ze zintegrowanymi protokołami podawania cekinów zazwyczaj zapewniają doskonałą synchronizację. Odczuwają znacznie niższy wskaźnik defektów. W urządzeniach przykręcanych często brakuje złożonej integracji oprogramowania potrzebnej do dokładnego wykrywania upuszczonych elementów podczas pracy z dużą prędkością.
Odp.: Oprogramowanie do digitalizacji musi uwzględniać konkretną fizyczną średnicę cekinu. Zapobiega to uderzeniu igły w zewnętrzną plastikową obręcz. Uderzenie igłą natychmiast rozbija element. Grubsze materiały wymagają szerszego rozstawu ściegów. Musisz także zaprogramować specjalne ściegi skokowe, aby uwzględnić ruch podajnika pomiędzy miejscami docelowymi.
Odp.: Problemy te powodują kilka typowych przyczyn. W podajniku często gromadzi się elektryczność statyczna. Jest to szczególnie częste w przypadku suchych materiałów PET. Zużyte ostrza tnące nie oddzielają dokładnie kawałków. Dodatkowo może wystąpić niezgodność mechaniczna. Prędkość obrotowa urządzenia może po prostu przekroczyć maksymalną mechaniczną prędkość dozowania podajnika.


