
cerca
Elija su sitio
Global
Redes Sociales


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-18 Origen: Sitio


En la producción textil comercial, una operación es tan rentable como su fiabilidad diaria. A La máquina bordadora de lentejuelas se convierte en una gran responsabilidad si no puede procesar diversos materiales sin causar frecuentes tiempos de inactividad. La elección de materiales dicta directamente los pasos esenciales de calibración de la máquina. La composición química de sus lentejuelas controla las velocidades máximas de producción. Mientras tanto, la densidad del tejido base influye en las tasas generales de defectos. Ignorar estas variables críticas conduce inevitablemente a que se salten puntos, se rompan agujas y se arruinen las prendas. Esta guía sirve como marco práctico de evaluación técnica para gerentes de producción y equipos de adquisiciones. Descubrirá cómo evaluar con precisión las capacidades del equipo. Le ayudaremos a alinear las especificaciones de hardware con necesidades de materiales complejas. Al comprender estas interacciones mecánicas, podrá tomar decisiones de compra claras y basadas en datos. Exploremos exactamente cómo el comportamiento de la tela y la química de las lentejuelas influyen en el éxito mecánico en la fábrica.
La compatibilidad impulsa el rendimiento: Los tipos de lentejuelas no coincidentes (p. ej., PVC versus PET) y los mecanismos de alimentación representan la mayoría de las puntadas saltadas y las roturas de hilo.
La tela base dicta la calibración: la transición de tejidos rígidos a tejidos de punto muy elásticos requiere ajustes de tensión especializados y estabilizadores adecuados para evitar arrugas bajo el peso de los diseños de lentejuelas.
La alineación de las especificaciones es fundamental: evaluar las especificaciones precisas de las máquinas de bordar con lentejuelas , como alimentadores de lentejuelas dobles y prensatelas motorizados, es obligatorio para una producción escalable.
Validación del proveedor: un confiable de máquinas de bordar con lentejuelas proveedor debe proporcionar una prueba de concepto mediante muestreo personalizado de los materiales de destino específicos, no solo muestras de prueba estándar.
Ignorar la compatibilidad de los materiales genera graves costos ocultos en toda su planta de producción. Los reemplazos frecuentes de agujas agotan rápidamente su presupuesto de mantenimiento diario. Cada aguja rota detiene la máquina por completo. Los operadores deben volver a enhebrar el sistema y realinear el diseño con cuidado. Las altas tasas de desperdicio desperdician prendas de vestir costosas. Las telas arruinadas no se pueden recuperar si una aguja las perfora incorrectamente. La fatiga del operador aumenta rápidamente en estas condiciones. Los miembros del personal se sienten frustrados cuando deben arreglar constantemente hilos rotos. Estos costos ocultos erosionan los márgenes de ganancias más rápido que los gastos de servicios públicos básicos.
Debes definir criterios claros de éxito para tus operaciones comerciales. Una configuración exitosa establece una base confiable para la producción en masa. Su equipo debería mantener fácilmente velocidades de más de 700 revoluciones por minuto (RPM). Debe alcanzar esta velocidad sin dejar caer lentejuelas. También se debe evitar fallos repentinos de tensión del hilo. La velocidad constante garantiza plazos de entrega predecibles. Los horarios predecibles mantienen satisfechos a sus clientes principales. Si su hardware le obliga a reducir la velocidad por debajo de 500 RPM, perderá ventajas competitivas cruciales.
Muchos compradores suponen que el hardware moderno resuelve automáticamente todos los problemas de producción. La realidad de la fabricación comercial es bastante diferente. Podrías invertir mucho en un Máquina de bordar con tecnología de bordado avanzada . Sin embargo, un hardware superior no puede compensar una mala selección de materiales. Las máquinas complejas requieren entradas precisas para funcionar correctamente. El hardware no puede corregir los parámetros de digitalización incorrectos. No puede forzar mágicamente una lentejuela pesada sobre una tela endeble. Debe hacer coincidir activamente sus materiales con los límites mecánicos de su equipo. Los operadores expertos siguen siendo su mejor activo para mantener altos rendimientos.
La química de las lentejuelas influye significativamente en la calibración diaria del alimentador. Comparemos los materiales comunes de PET y PVC. El PVC ofrece una rigidez mecánica distintiva durante la alimentación a alta velocidad. Corta limpiamente y resiste la flexión. El PET ofrece una excelente alternativa respetuosa con el medio ambiente. Sin embargo, el PET suele ser muy sensible al calor. Esta sensibilidad requiere ajustes de calibración específicos. Su cortadora y alimentador deben funcionar de manera diferente para PET. La hoja de corte genera fricción durante los golpes rápidos. Esta fricción derrite ligeramente los bordes del PET. Luego, la electricidad estática se acumula rápidamente dentro del camino de alimentación. La estática provoca cortes incompletos y atasca la unidad dispensadora por completo. Los operadores deben regular la humedad de la fábrica para combatir esta acumulación de estática.
Las variaciones de tamaño y forma exigen una cuidadosa atención mecánica. La alimentación de microlentejuelas de entre 2 mm y 3 mm requiere una precisión extrema. El alimentador debe empujar estas pequeñas piezas sin desalinear el orificio central. Las formas grandes o personalizadas de hasta 9 mm exigen espacios libres más amplios para el alimentador. Las lentejuelas pesadas tienen más inercia durante la dispensación. Si haces funcionar la máquina demasiado rápido, la inercia lanza la lentejuela más allá de la aguja. Debe programar velocidades de avance más lentas para diámetros más grandes.
Las lentejuelas ahuecadas se comportan de manera completamente diferente a las lentejuelas planas. Las variedades ahuecadas requieren distintos ajustes de altura del prensatelas. Una forma de copa añade volumen tridimensional a la superficie de la tela. El prensatelas debe pasar con seguridad por este borde elevado. Los recorridos de alta velocidad aplastarán fácilmente los materiales ahuecados si las alturas siguen siendo incorrectas. El plástico triturado arruina el atractivo visual de la prenda final.
Recomendamos protocolos estrictos de mitigación de riesgos para todos los operadores. Indique a su personal que verifique diariamente los niveles exactos de tolerancia. Deberían probar minuciosamente la unidad dispensadora de lentejuelas. Haga esto antes de aceptar grandes tiradas de producción. Ejecute una pequeña tira de muestra utilizando el archivo de diseño exacto. Este sencillo paso de verificación evita fallos masivos en lotes. También identifica las cuchillas de corte desgastadas antes de que provoquen atascos importantes.
La aplicación de patrones de lentejuelas pesados crea una intensa tensión mecánica. Un La máquina de bordar tiene dificultades al procesar telas livianas o muy elásticas. La seda y el spandex se estiran de manera impredecible bajo rápidas punciones con agujas. El peso de los discos de plástico arrastra la tela hacia abajo. Debe mantener la tensión de encuadre adecuada en todo momento. Los operadores deben utilizar aros magnéticos especializados para tejidos elásticos delicados. Estos aros distribuyen la tensión de manera uniforme sin aplastar las fibras.
El papel de los estabilizadores en este proceso es absolutamente innegociable. Debe utilizar estabilizadores recortables o desprendibles de alta calidad. Los respaldos recortados brindan soporte estructural permanente para prendas elásticas. Los soportes desgarrables funcionan mejor para tejidos rígidos. Estas capas evitan que se produzcan arrugas agresivas bajo diseños densos. Si omite el estabilizador, el diseño colapsará hacia adentro sobre sí mismo.
La fricción y el calor de la aguja presentan desafíos operativos separados. Los materiales de base densos atrapan el calor excesivo durante tiradas largas. Piense en prendas de mezclilla pesada o de cuero grueso. Combinarlos con accesorios de lentejuelas aumenta exponencialmente la fricción de la aguja. Esta intensa fricción destruye rápidamente los hilos de poliéster estándar. La trituración del hilo detiene la producción al instante.
Recomendamos encarecidamente utilizar tipos de agujas específicos para estas aplicaciones. Las agujas recubiertas de titanio resisten eficazmente la acumulación de calor. Se deslizan a través de materiales densos con mínima resistencia. También debe seleccionar los tamaños de aguja adecuados. Utilice una aguja más grande, como una 90/14, para aplicaciones de mezclilla. El tamaño adecuado mitiga directamente la destrucción del hilo. También evita que la tela se rompa durante los movimientos rápidos del marco.
Tipo de tela base |
Estabilizador recomendado |
Tamaño/tipo óptimo de aguja |
Requisito de tensión |
|---|---|---|---|
Tejidos ligeros (spandex) |
Corte medio |
Bolígrafo 75/11 |
Bajo a Medio |
Tejidos estándar (algodón) |
Desmontable estándar |
75/11 Afilado |
Medio |
Peso pesado (mezclilla/lona) |
Corte pesado |
90/14 Titanio Afilado |
Alto |
Delicado (Seda/Organza) |
Soluble en agua |
Microtex 70/10 |
Muy bajo |
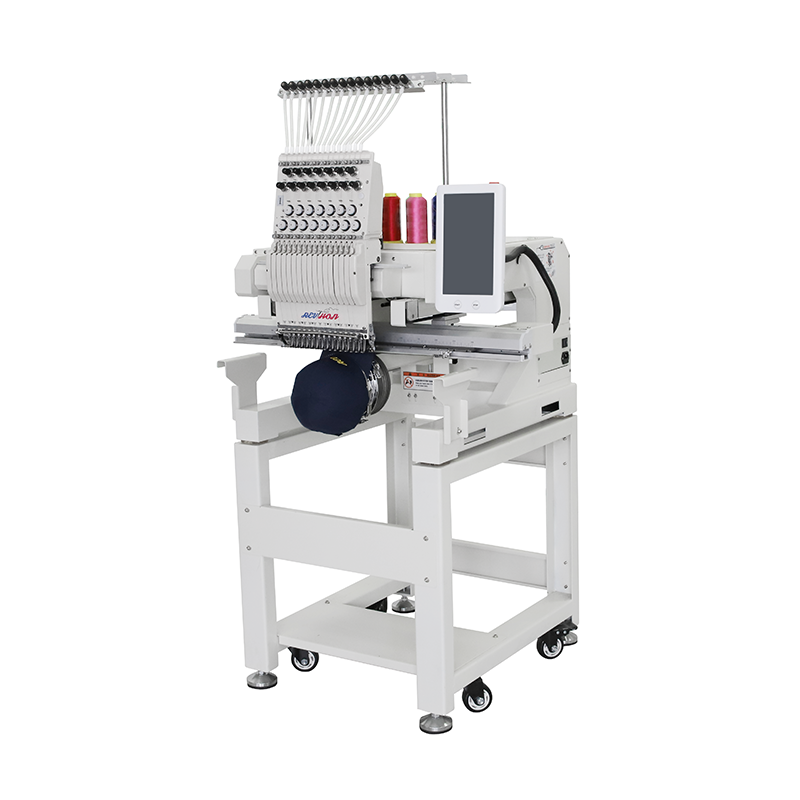
Necesita lentes de hardware transparentes durante la evaluación de su equipo. Primero, examine detenidamente los tipos de comederos disponibles. Los dispositivos de una, dos o múltiples lentejuelas en una sola aguja ofrecen diferentes capacidades. Los alimentadores dobles permiten dos tamaños o colores diferentes en un diseño. Los alimentadores neumáticos proporcionan una potencia de empuje robusta y constante. Sin embargo, requieren compresores de aire externos y líneas aéreas dedicadas. Los alimentadores electrónicos impulsados por motor ofrecen una precisión superior. Utilizan motores paso a paso para empujar el material perfectamente en todo momento. Esta precisión es muy importante cuando se utilizan microlentejuelas de 3 mm.
La mecánica del prensatelas es igualmente crítica para la versatilidad del material. Busque prensatelas ajustables independientemente. Algunos modelos avanzados cuentan con control de altura del prensatelas motorizado. Deben adaptarse perfectamente a los distintos espesores de tejido. Las telas base y las capas de lentejuelas cambian rápidamente en un solo diseño. Preciso Las especificaciones de la máquina de bordar lentejuelas dictan exactamente qué tan bien su hardware maneja estas variaciones. Un pie independiente garantiza que el lado de costura estándar no aplaste el delicado lado de plástico.
El software y los sistemas de control son tan importantes como el hardware físico. Evalúe cuidadosamente el panel de control a bordo durante sus demostraciones. Debería permitir ajustes de tensión en tiempo real durante las carreras activas. Las sólidas capacidades de diagnóstico de errores siguen siendo vitales para los operadores. La detección automática de caídas de lentejuelas salva innumerables prendas arruinadas. El software debería detener la máquina inmediatamente si una pieza no avanza. Esto evita grandes espacios en el diseño terminado.
Considere el delicado equilibrio entre escalabilidad y complejidad. Las máquinas altamente versátiles requieren mayores presupuestos de mantenimiento. Contienen más piezas móviles y placas de circuitos complejas. También exigen operadores altamente capacitados para administrar estas funciones. Debe sopesar estas demandas operativas con sus necesidades de producción reales. No compre un sistema complejo de alimentación múltiple si solo ejecuta diseños planos básicos.
Característica |
Sistemas de accionamiento neumático |
Sistemas electrónicos de accionamiento de motores |
|---|---|---|
Fuente de energía |
Compresor de aire externo |
Motores paso a paso internos |
Nivel de precisión |
Moderado (propenso a caídas de presión del aire) |
Muy alto (controlado digitalmente) |
Necesidades de mantenimiento |
Revise las líneas de aire y purgue las válvulas de humedad. |
Mantenga los sensores limpios, actualice el software |
Mejor caso de uso |
Lentejuelas planas estándar de 5 mm a 7 mm |
Microlentejuelas (2 mm) y formas complejas |
Nunca base su decisión de compra únicamente en folletos de ventas brillantes. Debe exigir una prueba rigurosa de 'prueba de concepto'. Un confiable El proveedor de máquinas de bordar con lentejuelas demostrará felizmente sus afirmaciones de marketing. Las muestras de prueba estándar suelen utilizar soportes rígidos y perfectos. No representan las condiciones de fábrica del mundo real. Haga que el proveedor ejecute un archivo digitalizado complejo y denso. Deben utilizar tus lentejuelas y tejidos de base específicos. Si rechazan el muestreo personalizado, elimínelos de su lista corta inmediatamente.
El soporte posventa y los acuerdos de nivel de servicio (SLA) definen el éxito a largo plazo. Evaluar el verdadero compromiso del proveedor con la capacitación de los operadores. Las entregas manuales básicas son insuficientes. Deben enseñar a su personal técnicas de calibración específicas del material. Pregúnteles cómo ajustar la sincronización del cortador para materiales PET. Evalúe sus conocimientos técnicos en función de sus respuestas. Un buen socio le ayuda a maximizar el rendimiento desde el primer día.
Los términos de la garantía y la disponibilidad de piezas necesitan un examen minucioso. Las piezas consumibles se desgastan rápidamente debido a la fricción diaria del material. Las hojas de corte se desafilan después de unos pocos millones de golpes. Las agujas especializadas se rompen durante las tiradas de mezclilla pesada. Las patas del comedero se desgastan por el contacto constante con el plástico. Verifique los niveles de existencias locales para estas piezas específicas. Asegúrese de que los componentes de repuesto sigan disponibles en su región. Esperar dos semanas por una hoja diminuta arruina los cronogramas de producción.
Solicite una muestra personalizada utilizando su tejido más difícil.
Exija una demostración en vivo de los sistemas de diagnóstico de errores.
Revisar el cronograma de mantenimiento preventivo de los mecanismos alimentadores.
Verifique los niveles de inventario local de hojas de corte consumibles.
Cree una lista de verificación de evaluación técnica estandarizada para su equipo de adquisiciones. Deberían utilizar esta herramienta durante todas las demostraciones de máquinas en vivo. Una lista de verificación estricta obliga a los proveedores a abordar los desafíos operativos del mundo real. Evita que los representantes de ventas desvíen la atención de las limitaciones mecánicas. Documente meticulosamente los resultados de cada prueba para compararlos más adelante.
El verdadero retorno de la inversión de su equipo depende completamente de la sinergia de materiales. Las especificaciones de hardware deben alinearse perfectamente con los materiales de producción previstos. Las configuraciones no coincidentes causan frustración y pérdidas financieras infinitas. Una planificación cuidadosa evita estos resultados por completo.
Recuerde que ninguna máquina comercial actúa como una solución mágica 'plug-and-play'. No se pueden procesar todos los tejidos sin problemas sin realizar ajustes mecánicos. La intervención de un operador informado sigue siendo absolutamente esencial para las tiradas de alto rendimiento. Capacitar a su personal es tan importante como comprar un buen hardware.
Le animamos a tomar medidas inmediatas. Solicite hoy mismo series de muestras de materiales personalizadas a sus proveedores preseleccionados. Empújelos a demostrar verdaderas capacidades de hardware en condiciones estresantes. Descargue una lista de verificación de evaluación técnica antes de programar demostraciones en vivo. Tome decisiones informadas para asegurar una producción rentable y escalable para su negocio.
R: La mayoría de las máquinas estándar enfrentan restricciones físicas estrictas. Si bien ciertamente existen dispositivos de lentejuelas atornillables, a menudo tienen problemas con la sincronización. Las máquinas construidas en fábrica con protocolos de alimentación de lentejuelas integrados generalmente ofrecen una sincronización superior. Experimentan tasas de defectos significativamente más bajas. Los dispositivos atornillados a menudo carecen de la compleja integración de software necesaria para detectar con precisión las piezas caídas durante los recorridos a alta velocidad.
R: El software de digitalización debe tener en cuenta el diámetro físico específico de la lentejuela. Esto evita que la aguja golpee el borde de plástico exterior. Un golpe de aguja rompe la pieza al instante. Los materiales más gruesos requieren un espacio entre puntadas más amplio. También debe programar puntadas de salto específicas para acomodar el movimiento del alimentador entre ubicaciones.
R: Varios culpables comunes causan estos problemas. Con frecuencia se acumula electricidad estática en el alimentador. Esto es especialmente común con materiales de PET secos. Las cuchillas de corte desgastadas no logran separar las piezas limpiamente. Además, es posible que tenga un desajuste mecánico. Las RPM de la máquina podrían simplemente exceder la velocidad máxima de dosificación mecánica del alimentador.


