
近い
サイトを選択してください
グローバル
ソーシャルメディア


機器をアップグレードすると、必要なビジネスの拡大が促進されます。これは、成長を続けるショップにとって、大きな運営上の変化を意味します。ただし、理論上の最大速度は、野心的な購入者を誤解させることがよくあります。メーカーは、毎分 1,000 針を超えるモーターのピーク速度を大々的に宣伝しています。しかし、実際の製造現場の歩留まりがこのピークを反映することはほとんどありません。運用上のボトルネックにより、遅延が頻繁に発生します。コマの移動、糸切り、色の変更には貴重な時間がかかります。真の値を計算するには現実的なフレームワークが必要です 三頭刺繍機出力。この記事では、隠れたダウンタイムの要因を明らかにします。これは、この構成が商用ボリュームの要件に一致するかどうかを評価するのに役立ちます。本番環境の計算、主要な変数、および実際の実装リスクを分析します。
最大ステッチ数/分 (SPM) に依存すると、ROI 計算に欠陥が生じます。 1,000 SPM で回転するモーターは、紙の上では印象的に見えます。実際には、針はこの一定の速度で布地を安全に貫通することはできません。パンタグラフはステッチ間で衣類を物理的に移動させる必要があります。幅広のサテンステッチでは、フレームの動きを遅くする必要があります。自動トリムと色の変更により、縫製プロセスが完全に停止します。日々の生産量を過大評価すると、締め切りを逃し、クライアントの不満につながります。
実際の走行速度に基づいて計算を標準化する必要があります。ほとんどの経験豊富なオペレータは、機器を 700 ~ 850 SPM で運転します。この控えめな範囲により、糸切れが最小限に抑えられます。また、複雑な生地でもステッチの品質を維持します。現実的な時間当たりの衣服数 (GPH) を計算するには、構造化されたアプローチが必要です。
ダウンタイム要因には、ロード、アンロード、および軽度のスレッド中断が考慮されます。基本シナリオを検討してみましょう。左胸には標準的な10,000ステッチのロゴが入っています。装置を 750 SPM で稼働させます。
10,000 ステッチのデザイン
| メトリクス | 計算ステップ | 結果のベースライン時間出力 |
|---|---|---|
| 実践的なSPM | オペレータによる設定で安定した生産を実現 | 750 ステッチ/分 |
| 1 時間あたりのサイクル数 | (750 × 60) ÷ 10,000 | 4.5 サイクル |
| 総生産高 | 4.5サイクル×3ヘッド | 13.5 衣服 |
| 純生産高 | 13.5 − 25% ダウンタイム係数 | 約1時間あたり10着 |
マルチヘッド システムは共有ドライブ シャフトで動作します。 3 つのヘッドが完璧に連動して縫います。これにより、明らかな機械的脆弱性が生じます。 1 つのヘッドで糸が切れると、3 つのヘッドすべてが停止します。単一ヘッド障害に比べて、3 倍の生産時間が失われます。 1 本の針の動きによって、ランニング全体のペースが決まります。
これを最弱リンクの法則と呼びます。プレミアムスレッドが必須になります。適切な張力は毎日の生産量にとって非常に重要です。自動糸切り速度もサイクルタイムに影響します。古いモデルでは、針のトリムと交換に数秒かかります。最新のシステムは、色の変更を数分の一秒で実行します。これらの微小遅延は、8 時間のシフトの間に急速に蓄積されます。
最終的な生産量はオペレーターによって決定されます。アイドル状態のマシンは収益をゼロにします。オペレーターは厳密なフープアヘッド戦略を採用する必要があります。現在のサイクルが実行されている間に、次の 3 つの衣服にフープをかけなければなりません。マシンが終了すると、オペレーターはすぐにフレームを交換します。器具は、新たにフープされたアイテムを待ってはなりません。
フレームの種類は、毎日のシフトの成果に大きく影響します。管状フレームにより、高速かつ流体の積載が可能になります。キャップ フレームには、より多くの物理的な操作が必要です。アセンブリ全体をチューブラー モードからキャップ モードに変更するには、かなりの時間がかかります。フレームタイプごとに注文をグループ化することで、不必要なシフト途中の切り替えを防ぎます。
デジタル化が不十分だと商業生産物が台無しになります。経験の浅いデジタイザーは、ファイルに過剰なジャンプステッチを残すことがよくあります。マシンはジャンプするたびに糸をトリミングする必要があります。不要なトリムを行うたびにモーターが停止します。ファイルが不適切にデジタル化されている場合は、実行速度を下げる必要があります。
設計構造は歩留まりに直接影響します。密なタタキ縫いにより、ミシンの高速運転が可能になります。針を刺す間にフレームは非常に小さな動きをします。逆に、長いサテンステッチでは、より広いフレームトラベルが必要になります。シンプルなサテンのテキストは、同じステッチ数のコンパクトな塗りつぶし形状よりも縫製に時間がかかります。
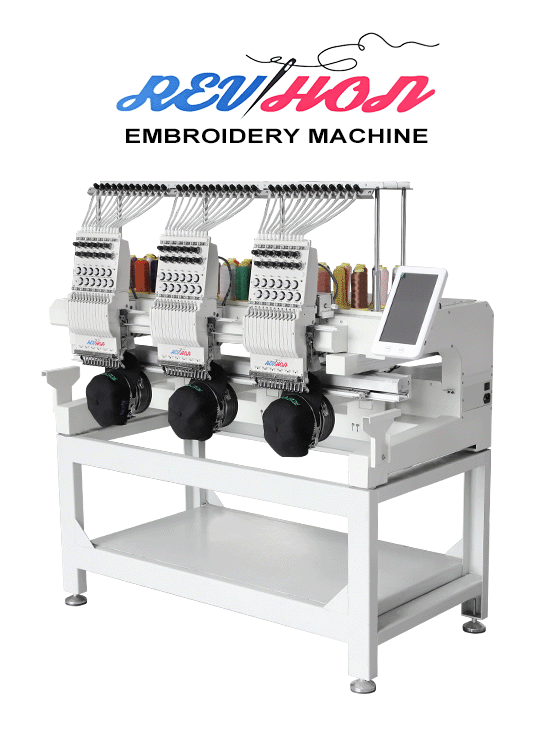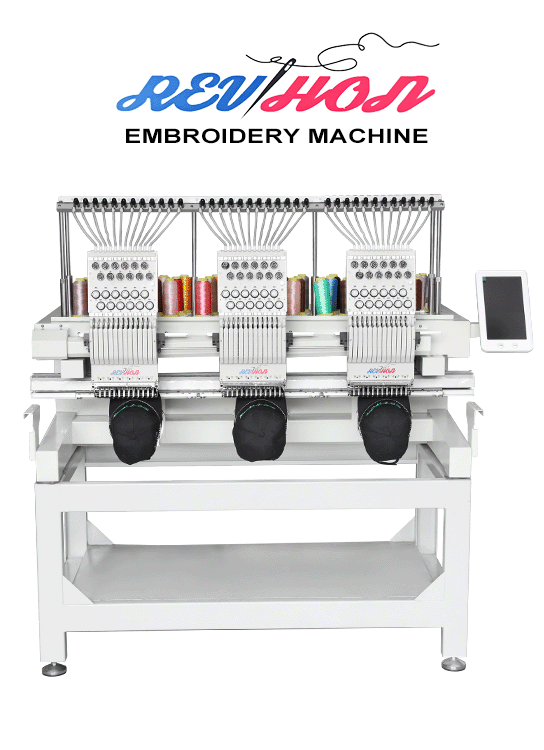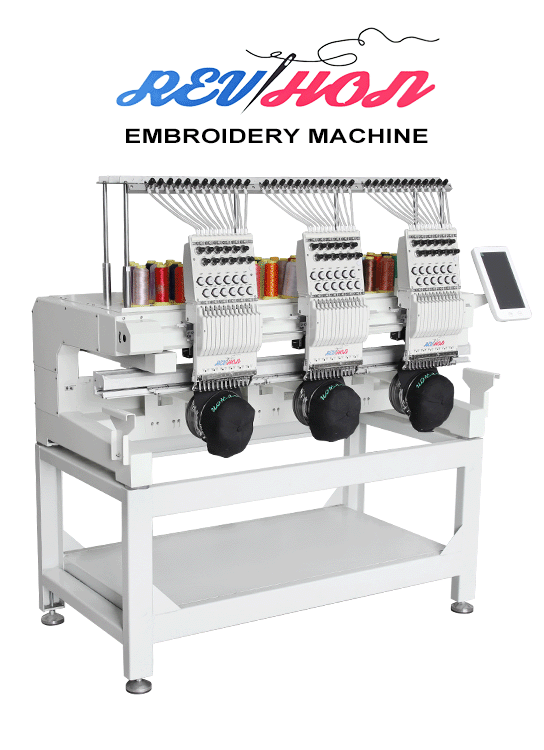
シングルヘッドユニットから 3 ヘッド刺繍機が ビジネス モデルを変えます。シングルヘッドはプロトタイピングに優れています。パーソナライゼーションや 1 回限りのギフトが主流です。ただし、30 点の企業アパレルの注文を 1 つのヘッドで処理するには、何時間も無駄になります。トリプル構成により、小規模から中規模のバッチ処理が標準化されます。これは、小売のカスタマイズと工業生産の間のギャップを橋渡しします。
3 頭と 4 頭または 6 頭の選択肢を比較検討する必要があります。 3 ヘッドでは、物理的な設置面積が大幅に小さくなります。専用の電源インフラストラクチャが少なくて済みます。これはスペースの制約が厳しい店舗に適しています。マルチヘッドが大きいほど、生のボリュームが大きくなります。また、ダウンタイムのペナルティも大きくなります。 6 ヘッドの糸切れにより 6 枚の衣類が同時に停止します。複雑な設計では、このリスクが増大します。
成功している企業の多くは、ハイブリッド ショップ アプローチを採用しています。大量の均一な実行のためにマルチヘッドユニットを組み合わせます。これらは、ローカライズされた名前やモノグラムに対してシングルヘッドユニットをアクティブに保ちます。この戦略により、施設全体の生産量が最大化されます。これにより、単一の複雑な帽子が主要な生産ラインを妨げることを防ぎます。
より重い機器を設置するには物理的な準備が必要です。床の重量負荷が本当に懸念されます。これらのユニットの重さは数百ポンドです。標準的な住宅用床材は、集中的な圧力がかかると反る場合があります。振動管理には頑丈な工業用スタンドが必要です。過度の振動により、ステッチ位置が損なわれます。また、特定の電圧および相電力要件も確保する必要があります。
ネットワークとソフトウェアの統合により、日常業務が効率化されます。 USB 転送のボトルネックを回避したい。最新のデジタル化ソフトウェアは、ローカル ネットワーク経由でデザインを端末に直接プッシュします。これにより、手動でファイルを探す必要がなくなります。これにより、オペレーターは毎回正しいデザイン改訂を縫製できるようになります。
メンテナンスのオーバーヘッドが大幅に増加します。これで、3 つの異なるボビン ケースを管理できるようになりました。 3 セットの上糸張力を校正する必要があります。フックのタイミングはシングルヘッドユニットに比べて複雑になります。厳密な潤滑スケジュールにより、致命的な機械的故障が防止されます。毎週時間をかけて徹底的な掃除と注油を行う必要があります。
ドライブのアーキテクチャは長期的な信頼性を決定します。サーボ モーターとステッピング モーターを比較します。サーボモーターによりスムーズな加速を実現します。安価なステッピング モーターよりもはるかに優れた連続マルチシフト耐久性を実現します。高速走行時の内部振動を低減します。
パンタグラフのクリアランスにより、製品カタログが決まります。最大縫製フィールドを最も一般的な出力要件に合わせます。 X/Y フィールドが小さいと、ジャケットの背面デザインが制限されます。端に移動するときは、パンタグラフが物理シャーシを通過していることを確認してください。
キャップ システムの安定性を慎重に評価してください。 Hat は最も大量の登録エラーを生成します。薄っぺらな 270 度のキャップ システムは、動作中に曲がります。針が曲がったり折れたりする原因となります。剛性の高いキャップドライバーにより、曲面でもきれいなレタリングが可能です。
最終候補リストに入れるとき 3 ヘッド刺繍機、ベンダーのサポートを優先します。地元の技術者がアクセスできるため、災害シナリオが最小限に抑えられます。国内の部品在庫でビジネスを継続します。海外の交換用ボードを 3 週間待つと、生産スケジュールが台無しになります。
真の出力は、機械の仕組み、オペレーターのワークフロー、インテリジェントなデジタル化の副産物として残ります。モーターの最大速度に頼って毎日の生産量を予測することはできません。糸切れとフープの効率を管理することが成功を左右します。マルチヘッド機器の同期の性質を理解することは、コストのかかる遅延を回避するのに役立ちます。
購入を完了する前に、事前に対策を講じてください。ベンダーにライブ デモンストレーションをリクエストします。特定のカスタマイズされた本番ファイルを実行するよう要求します。事前に最適化されたメーカーテストファイルは受け入れないでください。実際のサイクルの開始から終了までの時間を計測します。これにより、商業的な期待に対する実際のパフォーマンスが検証されます。
A: 毎分 750 針で動作する標準 7,000 ステッチ設計に基づいて、ミシンは 1 時間あたり約 6.4 サイクルを完了します。 3 人の頭数を掛けると、総生産量は 19 着になります。積み降ろしのための 20% のダウンタイムを考慮すると、現実的な正味生産量は 1 時間あたり平均 15 枚となります。
A: 通常、1 人の熟練したオペレーターが 1 台の 3 ヘッドマシンを効率的に管理します。ワークフローのダイナミクスには、継続的なプリフープが必要です。機械が現在のバッチを縫製している間、オペレーターは次の 3 つの衣類にフープをかけます。この重複によりアイドル時間が防止され、日々の生産が最大化されます。
A: いいえ。標準的なマルチヘッド マシンは、単一の中央ドライブ シャフトとパンタグラフを共有します。まったく同じデザインをすべての頭に同時に縫い付けます。フレームはすべての衣類を一緒に動かします。異なるヘッドに異なるロゴを同時に縫い付けることはできません。
A: 平均的なユニットには、幅約 6 フィート、奥行き約 3 フィートの設置面積が必要です。また、機械の周囲に少なくとも 3 フィートの空間を追加する必要があります。これにより、パンタグラフの動きが制限されず、オペレーターがフーピングやメンテナンスに快適にアクセスできるようになります。


