
vicino
Scegli il tuo sito
Globale
Mezzi sociali


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 07/10/2026 Origine: Sito


L'aggiornamento delle apparecchiature favorisce il necessario ridimensionamento aziendale. Rappresenta un cambiamento operativo importante per qualsiasi negozio in crescita. Tuttavia, le velocità massime teoriche spesso fuorviano gli acquirenti ambiziosi. I produttori pubblicizzano fortemente velocità di picco del motore superiori a 1.000 punti al minuto. Tuttavia, il rendimento effettivo in fabbrica raramente riflette questo picco. I colli di bottiglia operativi causano frequenti ritardi. I movimenti del telaio, i tagli del filo e i cambi di colore consumano tempo prezioso. Hai bisogno di un quadro realistico per calcolare il vero uscita della macchina da ricamo a tre teste . Questo articolo svela i fattori nascosti dei tempi di inattività. Ti aiuta a valutare se questa configurazione corrisponde ai tuoi requisiti di volume commerciale. Analizzeremo i calcoli di produzione, le variabili fondamentali e i rischi di implementazione nel mondo reale.
Affidarsi al numero massimo di punti al minuto (SPM) crea calcoli del ROI errati. Un motore che gira a 1.000 giri al minuto sembra impressionante sulla carta. In pratica, l'ago non può penetrare in sicurezza nel tessuto a questa velocità costante. Il pantografo deve spostare fisicamente il capo tra i punti. I punti pieni larghi richiedono movimenti del telaio più lenti. Le rifiniture automatiche e i cambi di colore interrompono completamente il processo di cucitura. Sopravvalutare la produzione giornaliera porta a scadenze mancate e clienti frustrati.
È necessario standardizzare i calcoli in base alle velocità di corsa pratiche. Gli operatori più esperti utilizzano le loro apparecchiature tra 700 e 850 SPM. Questo intervallo conservativo riduce al minimo le rotture del filo. Preserva inoltre la qualità del punto su tessuti complessi. Il calcolo realistico degli indumenti all’ora (GPH) richiede un approccio strutturato.
I fattori di inattività tengono conto del caricamento, dello scaricamento e delle rotture minori del thread. Esaminiamo uno scenario di base. Hai un logo standard sul petto a sinistra da 10.000 punti. Fai funzionare l'attrezzatura a 750 SPM.
Produzione oraria di base per del disegno da 10.000 punti
| metrico | della fase di calcolo | il risultato |
|---|---|---|
| SPM pratico | Impostato dall'operatore per una produzione stabile | 750 punti al minuto |
| Cicli all'ora | (750×60) ÷ 10.000 | 4.5 Cicli |
| Produzione lorda | 4,5 Cicli × 3 Teste | 13.5 Indumenti |
| Produzione netta | 13,5 − 25% Fattore di inattività | ca. 10 capi all'ora |
I sistemi multitesta funzionano su un albero motore condiviso. Le tre teste cuciono perfettamente all'unisono. Ciò crea una vulnerabilità meccanica distinta. Una rottura del filo su una testa mette in pausa tutti e tre. Perdi il triplo del tempo di produzione rispetto a un guasto a una sola testa. Un ago in difficoltà detta il ritmo dell’intera corsa.
La chiamiamo regola del collegamento più debole. Rende obbligatorio il thread premium. Il corretto tensionamento diventa fondamentale per la resa giornaliera. Anche le velocità di taglio automatico del filo influiscono sui tempi del ciclo. I modelli più vecchi impiegano diversi secondi per tagliare e scambiare gli aghi. I sistemi moderni eseguono cambi di colore in frazioni di secondo. Questi micro-ritardi si accumulano rapidamente nell’arco di un turno di otto ore.
Il tuo operatore determina il volume di produzione finale. Una macchina inattiva genera entrate pari a zero. Gli operatori devono adottare una rigorosa strategia “hoop-ahead”. Devono intelaiare i tre indumenti successivi mentre il ciclo corrente è in esecuzione. Quando la macchina termina, l'operatore cambia immediatamente i fotogrammi. L'attrezzatura non dovrebbe mai aspettare un oggetto appena intelaiato.
I tipi di frame influenzano fortemente il rendimento del tuo turno giornaliero. I telai tubolari consentono un caricamento rapido e fluido. I telai per cappelli richiedono una maggiore manipolazione fisica. Il passaggio dell'intero assieme dalla modalità tubolare alla modalità a cappuccio richiede molto tempo. Raggruppare i tuoi ordini per tipo di telaio evita inutili cambi a metà turno.
Una scarsa digitalizzazione distrugge la produzione commerciale. I digitalizzatori inesperti spesso lasciano eccessivi punti saltati nei loro file. La macchina deve tagliare il filo ad ogni salto. Ogni trim non necessario ferma il motore. I file male digitalizzati costringono ad abbassare la velocità di esecuzione.
La struttura del progetto influenza direttamente la resa. I punti di riempimento densi consentono alla macchina di funzionare a velocità più elevate. Il telaio esegue movimenti molto piccoli tra le penetrazioni dell'ago. Al contrario, i punti pieni lunghi richiedono una corsa del telaio più ampia. Il testo piatto semplice richiede più tempo per essere cucito rispetto a una forma di riempimento compatta con lo stesso numero di punti.
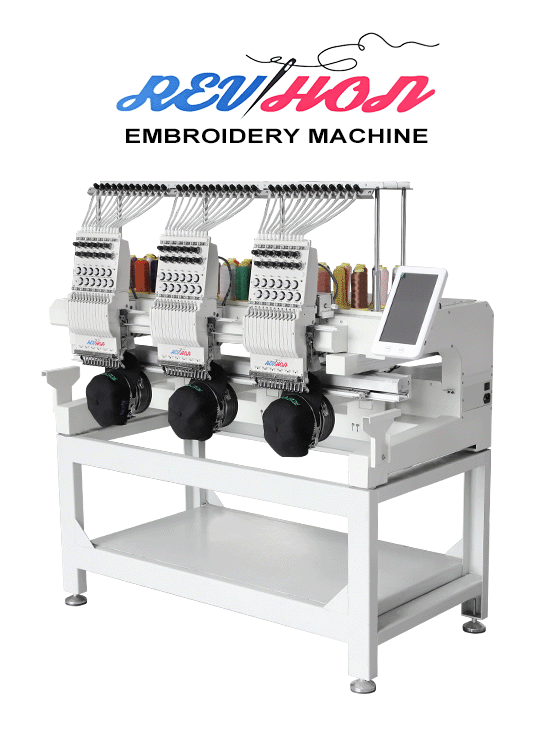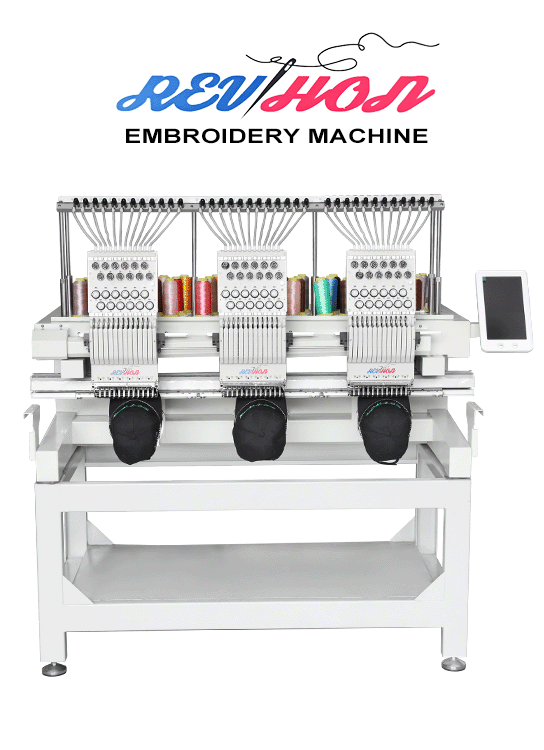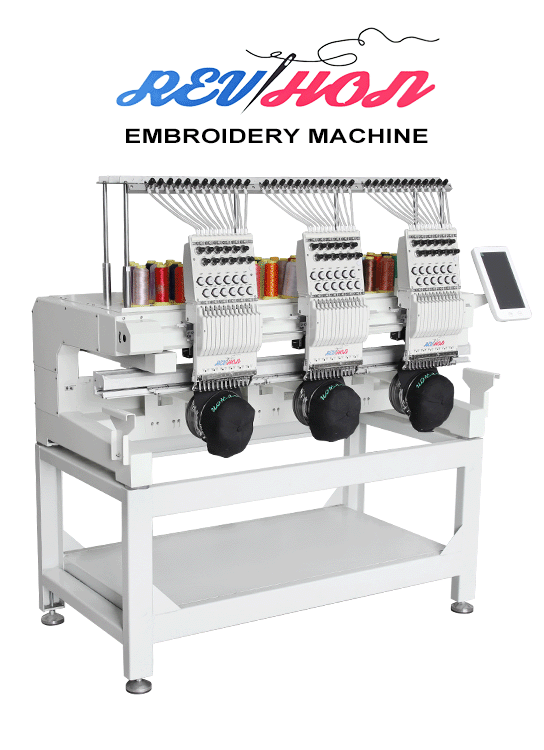
Passando da un'unità monotesta ad una La macchina da ricamo a 3 teste modifica il tuo modello di business. Le teste singole eccellono nella prototipazione. Dominano la personalizzazione e i regali unici. Tuttavia, evadere un ordine di 30 capi di abbigliamento aziendale con un unico capo fa perdere ore. La tripla configurazione standardizza l'evasione di lotti medio-piccoli. Colma il divario tra la personalizzazione della vendita al dettaglio e la produzione industriale.
È necessario valutare le alternative a 3 teste rispetto a quelle a 4 o 6 teste. Un tre teste offre un ingombro fisico molto più ridotto. Richiede un’infrastruttura energetica meno dedicata. Questo è adatto ai negozi che devono affrontare vincoli di spazio ristretti. Le multiteste più grandi promettono un volume grezzo più elevato. Prevedono inoltre sanzioni maggiori per i tempi di inattività. Una rottura del filo su una macchina a 6 teste ferma sei capi contemporaneamente. I progetti complessi amplificano questo rischio.
Molte aziende di successo adottano un approccio di negozio ibrido. Abbinano un'unità multitesta per corse uniformi in grandi quantità. Mantengono attiva un'unità monotesta per nomi e monogrammi localizzati. Questa strategia massimizza la produzione complessiva della struttura. Impedisce che un singolo cappello complesso blocchi la vostra linea di produzione primaria.
L'installazione di apparecchiature più pesanti richiede preparazione fisica. Il carico del peso sul pavimento diventa una vera preoccupazione. Queste unità pesano diverse centinaia di libbre. I pavimenti residenziali standard possono deformarsi sotto la pressione concentrata. La gestione delle vibrazioni richiede supporti industriali pesanti. Una vibrazione eccessiva rovina la registrazione del punto. È inoltre necessario garantire requisiti specifici di tensione e alimentazione di fase.
L'integrazione di rete e software semplifica le operazioni quotidiane. Vuoi evitare colli di bottiglia nel trasferimento USB. Il moderno software di digitalizzazione invia i progetti direttamente al terminale tramite una rete locale. Ciò elimina la ricerca manuale dei file. Garantisce che l'operatore cuci ogni volta la corretta revisione del disegno.
Le spese generali di manutenzione aumentano in modo significativo. Ora gestisci tre distinte custodie della bobina. È necessario calibrare tre serie di tensioni del filo superiore. Le complessità della tempistica del gancio aumentano rispetto alle unità a testa singola. Rigorosi programmi di lubrificazione prevengono guasti meccanici catastrofici. È necessario dedicare del tempo ogni settimana alla pulizia profonda e all'oliatura.
L'architettura dell'unità determina l'affidabilità a lungo termine. Valutare i servomotori rispetto ai motori passo-passo. I servomotori forniscono un'accelerazione più fluida. Gestiscono una durata continua e su più turni molto meglio dei motori passo-passo più economici. Riducono le vibrazioni interne alle alte velocità.
La distanza dal pantografo determina il catalogo dei prodotti. Adatta il campo di cucitura massimo ai requisiti di output più comuni. Un piccolo campo X/Y limita i disegni del retro della giacca. Assicurarsi che il pantografo sia libero dal telaio fisico quando ci si sposta su bordi estremi.
Valutare attentamente la stabilità del sistema di tappi. Gli cappelli generano il volume più elevato di errori di registrazione. Un fragile sistema di tappi a 270 gradi si piega durante il funzionamento. Ciò provoca la deviazione e la rottura degli aghi. Un driver per cappuccio rigido garantisce scritte pulite su superfici curve.
Quando selezioni a Macchina da ricamo a 3 teste , dai priorità al supporto del fornitore. L'accesso dei tecnici locali riduce al minimo gli scenari di disastro. L'inventario dei ricambi nazionali mantiene attiva la tua attività. Aspettare tre settimane per una scheda sostitutiva all'estero distrugge il tuo programma di produzione.
Il vero risultato rimane un sottoprodotto della meccanica della macchina, del flusso di lavoro dell’operatore e della digitalizzazione intelligente. Non puoi fare affidamento sulla velocità massima del motore per stimare i tuoi rendimenti giornalieri. La gestione delle rotture del filo e l'efficienza dell'intelaiatura determinano il tuo successo. Comprendere la natura sincronizzata delle apparecchiature multitesta aiuta a evitare costosi ritardi.
Adotta misure proattive prima di finalizzare l'acquisto. Richiedi una dimostrazione dal vivo al venditore. Insisti affinché eseguano il tuo file di produzione specifico e personalizzato. Non accettare un file di test del produttore pre-ottimizzato. Cronometrare il ciclo effettivo dall'inizio alla fine. Ciò verifica le prestazioni del mondo reale rispetto alle tue aspettative commerciali.
R: Basandosi su un modello standard da 7.000 punti che funziona a 750 punti al minuto, la macchina completa circa 6,4 cicli all'ora. Moltiplicato per tre capi, la produzione lorda è di 19 capi. Tenendo conto del 20% dei tempi di inattività per il carico e lo scarico, la produzione netta realistica è in media di 15 camicie all'ora.
R: Un operatore esperto solitamente gestisce in modo efficiente una singola macchina a 3 teste. Le dinamiche del flusso di lavoro richiedono una pre-intelaiatura continua. Mentre la macchina cuce il lotto corrente, l'operatore intelaia i tre indumenti successivi. Questa sovrapposizione previene i tempi di inattività e massimizza la produzione giornaliera.
R: No. Le macchine multitesta standard condividono un unico albero motore centrale e un pantografo. Cuciono esattamente lo stesso disegno contemporaneamente su tutte le teste. Il telaio muove tutti gli indumenti insieme. Non è possibile cucire loghi distinti su teste diverse contemporaneamente.
R: Un'unità media richiede un'impronta di circa 6 piedi di larghezza e 3 piedi di profondità. È inoltre necessario aggiungere almeno 3 piedi di spazio attorno alla macchina. Ciò consente movimenti illimitati del pantografo e offre all'operatore un comodo accesso per l'intelaiatura e la manutenzione.


