
cerca
Elija su sitio
Global
Redes Sociales


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-07 Origen: Sitio


La actualización de su equipo impulsa el escalamiento empresarial necesario. Representa un cambio operativo importante para cualquier tienda en crecimiento. Sin embargo, las velocidades máximas teóricas suelen engañar a los compradores ambiciosos. Los fabricantes anuncian intensamente velocidades máximas del motor que superan las 1.000 puntadas por minuto. Sin embargo, el rendimiento real del taller rara vez refleja este pico. Los cuellos de botella operativos provocan frecuentes retrasos. Los movimientos del marco, los recortes de hilos y los cambios de color consumen un tiempo valioso. Necesita un marco realista para calcular la verdad. Salida de máquina bordadora de tres cabezales . Este artículo descubre factores ocultos del tiempo de inactividad. Le ayuda a evaluar si esta configuración coincide con sus requisitos de volumen comercial. Analizaremos las matemáticas de producción, las variables centrales y los riesgos de implementación en el mundo real.
Depender del máximo de puntadas por minuto (SPM) crea cálculos de retorno de la inversión defectuosos. Un motor que gira a 1000 SPM parece impresionante sobre el papel. En la práctica, la aguja no puede penetrar con seguridad en la tela a esta velocidad constante. El pantógrafo debe mover físicamente la prenda entre puntadas. Las puntadas anchas de satén requieren movimientos más lentos del marco. Los recortes automáticos y los cambios de color detienen completamente el proceso de costura. Sobreestimar la producción diaria provoca incumplimiento de plazos y clientes frustrados.
Debes estandarizar tus cálculos en torno a velocidades de carrera prácticas. Los operadores más experimentados hacen funcionar sus equipos entre 700 y 850 SPM. Este rango conservador minimiza las roturas de hilo. También preserva la calidad de la puntada en tejidos complejos. Calcular prendas por hora (GPH) realistas requiere un enfoque estructurado.
Los factores de tiempo de inactividad representan la carga, descarga y roturas menores de hilos. Examinemos un escenario de referencia. Tiene un logotipo estándar de 10,000 puntadas en el lado izquierdo del pecho. Ejecutas el equipo a 750 SPM.
Producción horaria de referencia para
| métrico del diseño de 10 000 puntadas | del paso de cálculo | el resultado |
|---|---|---|
| GDS práctica | Configurado por el operador para una producción estable | 750 puntadas por minuto |
| Ciclos por hora | (750 × 60) ÷ 10.000 | 4,5 ciclos |
| Producción bruta | 4,5 ciclos × 3 cabezales | 13.5 Prendas |
| Producción neta | 13,5 − 25% Factor de tiempo de inactividad | Aprox. 10 prendas por hora |
Los sistemas de cabezales múltiples funcionan sobre un eje de transmisión compartido. Las tres cabezas cosen al unísono. Esto crea una clara vulnerabilidad mecánica. Una rotura de hilo en una cabeza detiene a las tres. Se pierde el triple de tiempo de producción en comparación con un fallo de un solo cabezal. Una aguja que lucha dicta el ritmo de toda la carrera.
A esto lo llamamos la regla del eslabón más débil. Hace que el hilo premium sea obligatorio. Un tensado adecuado se vuelve fundamental para su rendimiento diario. Las velocidades de corte de hilo automático también afectan los tiempos de ciclo. Los modelos más antiguos tardan varios segundos en recortar e intercambiar agujas. Los sistemas modernos ejecutan cambios de color en fracciones de segundo. Estos microretrasos se acumulan rápidamente durante un turno de ocho horas.
Su operador dicta el volumen de producción final. Una máquina inactiva no genera ingresos. Los operadores deben emplear una estrategia estricta de anticipación. Deben colocar las siguientes tres prendas mientras se ejecuta el ciclo actual. Cuando la máquina termina, el operador cambia de bastidor inmediatamente. El equipo nunca debe esperar a que llegue un artículo recién colocado.
Los tipos de estructura influyen en gran medida en el rendimiento de su turno diario. Los marcos tubulares permiten una carga rápida y fluida. Los marcos para gorras requieren más manipulación física. Cambiar todo el conjunto del modo tubular al modo tapa lleva un tiempo considerable. Agrupar sus pedidos por tipo de cuadro evita cambios innecesarios a mitad de turno.
Una mala digitalización destruye la producción comercial. Los digitalizadores sin experiencia a menudo dejan saltos excesivos en sus archivos. La máquina debe cortar el hilo en cada salto. Cada ajuste innecesario detiene el motor. Los archivos mal digitalizados te obligan a reducir la velocidad de carrera.
La estructura del diseño influye directamente en el rendimiento. Las puntadas de relleno densas permiten que la máquina funcione a velocidades más altas. El marco realiza movimientos muy pequeños entre las penetraciones de las agujas. Por el contrario, las puntadas largas de satén requieren un recorrido más amplio del marco. Un texto satinado simple tarda más en coserse que una forma de relleno compacta con el mismo número de puntadas.
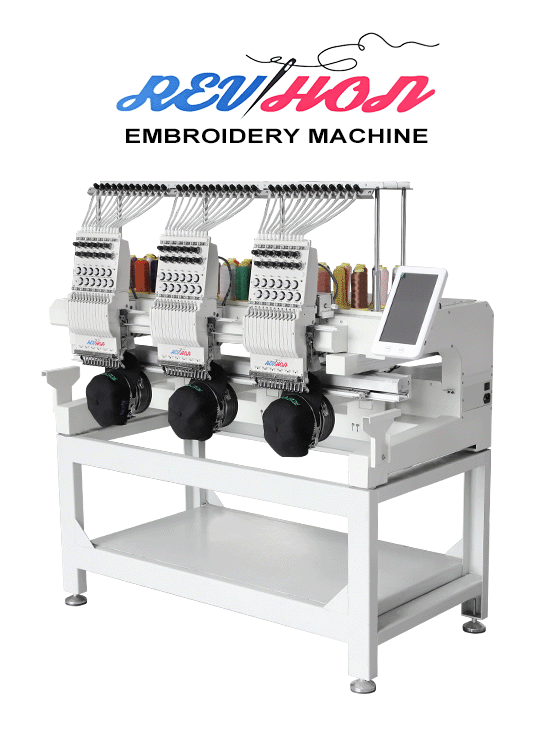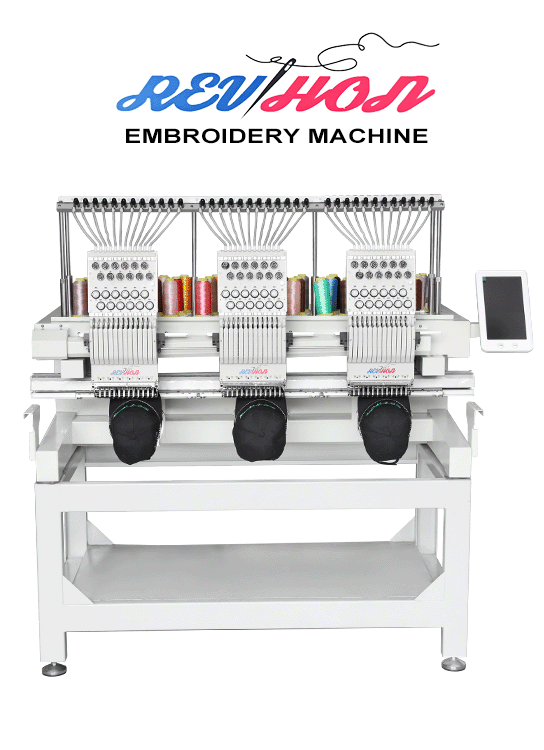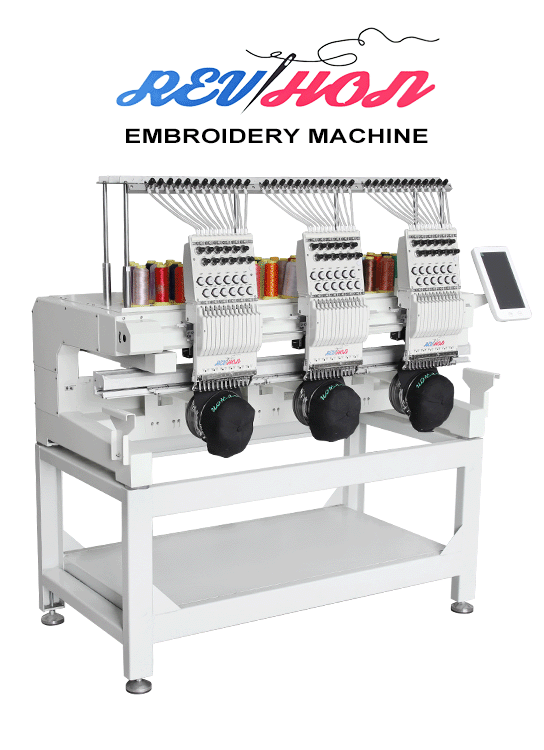
Pasar de una unidad de un solo cabezal a una La máquina bordadora de 3 cabezales altera su modelo de negocio. Los cabezales individuales destacan en la creación de prototipos. Dominan la personalización y los regalos únicos. Sin embargo, cumplir con un pedido de ropa corporativa de 30 piezas con un solo cabezal es una pérdida de horas. La configuración triple estandariza el cumplimiento de lotes pequeños y medianos. Cierra la brecha entre la personalización minorista y la fabricación industrial.
Debes comparar una alternativa de 3 cabezas con una de 4 o 6 cabezas. Un tres cabezales ofrece una huella física mucho más pequeña. Requiere menos infraestructura energética dedicada. Esto se adapta a las tiendas que enfrentan limitaciones de espacio. Los cabezales múltiples más grandes prometen un mayor volumen bruto. También conllevan mayores sanciones por tiempo de inactividad. Una rotura de hilo en un cabezal de 6 detiene seis prendas simultáneamente. Los diseños complejos magnifican este riesgo.
Muchas empresas exitosas adoptan un enfoque de tienda híbrida. Combinan una unidad de cabezales múltiples para tiradas uniformes a granel. Mantienen activa una unidad de un solo cabezal para nombres y monogramas localizados. Esta estrategia maximiza la producción general de las instalaciones. Evita que un solo sombrero complejo bloquee su línea de producción primaria.
La instalación de equipos más pesados exige preparación física. La carga de peso sobre el suelo se convierte en una auténtica preocupación. Estas unidades pesan varios cientos de libras. Los pisos residenciales estándar pueden deformarse bajo la presión concentrada. La gestión de vibraciones requiere soportes industriales de alta resistencia. La vibración excesiva arruina el registro de las puntadas. También debe asegurar requisitos específicos de voltaje y potencia de fase.
La integración de red y software agiliza las operaciones diarias. Quiere evitar cuellos de botella en la transferencia USB. El software de digitalización moderno envía los diseños directamente al terminal a través de una red local. Esto elimina la búsqueda manual de archivos. Garantiza que el operador cose la revisión de diseño correcta en todo momento.
Los gastos de mantenimiento aumentan significativamente. Ahora gestiona tres cajas de bobinas distintas. Debes calibrar tres conjuntos de tensiones del hilo superior. Las complejidades de la sincronización del gancho aumentan en comparación con las unidades de un solo cabezal. Los estrictos programas de lubricación evitan fallas mecánicas catastróficas. Debes dedicar tiempo cada semana a la limpieza profunda y al engrase.
La arquitectura de la unidad determina la confiabilidad a largo plazo. Evalúe los servomotores frente a los motores paso a paso. Los servomotores proporcionan una aceleración más suave. Manejan una durabilidad continua y de múltiples turnos mucho mejor que los motores paso a paso más baratos. Reducen la vibración interna a altas velocidades.
La autorización del pantógrafo dicta su catálogo de productos. Haga coincidir el campo de costura máximo con sus requisitos de producción más comunes. Un pequeño campo X/Y restringe los diseños de espalda de chaqueta. Asegúrese de que el pantógrafo despeje el chasis físico cuando se mueva hacia bordes extremos.
Evalúe cuidadosamente la estabilidad del sistema de tapa. Los sombreros generan el mayor volumen de errores de registro. Un endeble sistema de tapa de 270 grados se dobla durante el funcionamiento. Esto hace que las agujas se desvíen y se rompan. Un controlador de tapa rígido garantiza letras limpias en superficies curvas.
Cuando preseleccionas un Máquina de bordar de 3 cabezales , priorice el soporte del proveedor. El acceso de técnicos locales minimiza los escenarios de desastre. El inventario de repuestos nacionales mantiene su negocio en funcionamiento. Esperar tres semanas por una placa de reemplazo en el extranjero destruye su programa de producción.
La verdadera producción sigue siendo un subproducto de la mecánica de las máquinas, el flujo de trabajo del operador y la digitalización inteligente. No puede confiar en las velocidades máximas del motor para proyectar sus rendimientos diarios. La gestión de las roturas de hilo y la eficiencia del bastidor dictan su éxito. Comprender la naturaleza sincronizada de los equipos con cabezales múltiples le ayuda a evitar retrasos costosos.
Tome medidas proactivas antes de finalizar su compra. Solicite una demostración en vivo del proveedor. Insista en que ejecuten su archivo de producción específico y personalizado. No acepte un archivo de prueba del fabricante optimizado previamente. Cronometre el ciclo real de principio a fin. Esto verifica el rendimiento en el mundo real frente a sus expectativas comerciales.
R: Basado en un diseño estándar de 7000 puntadas que funciona a 750 puntadas por minuto, la máquina completa aproximadamente 6,4 ciclos por hora. Multiplicada por tres cabezas, la producción bruta es de 19 prendas. Teniendo en cuenta el 20 % del tiempo de inactividad para la carga y descarga, la producción neta realista promedia 15 camisetas por hora.
R: Un operador capacitado generalmente maneja eficientemente una sola máquina de 3 cabezales. La dinámica del flujo de trabajo requiere una preparación previa continua. Mientras la máquina cose el lote actual, el operador coloca las siguientes tres prendas en el bastidor. Esta superposición evita tiempos muertos y maximiza la producción diaria.
R: No. Las máquinas estándar con cabezales múltiples comparten un único eje de transmisión central y un pantógrafo. Cosen exactamente el mismo diseño al mismo tiempo en todas las cabezas. El marco mueve todas las prendas juntas. No se pueden coser logotipos distintos en diferentes cabezas al mismo tiempo.
R: Una unidad promedio requiere una superficie de aproximadamente 6 pies de ancho por 3 pies de profundidad. También debe agregar al menos 3 pies de espacio libre alrededor de la máquina. Esto permite el movimiento sin restricciones del pantógrafo y brinda al operador un acceso cómodo para el montaje y el mantenimiento.


