
fermer
Choisissez votre site
Mondial
Réseaux sociaux


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-23 Origine : Site


Les décorateurs de vêtements se heurtent inévitablement à un goulet d’étranglement critique en matière de croissance alors que les volumes de commandes augmentent rapidement. Vous dépassez rapidement votre capacité de production actuelle. Vous êtes alors confronté à une décision à forte intensité de capital concernant la manière exacte de faire évoluer les opérations. Faut-il investir massivement dans une machine robuste conçue pour la production de masse ? Ou devriez-vous mettre en réseau plusieurs unités plus petites pour une flexibilité opérationnelle maximale ? Ce dilemme opérationnel fondamental vous oblige à choisir entre débit brut et adaptabilité agile. Nous fournissons un cadre d'évaluation transparent et axé sur les mathématiques pour vous aider à faire ce choix. Vous apprendrez comment aligner vos investissements en équipements directement sur vos profils de commandes réels. Nous explorerons l’impact de la capacité de main-d’œuvre disponible sur votre flux de travail quotidien. Vous devez également tenir compte de la manière dont l’espace physique au sol limite les options de vos machines. En comparant ces architectures côte à côte, vous pouvez prendre une décision très éclairée pour votre boutique. Notre objectif est de protéger votre capital tout en maximisant votre rendement quotidien.
Faire évoluer une entreprise de décoration nécessite de résoudre un problème commercial complexe. Les propriétaires mal calculent souvent la vitesse théorique de la machine par rapport à la production quotidienne réelle. Ils supposent que des vitesses maximales garantissent des rendements élevés. Cette erreur de calcul crée de graves goulets d’étranglement pendant les saisons de production de pointe.
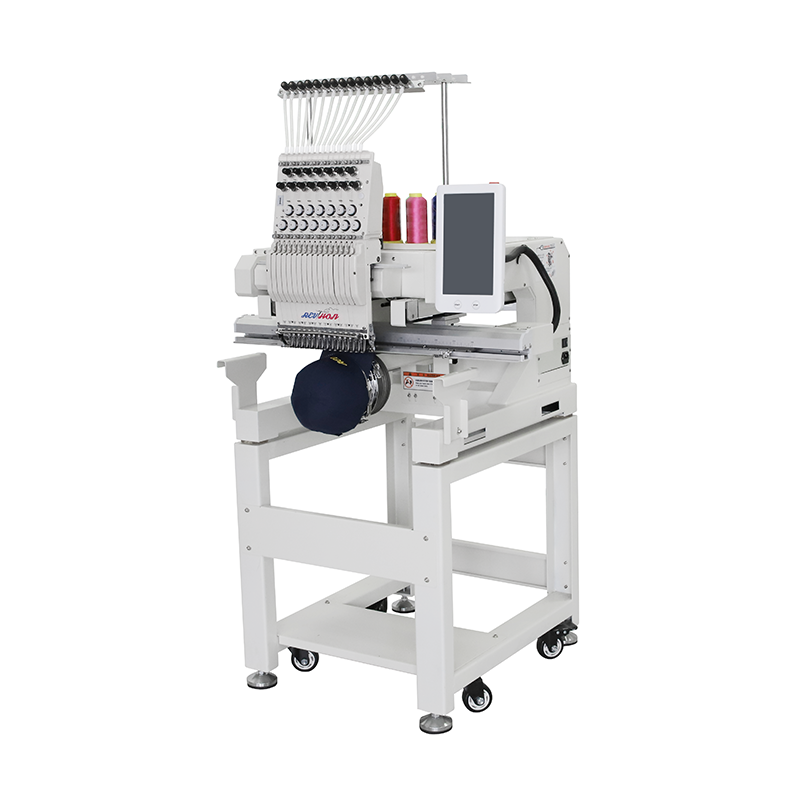
La rapidité théorique induit souvent les nouveaux acheteurs en erreur. Beaucoup confondent le nombre maximum de points par minute (SPM) avec un rendement quotidien réaliste. Le rendement réel diminue considérablement lorsque l’on prend en compte le cerclage des vêtements. Les changements de couleur de fil font également perdre un temps précieux au cours d'un quart de travail. La maintenance de routine réduit encore davantage les heures de fonctionnement réelles. UN La machine à broder à tête unique offre une dynamique de production unique pour lutter contre ces retards. Vous pouvez exécuter des conceptions complètement différentes sur plusieurs unités autonomes simultanément. Une machine peut coudre un logo d'entreprise sur la poitrine gauche. Un autre peut gérer une conception complexe de veste à dos intégral. Une troisième unité peut traiter les bouchons personnalisés. Vous évitez complètement les goulots d’étranglement. Les unités indépendantes offrent une agilité supérieure pour les commandes mixtes. Vous maximisez la disponibilité car le chargement d’une machine n’arrête jamais les autres. Ce flux de travail continu permet à votre opérateur de se déplacer efficacement entre les stations.
Les commandes identiques en grand volume nécessitent une approche complètement différente. UN La machine à broder multi-têtes brille lors de ces séries de production massives. Imaginez traiter une commande de 100 polos d'entreprise identiques sur la poitrine gauche. Un opérateur encercle rapidement les vêtements et les charge dans une unité à quatre têtes. L'effet multiplicateur se déclenche immédiatement lorsque vous appuyez sur Start. Vous terminez quatre morceaux dans le temps exact qu’il faut à une unité solo pour en terminer une. Cependant, le SPM maximum théorique reflète rarement la réalité. Des conceptions complexes obligent le pantographe de la machine à ralentir automatiquement. Les sauts de points larges et les détails complexes réduisent les vitesses de fonctionnement réelles. Vous devez tenir compte de cet écart de performance lors de la projection de votre capacité quotidienne. Une machine évaluée à 1 000 SPM pourrait, de manière réaliste, atteindre en moyenne 700 SPM sur des conceptions complexes.
La gestion des risques reste une dimension d’évaluation cruciale lors de la mise à l’échelle de la production. Les opérateurs sont souvent confrontés à des réalités frustrantes en matière de temps d’arrêt. Vous devez résoudre de manière proactive ces problèmes courants des opérateurs pour maintenir la rentabilité.
Examinons la réalité mécanique des têtes de broderie liées. Une rupture de fil sur une tête arrête immédiatement tout le système. Une aiguille frappant une couture dense sur la tête trois arrête les têtes un, deux et quatre. L'arbre d'entraînement principal ne peut pas fonctionner de manière indépendante. Vous perdez de la capacité de production à tous les niveaux pendant que l'opérateur résout le problème. Ce point de défaillance unique a un impact sérieux sur les calculs de rendement réel. Deux minutes d'arrêt multipliées sur quatre têtes inactives équivalent à une perte de revenus importante. Comparez ce scénario rigide aux configurations indépendantes. Une panne sur une unité solo laisse vos autres machines fonctionner parfaitement à 100 %. Vous isolez les temps d’arrêt sur un seul vêtement. Le reste de votre flotte continue de générer des bénéfices sans interruption.
L’architecture de votre machine doit correspondre directement à votre modèle économique principal. Le marché de la personnalisation repose en grande partie sur des commandes à faible volume et à forte diversité. Les entreprises d’impression à la demande prospèrent grâce à des unités individuelles indépendantes. Vous pouvez traiter des noms personnalisés et des conceptions sur mesure de manière transparente. Les boutiques de commerce électronique adorent cette approche hautement modulaire. À l’inverse, la production de masse exige une stratégie à faible mixité et à volume élevé. Les contrats d’entreprise et les commandes d’uniformes en gros nécessitent une réplication massive. Les têtes liées prennent en charge efficacement ces courses identiques. Vous devez analyser soigneusement votre clientèle principale. Faites correspondre les capacités de votre équipement à votre type de commande dominant.
Les limitations des installations présentent des risques de mise en œuvre importants. Vous devez soigneusement considérer les coûts cachés de l’installation physique avant d’acheter du matériel lourd.
Les machines plus grandes nécessitent un espace industriel important. Une unité multi-têtes pèse beaucoup plus que les modèles individuels. Vous avez souvent besoin de portes doubles simplement pour les manœuvrer à l’intérieur de votre bâtiment. L'installation nécessite souvent un chariot élévateur et une équipe de gréage spécialisée. De plus, ces machines lourdes nécessitent généralement des chutes de puissance dédiées de 220 V. Les bâtiments plus anciens peuvent nécessiter des mises à niveau coûteuses de leurs panneaux électriques. Un revêtement de sol renforcé est parfois nécessaire pour gérer les vibrations. En revanche, les unités solo individuelles restent très modulaires. Vous pouvez les placer sur des tables robustes n'importe où dans votre magasin. Ils fonctionnent généralement sur des prises électriques standard de 110 V ou 120 V. Vous évitez entièrement les mises à niveau électriques coûteuses et les installations complexes. Cette modularité vous permet d'évoluer progressivement en fonction de l'espace au sol le permet.
La gestion moderne de la production repose en grande partie sur des logiciels de mise en réseau avancés. Les capacités de mise en réseau comblent de manière transparente le fossé entre les différentes architectures. Les opérateurs peuvent diffuser simultanément des conceptions vers une flotte d’unités solo. Cette synchronisation numérique imite l'efficacité d'une machine reliée plus grande. Vous bénéficiez des avantages du chargement par lots sans les contraintes physiques rigides. Vous pouvez suivre la progression de chaque unité à partir d’un tableau de bord numérique central. Les lecteurs de codes-barres permettent aux opérateurs de charger instantanément des conceptions spécifiques. Le logiciel permet une distribution transparente des fichiers sur votre réseau local. Vous conservez une agilité incroyable tout en améliorant considérablement l’efficacité globale.
Justifier votre investissement initial nécessite une analyse minutieuse. Vous devez également comprendre vos dépenses opérationnelles continues pour protéger vos marges bénéficiaires.
Comparons directement les coûts initiaux. L'achat d'une machine à quatre têtes nécessite souvent un investissement forfaitaire important. L’achat de quatre unités individuelles individuelles pourrait répartir cette charge de capital au fil du temps. Vous devez évaluer minutieusement la courbe d’amortissement des deux options. La liquidité de la valeur de revente est également très importante pour les entreprises en croissance. Les machines individuelles sont généralement plus faciles à liquider sur le marché secondaire. Si votre entreprise pivote, vous pouvez rapidement vendre une unité. Vendre une machine industrielle massive prend beaucoup plus de temps. Il touche également beaucoup moins d’acheteurs potentiels.
Tableau : Comparaison de l'investissement initial et de la liquidité
| Dimension d'évaluation | Flotte d'unités à tête unique | Unité à têtes multiples |
|---|---|---|
| Stratégie CapEx initiale | Les achats incrémentiels permettent une mise à l’échelle progressive. | Nécessite un investissement forfaitaire important. |
| Liquidité de revente | Haut. Attire les amateurs et les petits magasins. | Modéré. Limité aux acheteurs commerciaux établis. |
| Courbe d'amortissement | Contient bien de la valeur sur le marché consommateur/prosommateur. | Se déprécie comme un équipement industriel lourd standard. |
| Frais d'installation | Minimal. Généralement auto-installé sur des tables standard. | Haut. Nécessite souvent du gréage, des chariots élévateurs et des électriciens. |
L’efficacité du travail a un impact direct sur vos résultats. L’évaluation de la charge de travail des opérateurs est une étape essentielle de la mise à l’échelle. Un opérateur expérimenté peut facilement gérer une unité à six têtes. Ils encerclent les mêmes vêtements et les chargent en lots efficaces. À l’inverse, faire fonctionner quatre unités solo en réseau nécessite un mouvement physique continu. L'opérateur décharge et recharge en permanence différentes stations indépendantes. Les coûts de maintenance diffèrent également considérablement selon les architectures. La maintenance de cartes mères complexes nécessite des techniciens spécialisés et coûteux. Les arbres de transmission synchronisés nécessitent un calibrage minutieux. Les machines solo standard subissent un entretien de routine beaucoup plus simple. Vous pouvez souvent remplacer vous-même les pièces de base, économisant ainsi de l’argent sur les appels de service. La formation des nouveaux employés est également généralement plus rapide dans les unités solo. L'interface est moins intimidante pour les débutants absolus.
Des critères exploitables vous aident à finaliser votre décision d’achat. Vous avez besoin d’une logique de présélection structurée pour éviter les achats émotionnels. Basez votre décision entièrement sur les données empiriques de l’atelier.
La mise à l'échelle avec des unités indépendantes est logique dans des scénarios opérationnels très spécifiques. Vous devez choisir ce chemin si vos données correspondent aux conditions suivantes :
Ce chemin protège votre agilité. Vous pouvez passer rapidement d’une tâche complexe à l’autre sans arrêter toute votre chaîne de production.
La mise à niveau vers une machine connectée plus grande répond à des besoins opérationnels totalement différents. Le Le débat sur les machines à broder à une tête ou à plusieurs têtes repose entièrement sur le volume. Considérez cette architecture si vous répondez aux critères suivants :
Cette architecture maximise l’efficacité de votre travail. Un seul opérateur peut produire des rendements massifs lors du traitement de lots uniformes.
Le débat central ne porte jamais sur la question de savoir quelle machine est objectivement la meilleure. Il s’agit entièrement d’aligner l’architecture que vous avez choisie avec votre profil de commande spécifique. Vous devez évaluer votre tolérance au risque opérationnel concernant les temps d’arrêt mécanique. Les deux voies offrent des opportunités de croissance lucratives lorsqu’elles sont appliquées correctement au bon modèle commercial. Faire progresser votre entreprise nécessite des données concrètes plutôt que des hypothèses. Nous vous conseillons fortement de vérifier immédiatement vos commandes des trois derniers mois. Déterminez la quantité moyenne exacte de votre commande. Calculez votre écart de conception typique par quart de travail. Utilisez ces chiffres concrets avant de réserver une démo avec un concessionnaire. Demander des devis d’équipement sans ces données de référence conduit à de mauvais investissements. Laissez vos données de production réelles guider la mise à niveau de vos machines.
R : Les dépenses en capital initiales sont souvent comparables, mais les dépenses cachées varient. Une machine à quatre têtes nécessite un gréage professionnel, des mises à niveau électriques 220 V et un renforcement potentiel du sol. Quatre unités individuelles évitent ces frais d'installation élevés et fonctionnent sur des prises standard de 120 V. Cependant, la gestion de plusieurs unités indépendantes nécessite généralement l'achat d'un logiciel réseau haut de gamme pour synchroniser efficacement les transferts de fichiers.
R : Oui, mais cela nécessite un flux de travail physique optimisé. L'opérateur a besoin de stations de cerclage centralisées et positionnées à proximité des machines. Il est essentiel de minimiser la distance physique entre les unités. Étant donné que les unités indépendantes terminent les travaux à des moments différents, l'opérateur doit constamment se déplacer pour décharger et recharger les châssis, ce qui exige une endurance physique plus élevée que le chargement par lots d'une machine plus grande.
R : Le nombre maximum de points par minute (SPM) est généralement identique pour tous les niveaux commerciaux. L’avantage en termes de vitesse vient de l’efficacité du chargement des lots et non de la vitesse de l’aiguille. L'encerclage et le chargement de quatre chemises identiques sur une seule machine prennent moins de temps de transition cumulé que l'utilisation de quatre interfaces indépendantes. Cependant, des conceptions complexes obligent les deux types de machines à ralentir automatiquement leurs pantographes.
R : En raison de l'arbre d'entraînement mécanique commun, une défaillance sur une tête affecte l'ensemble de la machine. Si la tête deux subit une casse de fil ou un choc d'aiguille, des capteurs intégrés arrêtent le moteur principal. Les têtes un, trois et quatre doivent rester inactives pendant que l'opérateur corrige le problème sur la tête deux, ce qui entraîne une perte de temps de production dans toutes les stations.


